


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


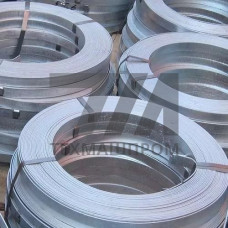
Лента стальная 3413 — это холоднокатаная электротехническая лента из нелегированной низкоуглеродистой стали, поставляемая в рулонах и предназначенная для последующей штамповки, гибки и профилирования. Марка 3413 относится к группе изотропных электротехнических сталей с нормируемыми магнитными свойствами и гарантированной пластичностью при холодной деформации. Толщина ленты — от 0,20 до 1,00 мм, ширина — от 10 до 500 мм, кромка — обрезная или необрезная.
Сталь 3413 выплавляется в конвертерах или электропечах с последующей внепечной обработкой и вакуумированием, что обеспечивает низкое содержание серы и фосфора. Горячекатаная заготовка травится, затем проходит многопроходную холодную прокатку с промежуточными отжигами. Финальный рекристаллизационный отжиг формирует ферритную структуру с размером зерна 6–8 баллов по ГОСТ 5639. Изотропность магнитных свойств достигается отсутствием выраженной текстуры прокатки.
Ключевые нормируемые показатели:
Лента 3413 выпускается с допуском по толщине 0,02 мм для тонких типоразмеров и 0,03 мм для толщин свыше 0,5 мм. Разнотолщинность по ширине рулона не превышает 0,015 мм. Серповидность — не более 3 мм на 1 м длины. Плоскостность обеспечивается натяжением при намотке рулона; внутренний диаметр шпули — 200, 300 или 500 мм, масса рулона — до 1500 кг.
| Толщина, мм | Ширина, мм | Предел текучести, МПа | Удлинение, % | Потери P,/, Вт/кг |
|---|---|---|---|---|
| 0,20 | 10–200 | 180–220 | 22 | 4,5–5,2 |
| 0,35 | 20–350 | 190–240 | 21 | 5,0–5,8 |
| 0,50 | 30–450 | 200–250 | 20 | 5,5–6,2 |
| 0,65 | 40–500 | 210–260 | 20 | 5,8–6,5 |
Лента 3413 удовлетворительно штампуется в штампах последовательного действия, допускает гибку по радиусу от 0,5 толщины без образования трещин, сваривается контактной и лазерной сваркой. При вырубке магнитопроводов рекомендуется применять чистовые штампы с зазором 5–8 % от толщины для минимизации заусенцев, которые увеличивают потери на вихревые токи. Для снятия внутренних напряжений после штамповки применяется отжиг при 750–800 C в защитной атмосфере.
Рабочий диапазон температур магнитопроводов из ленты 3413 — от –60 до +180 C. При нагреве выше 200 C происходит рост зерна и необратимое ухудшение магнитных характеристик. Рулоны хранятся в закрытых складах при относительной влажности не более 70 %; перед штамповкой поверхность обезжиривается. Для защиты от коррозии при транспортировке применяется консервационная смазка или ингибиторная бумага.
Марка 3413 имеет более высокое содержание кремния и нормированные удельные потери, тогда как 2412 относится к другой группе легирования с иными магнитными характеристиками. Выбор определяется рабочими частотами и допустимыми потерями магнитопровода.
Контактная сварка возможна, но зона термического влияния теряет магнитные свойства. Для ответственных магнитопроводов рекомендуется локальный отжиг сварного шва при 750–800 C в защитной среде.
При толщине до 0,5 мм — не менее 0,5 толщины ленты; для толщин свыше 0,5 мм радиус увеличивается до 1,0–1,5 толщины в зависимости от направления прокатки.
Лента 3413 изотропна, но незначительная анизотропия сохраняется. При проектировании магнитопроводов рекомендуется учитывать направление прокатки для снижения потерь на 3–5 %.