


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


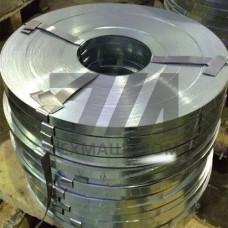
Ленты стальные 65С2ВА — это холоднокатаный прокат из кремнистой пружинной стали, легированной вольфрамом и ванадием. Марка 65С2ВА относится к классу пружинных сталей повышенной прокаливаемости и применяется для изготовления упругих элементов, работающих при знакопеременных и циклических нагрузках. В отличие от массовых пружинных марок 65Г или 60С2А, вольфрам и ванадий в составе 65С2ВА обеспечивают устойчивость зерна к росту при нагреве и сохраняют механические свойства после закалки в сечениях толщиной до 12–16 мм.
Сталь 65С2ВА содержит углерод в пределах 0,61–0,69 %, кремний 1,5–2,0 %, вольфрам 0,8–1,2 %, ванадий 0,1–0,2 %. Такое сочетание легирующих элементов повышает температуру отпуска и сопротивление релаксации напряжений. Карбиды ванадия и вольфрама тормозят рост аустенитного зерна при закалке, что снижает склонность к хрупкому разрушению. Структура после закалки — мартенсит с мелкодисперсными специальными карбидами; после среднего отпуска — троостит отпуска.
Ленты поставляются в холоднокатаном или термообработанном состоянии, с толщиной от 0,1 до 4,0 мм и шириной от 10 до 400 мм. Кромка — обрезная или необрезная. Точность прокатки нормируется по толщине и серповидности. Для штамповки упругих элементов применяют ленты с допуском по толщине 0,02–0,05 мм в зависимости от типоразмера.
Закалка проводится с температуры 860–880 C в масле, отпуск — при 420–520 C в зависимости от требуемой твёрдости. После закалки и среднего отпуска твёрдость составляет 44–50 HRC, предел упругости — не менее 1100 МПа, предел выносливости при симметричном цикле — 480–560 МПа. Сталь сохраняет работоспособность при нагреве до 250 C без существенной потери упругих характеристик.
| Параметр | Значение | Условие | Единица | Метод контроля |
|---|---|---|---|---|
| Твёрдость | 44–50 | закалка + отпуск 460 C | HRC | ГОСТ 9013 |
| Предел упругости | 1100 | после термообработки | МПа | ГОСТ 1497 |
| Предел выносливости | 480–560 | симметричный цикл | МПа | ГОСТ 25.502 |
| Относительное удлинение | 6–10 | после отпуска | % | ГОСТ 1497 |
| Рабочая температура | до 250 | длительная эксплуатация | C | справочно |
Ленты 65С2ВА допускают холодную штамповку, вырубку, гибку и навивку в отожжённом состоянии. После формообразования изделия подвергают закалке и отпуску. При изготовлении плоских пружин и упругих пластин применяют дробеструйную обработку для повышения предела выносливости. Сварка стали ограничена из-за склонности к образованию закалочных трещин; при необходимости применяют контактную сварку с последующей термообработкой.
Химический состав и свойства стали 65С2ВА регламентируются ГОСТ 14959. Ленты поставляются по ГОСТ 2283, ГОСТ 21996 или техническим условиям изготовителя. Контроль качества включает проверку химического состава, механических свойств после термообработки, микроструктуры и отсутствия поверхностных дефектов.
Вольфрам и ванадий в 65С2ВА повышают прокаливаемость и устойчивость к росту зерна при нагреве, что позволяет применять сталь в сечениях до 16 мм и сохранять упругость при рабочей температуре до 250 C.
После закалки с 860–880 C в масле и отпуска при 420–520 C твёрдость составляет 44–50 HRC в зависимости от температуры отпуска.
Сварка затруднена из-за склонности к закалочным трещинам. Применяют контактную сварку с последующей местной термообработкой, либо соединяют детали механическим способом.
Для холодной штамповки и навивки ленты поставляют в отожжённом состоянии с твёрдостью не более 220 HB, что обеспечивает достаточную пластичность при формообразовании.