


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


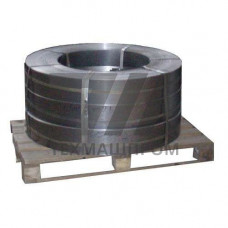
Лента стальная холоднокатаная ГОСТ 503-81 — востребованный вид металлопроката, изготавливаемый из низкоуглеродистых марок стали методом холодной прокатки с последующей термической обработкой. Норматив регламентирует точные геометрические параметры, механические свойства и требования к поверхности готового изделия. Ключевое отличие ленты по ГОСТ 503-81 от горячекатаного аналога — повышенная точность размеров по толщине (нормальная и повышенная точность — классы БТ и АТ), улучшенное качество поверхности и стабильность механических характеристик по длине рулона.
Сортамент ленты по ГОСТ 503-81 охватывает толщины от 0,05 до 4,0 мм и ширину от 4 до 600 мм. Поставка осуществляется в рулонах с внутренним диаметром 200, 400 или 500 мм. В зависимости от требуемых механических свойств лента выпускается в нагартованном (холоднодеформированном) состоянии или после рекристаллизационного отжига. Для ответственных узлов, работающих под нагрузкой, применяется лента повышенной прочности групп прочности П, ПВ и В, для глубокой вытяжки — мягкая отожжённая лента группы М.
Для производства ленты по ГОСТ 503-81 используются низкоуглеродистые качественные и обыкновенные стали марок 08кп, 08пс, 08, 10кп, 10пс, 10, 15кп, 15пс, 15, 20кп, 20пс, 20. Химический состав регламентируется ГОСТ 1050 и ГОСТ 380. Выбор марки стали определяется условиями последующей штамповки: для холодной высадки и сложной вытяжки предпочтительны стали 08кп и 08пс с минимальным содержанием углерода, для упругих элементов — стали 15 и 20 в нагартованном состоянии.
Механические свойства ленты зависят от состояния поставки и группы прочности. Временное сопротивление разрыву для нагартованной ленты группы П составляет 440–590 МПа, для группы ПВ — 540–690 МПа, для группы В — не менее 690 МПа. Отожжённая лента группы М имеет предел прочности 300–440 МПа при относительном удлинении не менее 20–30% в зависимости от толщины. Твёрдость по Виккерсу HV для нагартованных лент находится в диапазоне 130–200 единиц.
| Группа прочности | Состояние поставки | Временное сопротивление, МПа | Относительное удлинение, % | Типовое применение |
|---|---|---|---|---|
| М | Отожжённая | 300–440 | 20–30 | Глубокая вытяжка, штамповка |
| П | Нагартованная | 440–590 | 5–10 | Гнутые профили, крепёж |
| ПВ | Нагартованная | 540–690 | 3–6 | Пружинные элементы, шайбы |
| В | Нагартованная | 690 | — | Ответственные упругие детали |
Поверхность ленты по ГОСТ 503-81 не должна иметь трещин, плен, рванин, закатов и расслоений. Допускаются незначительные риски, царапины и следы технологической смазки, не выводящие изделие за пределы допусков по толщине. Обрезка кромок выполняется без заусенцев; серповидность ленты на длине 1 м не превышает 2 мм для ширины до 100 мм и 1 мм для более широких полос. Разность толщины по ширине ленты для точности АТ не превышает половины предельного отклонения.
Лента поставляется в рулонах массой до 5 тонн. Допускается сварка полос в рулоне при условии маркировки места сварки и выполнения требований по механическим свойствам в зоне соединения. Для защиты от коррозии при транспортировке и хранении лента может консервироваться ингибированными маслами или подвергаться фосфатированию по согласованию с заказчиком.
Холоднокатаная лента по ГОСТ 503-81 широко используется в машиностроении, приборостроении и электротехнической отрасли. Основные направления применения:
Для штамповки деталей сложной конфигурации с высокой степенью деформации применяется отожжённая лента группы М из стали 08кп, обеспечивающая минимальное упрочнение при вытяжке. Для деталей, работающих на изгиб и кручение, используется нагартованная лента групп П и ПВ, обладающая повышенным пределом текучести и стабильными упругими свойствами.
Стандарт устанавливает диапазон толщин от 0,05 до 4,0 мм. Для толщин до 1 мм предусмотрена градация с шагом 0,05 мм, для более толстых лент — шаг 0,1–0,2 мм. Ширина ленты варьируется от 4 до 600 мм.
Лента группы М поставляется в отожжённом состоянии и предназначена для операций глубокой вытяжки и формовки — она пластична и имеет низкий предел текучести. Лента группы П нагартована, обладает повышенной прочностью (440–590 МПа) и применяется для деталей, не требующих значительной пластической деформации при изготовлении.
Применяются низкоуглеродистые стали марок 08кп, 08пс, 08, 10кп, 10пс, 10, 15кп, 15пс, 15, 20кп, 20пс, 20. Выбор марки определяется требуемыми механическими свойствами и технологией последующей переработки.
Поверхность проверяется визуальным осмотром без применения увеличительных приборов. Недопустимы трещины, плены, рванины, закаты и расслоения. Допускаются локальные дефекты, не выводящие толщину за предельные отклонения. Кромки должны быть без заусенцев.