


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


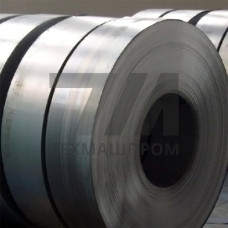
Лента стальная У10А-С — холоднокатаный прокат из инструментальной углеродистой стали марки У10А, изготовленный в соответствии с требованиями ГОСТ 2283-79 и ГОСТ 21997-76. Буква «С» в обозначении указывает на особую категорию поставки, регламентирующую нормирование механических свойств и структуры после термической обработки. Содержание углерода в стали У10А — 0,95–1,09 %, кремния — не более 0,17 %, марганца — не более 0,20 %, хрома — не более 0,15 %. Ограниченное содержание серы ( 0,018 %) и фосфора ( 0,020 %) обеспечивает стабильность свойств при закалке и отпуске.
Прокат поставляется в отожжённом состоянии с твёрдостью не более 187 HB, что обеспечивает технологичность при штамповке, гибке и резке. Толщина ленты — 0,05–2,0 мм, ширина — 4–250 мм. Кромки могут быть обрезными или необрезными. Предельные отклонения по толщине для повышенной точности составляют 0,005 мм при толщине до 0,2 мм. После закалки в воде или масле с температурой 760–800 C и отпуска при 150–200 C достигается твёрдость 62–64 HRC.
| Параметр | Значение | Условие | Стандарт | Примечание |
|---|---|---|---|---|
| Толщина | 0,05–2,0 мм | поставка | ГОСТ 2283-79 | повышенная точность |
| Ширина | 4–250 мм | поставка | ГОСТ 2283-79 | обрезная кромка |
| Твёрдость отожжённой | 187 HB | после отжига | ГОСТ 21997-76 | сфера — 2,5 мм |
| Твёрдость закалённой | 62–64 HRC | закалка + отпуск | ГОСТ 21997-76 | 760–800 C / 150–200 C |
| Временное сопротивление | 650–800 МПа | отожжённое состояние | ГОСТ 21997-76 | в |
| Относительное удлинение | 10 % | отожжённое состояние | ГОСТ 21997-76 |
Лента У10А-С применяется в условиях, требующих сочетания высокой твёрдости и износостойкости при сохранении достаточной вязкости. Основные направления:
При штамповке и гибке лента У10А-С в отожжённом состоянии допускает минимальный радиус гиба 0,5–1,0 толщины без образования трещин. Сварка плавлением затруднена из-за склонности к образованию закалочных структур в зоне термического влияния; рекомендуется контактная сварка или пайка твёрдыми припоями. Обработка резанием возможна только в отожжённом состоянии. После закалки лента шлифуется и доводится абразивным инструментом. Для снятия внутренних напряжений после штамповки применяется низкотемпературный отпуск при 160–180 C.
Индекс «С» обозначает категорию поставки с нормированными механическими свойствами и структурой после термической обработки, что гарантирует стабильность твёрдости и отсутствие обезуглероженного слоя сверх допустимых норм.
После закалки в воде или масле от 760–800 C и отпуска при 150–200 C твёрдость составляет 62–64 HRC. Для снижения хрупкости применяется отпуск при 180–200 C.
Сварка плавлением не рекомендуется из-за образования хрупких закалочных структур. Допускается контактная стыковая сварка с последующей термообработкой зоны соединения или пайка твёрдыми припоями.
Прокат поставляется в отожжённом состоянии с твёрдостью не более 187 HB, что обеспечивает возможность штамповки, гибки и резки без предварительной термообработки.