


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


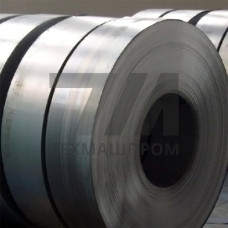
Лента стальная У8ГА — холоднокатаная инструментальная лента из углеродистой стали с добавлением ванадия, предназначенная для изготовления режущего, мерительного и штампового инструмента. Легирование ванадием обеспечивает мелкозернистую структуру, что повышает прокаливаемость и снижает склонность к перегреву при термической обработке. Поставляется в отожжённом, отпущенном или нагартованном состоянии в зависимости от требований к конечной твёрдости изделия.
Сталь У8ГА относится к группе инструментальных углеродистых сталей с содержанием углерода 0,80–0,90 %. Ванадий в количестве 0,10–0,20 % выступает модификатором, измельчающим зерно и повышающим износостойкость. После закалки и низкого отпуска лента достигает твёрдости 58–62 HRC, что делает её пригодной для работы в условиях интенсивного абразивного износа.
| Параметр | Значение | Единица измерения | Метод контроля | Примечание |
|---|---|---|---|---|
| Содержание углерода | 0,80–0,90 | % | Спектральный анализ | ГОСТ 1435 |
| Содержание ванадия | 0,10–0,20 | % | Спектральный анализ | Модификатор зерна |
| Твёрдость после закалки | 58–62 | HRC | Твердомер Роквелла | Закалка 780–800 C |
| Предел прочности (нагартованная) | 700–900 | МПа | Разрывная машина | В зависимости от нагартовки |
| Толщина ленты | 0,1–3,0 | мм | Микрометр | Допуск по ГОСТ 2284 |
| Ширина ленты | 5–200 | мм | Штангенциркуль | По согласованию |
Лента У8ГА изготавливается методом холодной прокатки с последующим отжигом в защитной атмосфере для снятия внутренних напряжений. Контроль плоскостности и разнотолщинности осуществляется в соответствии с ГОСТ 2284-79. Для ответственных применений возможна поставка ленты с обрезной кромкой, обеспечивающей точную геометрию при последующей штамповке.
Благодаря сочетанию высокой твёрдости и вязкости лента У8ГА востребована в производстве:
Оптимальная закалка ленты У8ГА выполняется с нагревом до 780–800 C с выдержкой 5–10 минут и охлаждением в воде или масле. Низкий отпуск при 150–200 C снимает закалочные напряжения и повышает ударную вязкость. Для промежуточных операций допускается отжиг при 740–760 C с медленным охлаждением до 500 C.
Введение ванадия в состав У8ГА обеспечивает более равномерное распределение карбидов и уменьшает склонность к обезуглероживанию при нагреве. Это особенно важно при изготовлении тонких лент толщиной до 0,5 мм, где даже незначительная потеря поверхностного слоя критична для режущих свойств. Дополнительно повышается устойчивость к отпускной хрупкости, что расширяет диапазон рабочих температур инструмента.
Основное отличие — наличие ванадия в составе, который измельчает зерно и повышает прокаливаемость. Это обеспечивает более стабильную твёрдость по ширине и длине ленты, а также снижает риск перегрева при закалке тонких сечений.
После закалки и низкого отпуска твёрдость составляет 58–62 HRC. В нагартованном состоянии без термообработки твёрдость может достигать 40–45 HRC в зависимости от степени деформации при прокатке.
Лента поставляется в отожжённом состоянии (твёрдость до 229 HB), отпущенном или нагартованном. Выбор состояния зависит от технологического процесса заказчика: для штамповки требуется мягкое состояние, для готовых режущих элементов — нагартованное.
Для лент толщиной до 1 мм допуск составляет 0,03 мм, для толщин 1–3 мм — 0,05 мм. Точность геометрии контролируется по ГОСТ 2284-79, что обеспечивает стабильность при автоматизированной подаче в штампы.