


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


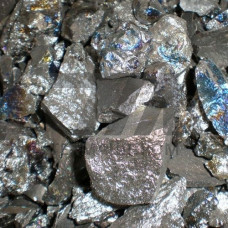
Лигатура алюминий в слитках АХМК-1 — это алюминиево-хром-марганцево-калиевая лигатура, применяемая для легирования алюминиевых расплавов в производстве деформируемых и литейных сплавов. Материал поставляется в виде мерных слитков, обеспечивающих удобство дозирования при загрузке в плавильные агрегаты. Основное функциональное назначение АХМК-1 — введение в расплав хрома и марганца в компактной форме с минимальным угаром легирующих элементов.
АХМК-1 характеризуется строго регламентированным содержанием легирующих компонентов. Хром и марганец находятся в лигатуре в виде интерметаллидных фаз, равномерно распределённых в алюминиевой матрице. Такая структура обеспечивает быстрое растворение лигатуры в расплаве при температурах 720–780 C без образования тугоплавких конгломератов и локальной ликвации.
Присутствие калия в составе лигатуры оказывает модифицирующее воздействие на структуру сплава, способствуя измельчению зерна и повышению однородности механических свойств по сечению слитка. Это особенно значимо при производстве крупногабаритных деформируемых полуфабрикатов, где требуется стабильность характеристик по объёму заготовки.
Лигатура АХМК-1 вводится в расплав на стадии корректировки химического состава перед рафинированием. Рекомендуемая температура ввода — 730–780 C. Слитки предварительно просушивают при 150–200 C для удаления влаги с поверхности. Перемешивание расплава после введения лигатуры — обязательное условие для гомогенизации состава; продолжительность выдержки зависит от объёма ванны и типа плавильного агрегата.
Применение лигатуры в слитках исключает необходимость использования дорогостоящих чистых металлов (хрома и марганца) и снижает потери на угар при легировании. Усвоение легирующих элементов из АХМК-1 достигает 92–97 %, что существенно выше, чем при введении хрома в чистом виде из-за его высокой температуры плавления и склонности к окислению.
Лигатура АХМК-1 востребована на предприятиях цветной металлургии, выпускающих алюминиевые сплавы ответственного назначения. Основные направления использования:
Форма поставки в виде слитков обеспечивает точность дозирования при загрузке, минимизирует потери материала при транспортировке и хранении. Слитки не требуют специальной подготовки перед вводом в расплав, что сокращает длительность технологического цикла плавки. По сравнению с порошковыми лигатурами, слиточная форма исключает пылеобразование и связанные с ним требования к вентиляции и средствам индивидуальной защиты.
| Параметр | Значение для АХМК-1 | Метод контроля | Типичное применение | Условия ввода |
|---|---|---|---|---|
| Массовая доля Cr, % | 2,0–3,0 | Атомно-эмиссионный анализ | Сплавы Al–Mg–Cr | 730–780 C |
| Массовая доля Mn, % | 2,0–3,0 | Титриметрия | Сплавы Al–Mn | Перемешивание 5–10 мин |
| Массовая доля K, % | 0,05–0,15 | Фотометрия | Модифицирование структуры | Выдержка 15–20 мин |
| Температура плавления, C | 660–700 | Дериватограф | Плавка в индукционных печах | Предварительный прогрев 150–200 C |
| Форма поставки | Слитки 5–15 кг | Визуальный осмотр | Дозированная загрузка | Хранение в сухом помещении |
Каждая партия лигатуры АХМК-1 сопровождается сертификатом качества с указанием фактического химического состава. Контроль однородности распределения легирующих элементов по объёму слитка проводится методом спектрального анализа в нескольких контрольных точках. Допустимое отклонение содержания хрома и марганца от номинального значения не превышает 0,2 %.
Слитки хранят в закрытых складских помещениях при относительной влажности не более 75 %. Не допускается хранение на открытых площадках и в условиях повышенной влажности, так как это приводит к образованию оксидной плёнки на поверхности и снижению усвоения легирующих элементов при плавке. Срок хранения без потери технологических свойств — не ограничен при соблюдении условий складирования.
Наличие калия в составе АХМК-1 обеспечивает модифицирующий эффект — измельчение зерна и повышение однородности структуры сплава. Лигатуры без калия не оказывают такого воздействия и требуют дополнительного введения модификаторов.
Усвоение хрома и марганца из лигатуры АХМК-1 составляет 92–97 % при соблюдении рекомендованного температурного режима ввода. Потери связаны преимущественно с окислением поверхности расплава и минимальны при использовании покровных флюсов.
Да, лигатура применима для корректировки состава вторичных сплавов. Однако необходимо учитывать исходное содержание примесей железа и кремния, так как они могут влиять на эффективность модифицирования калием.
Максимальная температура перегрева не должна превышать 800 C. При более высоких температурах возрастает угар легирующих элементов и возможно образование грубых интерметаллидных включений, ухудшающих механические свойства сплава.