


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


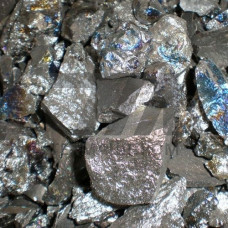
Лигатура алюминий–железо AlFe10 представляет собой слитковый модификатор, содержащий 9–11 % железа в алюминиевой матрице. Продукт выпускается в виде чушек массой 5–12 кг, отлитых в изложницы или на ленточных разливочных машинах. Основное назначение — введение железа в расплав алюминия и его сплавов с высокой точностью и минимальным угаром, что критично при производстве поршневых сплавов, тонкой фольги и литейных композиций, где содержание Fe регламентируется узкими допусками.
Температура плавления лигатуры находится в диапазоне 660–750 C в зависимости от дисперсности интерметаллидной фазы Al3Fe. Растворение в расплаве происходит при 720–780 C, что обеспечивает полное усвоение железа без образования шламовых включений. Плотность слитка — 3,2–3,5 г/см, что обеспечивает погружение чушек в объём расплава без применения колокольных устройств.
| Параметр | Значение | Метод контроля | Влияние на расплав | Примечание |
|---|---|---|---|---|
| Массовая доля Fe | 9–11 % | ГОСТ 11739.1 | Точное легирование | Сертификат на партию |
| Массовая доля Al | основа | Расчётный | Матрица растворения | — |
| Кремний, не более | 0,30 % | ГОСТ 11739.2 | Ограничение Si | Для поршневых сплавов |
| Температура плавления | 660–750 C | ДТА | Интервал усвоения | Зависит от фаз |
| Масса чушки | 5–12 кг | Взвешивание | Загрузка в тигель | По заказу |
| Угар Fe при вводе | 3 % | Балансовый | Экономия лигатуры | При 740 C |
Лигатуру AlFe10 загружают в ковш или тигель при температуре расплава не ниже 720 C. Растворение занимает 5–15 минут в зависимости от объёма ванны и интенсивности перемешивания. Рекомендуется предварительный подогрев чушек до 200–300 C для удаления влаги и предотвращения выброса металла. При использовании роторных дегазаторов и вакуумных установок ввод лигатуры осуществляется до начала вакуумирования.
Для получения равномерного распределения железа по объёму отливки применяют механическое или электромагнитное перемешивание. Контроль содержания Fe проводится спектральным анализом на оптико-эмиссионных спектрометрах или рентгенофлуоресцентных анализаторах непосредственно у печи.
Слитки AlFe10 поставляются в стальных или деревянных ящиках, на поддонах с обвязкой металлической лентой, масса пакета — до 1000 кг. Хранение осуществляется в сухих закрытых складах при температуре не ниже –30 C и относительной влажности не более 75 %. Перед загрузкой в печь обязательна визуальная проверка на отсутствие влаги и посторонних включений.
Массовая доля железа составляет 9–11 %. Остальное — алюминий и регламентированные примеси (кремний не более 0,30 %, прочие — по нормам ГОСТ 53777).
Оптимальный интервал — 720–780 C. При более низких температурах растворение замедляется, при более высоких возрастает угар и насыщение водородом.
Для поршневых силуминов, фольговых сплавов, литейных композиций для литья под давлением, а также деформируемых сплавов, где требуется регламентированное содержание Fe.
При соблюдении температурного режима и предварительном подогреве чушек угар не превышает 3 %. Без подогрева возможны выбросы и повышенный уход металла в шлам.