


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


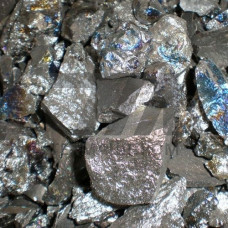
Лигатура алюминий-скандий марки AlSc2 — это слитковый модификатор на основе алюминия с массовой долей скандия 2 %. Выпускается в виде слитков массой от 5 до 16 кг, получаемых методом прямого сплавления алюминия-сырца с фторидом скандия или алюмотермическим восстановлением. Содержание скандия в пределах 1,8–2,2 % обеспечивает точное дозирование при вводе в расплав, а матрица из алюминия марки А7 (ГОСТ 11069) гарантирует минимальное загрязнение примесями — суммарно не более 0,15 %.
Температура плавления лигатуры составляет 655–665 C, что близко к температуре плавления чистого алюминия. Это позволяет вводить слитки в ковш или миксер без перегрева расплава выше 750 C. Растворимость скандия в жидком алюминии при 660 C достигает 0,35 %, поэтому даже малые добавки лигатуры AlSc2 эффективно насыщают расплав.
| Параметр | Значение | Метод контроля | Влияние на расплав | Примечание |
|---|---|---|---|---|
| Массовая доля Sc | 1,8–2,2 % | Атомно-эмиссионный анализ | Модифицирование зерна | Сертификат на партию |
| Массовая доля Fe | 0,20 % | Спектральный анализ | Снижение пластичности | Контроль по ГОСТ 4784 |
| Массовая доля Si | 0,15 % | Спектральный анализ | Рост интерметаллидов | Лимитируется |
| Температура плавления | 655–665 C | ДТА | Усвоение без перегрева | Близка к Al |
| Плотность слитка | 2,70–2,72 г/см | Гидростатическое взвешивание | Погружение в ковш | Без ликвации |
| Масса слитка | 5–16 кг | Взвешивание | Дозирование вручную | По ТУ заказчика |
Лигатуру AlSc2 вводят в расплав при температуре 720–750 C. Слиток предварительно подогревают до 200–300 C для удаления влаги, затем погружают в ковш с помощью колокольчика или корзины. Перемешивание осуществляется графитовой мешалкой в течение 5–10 минут. Усвоение скандия составляет 85–95 % при соблюдении температурного режима. Введение лигатуры в индукционную печь ИСТ-0,5 обеспечивает равномерное распределение скандия по объёму расплава.
При литье в кристаллизатор установок непрерывного литья заготовок лигатура подаётся в струю металла через дозатор. Расход лигатуры рассчитывается исходя из требуемой концентрации скандия в готовом сплаве — обычно 0,10–0,30 %. Для сплава 1570 массовая доля скандия составляет 0,20–0,30 %, что требует ввода 10–15 кг лигатуры AlSc2 на тонну расплава.
Усвоение скандия составляет 85–95 % при температуре расплава 720–750 C и перемешивании в течение 5–10 минут. Снижение температуры ниже 700 C приводит к неполному растворению и увеличению расхода лигатуры.
Расход определяется по формуле: масса лигатуры равна требуемой концентрации скандия, делённой на массовую долю скандия в лигатуре. Например, для получения 0,25 % Sc в сплаве необходимо ввести 12,5 кг лигатуры AlSc2 на тонну расплава.
Да, лигатура вводится в расплавы на основе вторичного алюминия, однако повышенное содержание железа и кремния снижает эффект модифицирования. Рекомендуется предварительное рафинирование расплава от неметаллических включений.
Слитки хранят в сухих отапливаемых помещениях при относительной влажности не более 70 %. Перед вводом в расплав обязателен подогрев до 200–300 C для удаления адсорбированной влаги и предотвращения выбросов металла.