


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


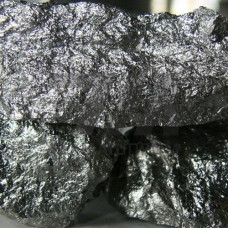
Лигатура хром-железо-никелевая по ТУ 14-141-06-91 — комплексный раскислитель и легирующая добавка, объединяющая хром, железо и никель в одном сплаве. Введение такого тройного состава в расплав позволяет одновременно корректировать содержание хрома и никеля, снижая количество отдельных присадок и сокращая длительность внепечной обработки. Технические условия регламентируют химический состав, гранулометрию и влажность материала, предназначенного для металлургических переделов.
Сплав выплавляют в дуговых печах с последующей разливкой в изложницы или на машинах непрерывного литья. Основу составляет железо, а хром и никель находятся в связанном состоянии, что обеспечивает высокое усвоение обоих элементов при вводе в жидкий металл. Массовая доля углерода и серы ограничена, поскольку эти примеси переходят в сталь и ухудшают её служебные характеристики.
| Показатель | Диапазон | Метод контроля | Влияние на плавку | Примечание |
|---|---|---|---|---|
| Массовая доля хрома | 45–55 % | титриметрия | легирование | основной элемент |
| Массовая доля никеля | 8–15 % | атомно-абсорбционный | стабилизация аустенита | зависит от марки |
| Массовая доля углерода | не более 0,10 % | газовый анализ | снижение охрупчивания | ограничение по ТУ |
| Массовая доля серы | не более 0,03 % | спектральный | контроль неметаллических включений | браковочный признак |
| Фракция | 10–50 мм | ситовой рассев | скорость растворения | по согласованию |
| Влажность | не более 0,5 % | гравиметрия | выбросы водорода | перед завалкой |
Лигатуру загружают в ковш или в печь под зеркало шлака, что уменьшает угар хрома. Благодаря присутствию никеля температура плавления сплава ниже, чем у стандартного феррохрома, поэтому растворение проходит быстрее и равномернее. Это особенно важно при обработке крупнотоннажных плавок в дуговых сталеплавильных печах и агрегатах ковш-печь.
Материал востребован в производстве коррозионностойких и жаропрочных сталей, где требуется одновременное присутствие хрома и никеля. В частности, лигатуру применяют при выплавке аустенитных марок для нефтегазового оборудования, химической аппаратуры и энергетических установок. Ввод комплексной добавки сокращает число операций и уменьшает разброс химического состава по плавке.
Лигатуру поставляют в стальных барабанах или контейнерах с защитой от атмосферных осадков. Перед использованием материал подсушивают при температуре 200–300 C для удаления влаги. Приёмку проводят по сертификату с указанием фактического химического состава каждой партии, а при необходимости — с контрольным опробованием в производственных условиях.
Совмещённый сплав обеспечивает одновременное легирование двумя элементами, снижает число присадок, уменьшает угар хрома и сокращает продолжительность внепечной обработки.
Для ввода в ковш обычно применяют фракцию 10–50 мм: она обеспечивает приемлемую скорость растворения и минимальные потери с пылью.
Да, влажность не должна превышать 0,5 %. Подсушка при 200–300 C предотвращает насыщение расплава водородом и выбросы при завалке.
Технические условия нормируют массовую долю углерода и серы, поскольку эти элементы переходят в сталь и ухудшают её пластичность и коррозионную стойкость.