


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


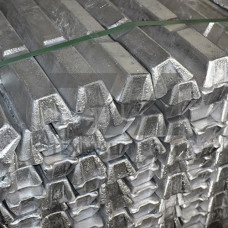
Лигатура магний-неодим в слитках марки МН представляет собой металлургическую добавку на основе магния с нормированным содержанием неодима, предназначенную для введения редкоземельного элемента в расплавы алюминиевых, магниевых и специальных сплавов. В отличие от чистого неодима, температура плавления которого превышает 1020 C, лигатура плавится в интервале 600–650 C, что обеспечивает полное усвоение легирующего элемента при рабочей температуре металлургических агрегатов и минимальный угар.
Слитки МН получают прямым сплавлением магния с неодимом в индукционных печах в атмосфере аргона либо под слоем флюса. Стандартное содержание неодима в товарной лигатуре — 10–25 % по массе; остальное — магний и регламентированные примеси. Магний выполняет роль носителя: он снижает температуру растворения и защищает неодим от интенсивного окисления на зеркале расплава.
| Параметр | МН-10 | МН-15 | МН-20 | МН-25 |
|---|---|---|---|---|
| Массовая доля Nd, % | 9,5–11,0 | 14,0–16,0 | 19,0–21,0 | 24,0–26,0 |
| Массовая доля Mg, % | основа | основа | основа | основа |
| Fe, не более, % | 0,15 | 0,15 | 0,12 | 0,12 |
| Si, не более, % | 0,05 | 0,05 | 0,04 | 0,04 |
| Температура плавления, C | 640–650 | 625–640 | 615–630 | 600–620 |
| Плотность, г/см | 1,95 | 2,10 | 2,25 | 2,40 |
Лигатура поставляется в виде слитков массой от 1 до 8 кг, отлитых в изложницы или на установках полунепрерывного литья. Поверхность слитка должна быть очищена от флюсовых включений и оксидной корки; допускается зачистка и дробление на куски 50–150 мм для удобства дозирования в завалочные машины и ковшовые загрузчики. Перед вводом в расплав слитки подогревают до 150–200 C для удаления влаги и предотвращения выбросов.
Лигатуру МН вводят в ковш или печь при температуре расплава 700–760 C для алюминиевых сплавов и 720–780 C для магниевых. Усвоение неодима достигает 90–95 % при использовании колокольчика или погружного стакана. Перемешивание расплава проводят в течение 3–5 минут, после чего выполняют рафинирование и отбор пробы на спектральный анализ. Остаточное содержание неодима в готовом сплаве обычно составляет 0,05–0,3 % в зависимости от марки.
Слитки МН хранят в сухих отапливаемых складах при относительной влажности не выше 70 %. Магниевая основа склонна к окислению, поэтому не допускается длительное хранение под открытым небом и контакт с влагой. Транспортировка осуществляется в закрытых контейнерах или на поддонах с упаковкой в полиэтиленовую пленку. Лигатура не относится к самовозгорающимся материалам, но требует соблюдения правил пожарной безопасности при обращении с магнийсодержащими продуктами.
Стандартный ряд — от 10 до 25 % Nd по массе. Для специальных задач возможно изготовление лигатуры с содержанием до 30 %.
Оптимальный интервал — 700–760 C. При более низкой температуре замедляется растворение, при более высокой растет угар магния.
При корректном вводе под зеркало расплава усвоение составляет 90–95 %, что выше, чем при использовании чистого неодима.
Да, допускается механическое дробление на куски 50–150 мм. Дробление выполняют на гильотинных или гидравлических прессах без нагрева.