


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


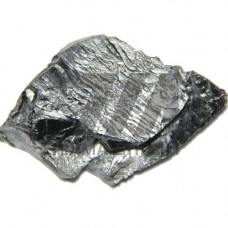
Лигатура никель в слитках NiW представляет собой двухкомпонентный промежуточный сплав системы Ni–W, предназначенный для введения вольфрама в никелевые и никель-хромовые основы при выплавке жаропрочных, жаростойких и специальных сплавов. Применение готовой лигатуры вместо чистого вольфрамового порошка или прутка исключает необходимость растворения тугоплавкого компонента (температура плавления W — 3422 C) непосредственно в расплаве, что существенно сокращает время плавки и снижает риск ликвации.
Слитки NiW поставляются с содержанием вольфрама в диапазоне 45–65 % по массе, остальное — никель. Температура плавления лигатуры находится в интервале 1450–1550 C, что позволяет вводить её в расплав при стандартных температурах разливки никелевых сплавов без перегрева печи. Структура слитка — однородная, без усадочных раковин и неметаллических включений, что обеспечивает стабильное усвоение вольфрама на уровне не менее 98 %.
Использование лигатуры NiW в слитках целесообразно при производстве сплавов с содержанием вольфрама от 2 до 12 %. Ключевые преимущества перед введением легирующего компонента в чистом виде:
Химический состав лигатуры NiW контролируется на каждой плавке. Содержание примесей регламентируется и не превышает значений, указанных в таблице.
| Компонент | Массовая доля, % | Метод контроля | Допустимое отклонение | Примечание |
|---|---|---|---|---|
| Вольфрам | 45–65 | Рентгенофлуоресцентный анализ | 1,0 | Основной легирующий элемент |
| Никель | Остальное | Титриметрия | — | Основа лигатуры |
| Железо | 0,3 | Атомно-абсорбционная спектрометрия | — | Ограничиваемая примесь |
| Кремний | 0,15 | Спектральный анализ | — | Ограничиваемая примесь |
| Углерод | 0,05 | Купрометрический метод | — | Влияет на карбидообразование |
| Сера | 0,01 | Инфракрасная абсорбция | — | Ограничивается для горячей деформации |
Лигатура NiW в слитках применяется в индукционных вакуумных печах и открытых индукционных печах при выплавке следующих групп материалов:
Введение лигатуры осуществляется в расплав после полного расплавления шихты при температуре 1550–1650 C с последующей выдержкой в течение 10–15 минут для гомогенизации. Слитки массой 5–20 кг удобны для точной дозировки при небольших плавках в лабораторных и опытно-промышленных условиях.
Температура плавления слитков NiW составляет 1450–1550 C в зависимости от содержания вольфрама. Чем выше массовая доля W, тем выше температура плавления лигатуры.
Расход рассчитывается исходя из требуемого содержания вольфрама в готовом сплаве и фактической массовой доли W в лигатуре. Для сплава с 5 % W при лигатуре с 55 % W расход составит примерно 9 кг на 100 кг шихты.
Лигатура пригодна для вакуумных индукционных печей (ВИП) и открытых индукционных печей с основной футеровкой. Не рекомендуется использование в дуговых печах из-за локального перегрева и повышенного угара.
Каждая партия сопровождается сертификатом с указанием фактического химического состава, определённого методами рентгенофлуоресцентного и атомно-абсорбционного анализа. Дополнительно контролируется отсутствие усадочных дефектов визуальным и ультразвуковым методами.