


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


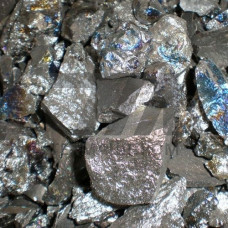
Лигатура в слитках АХМК-1 — алюминиевая лигатура комплексного типа, содержащая хром и марганец. Материал поставляется в виде мерных слитков и предназначен для введения легирующих элементов в алюминиевые расплавы при производстве деформируемых и литейных алюминиевых сплавов. Применение АХМК-1 обеспечивает стабильное усвоение хрома и марганца без образования тугоплавких включений и локальной ликвации в структуре отливки.
АХМК-1 — алюминиевая лигатура системы Al–Cr–Mn. Содержание хрома в слитках составляет 8–12 %, марганца — 8–12 %, остальное — алюминий. Допустимое содержание примесей регламентируется нормативной документацией и не превышает значений, установленных для лигатур ответственного назначения. Структура слитка — интерметаллидные фазы AlCr и AlMn, равномерно распределённые в алюминиевой матрице.
Благодаря низкой температуре плавления (650–750 C) лигатура быстро растворяется в алюминиевом расплаве при температурах 720–780 C. Это исключает необходимость длительной выдержки и перегрева ванны, что снижает газонасыщение металла и уменьшает угар легирующих элементов.
Слитки АХМК-1 загружают в расплав алюминия или его сплавов непосредственно перед рафинированием. Рекомендуемый порядок введения — после расплавления шихты и перемешивания ванны. Усвоение хрома и марганца при использовании лигатуры достигает 92–97 %, что существенно выше, чем при введении чистых металлов или бинарных лигатур.
Для равномерного распределения легирующих элементов необходима выдержка расплава в течение 15–30 минут с периодическим перемешиванием. При производстве крупных слитков и фасонных отливок допускается введение лигатуры порциями для предотвращения локального переохлаждения ванны.
Лигатура АХМК-1 используется при производстве алюминиевых сплавов, легированных хромом и марганцем, в следующих отраслях:
Введение хрома повышает прочностные характеристики сплава при умеренных температурах, увеличивает сопротивление коррозионному растрескиванию под напряжением. Марганец обеспечивает упрочнение твёрдого раствора и повышает технологическую пластичность при горячей деформации. Совместное легирование этими элементами позволяет получать сплавы с оптимальным сочетанием прочности, пластичности и коррозионной стойкости.
Применение готовой лигатуры вместо введения чистых металлов обеспечивает ряд технологических преимуществ:
Каждая партия слитков АХМК-1 проходит входной контроль химического состава методом спектрального анализа. Допускаемые отклонения по содержанию легирующих элементов не превышают 1,0 % по хрому и 1,0 % по марганцу. Слитки поставляются с маркировкой, содержащей номер плавки и фактический химический состав.
Хранение лигатуры осуществляется в сухих складских помещениях при относительной влажности не более 75 %. Срок хранения не ограничен при соблюдении условий складирования. Перед загрузкой в расплав слитки не требуют дополнительной подготовки, однако при длительном хранении на открытых площадках рекомендуется удаление поверхностных оксидов механическим способом.
| Параметр | Значение для АХМК-1 | Метод контроля | Типичное применение | Условия введения |
|---|---|---|---|---|
| Содержание хрома | 8–12 % | Спектральный анализ | Деформируемые сплавы | 720–780 C |
| Содержание марганца | 8–12 % | Спектральный анализ | Литейные сплавы | 720–780 C |
| Температура плавления | 650–750 C | Термический анализ | Фасонное литьё | Выдержка 15–30 мин |
| Усвоение легирующих | 92–97 % | Химический анализ | Слитки и отливки | Перемешивание ванны |
Оптимальная температура введения — 720–780 C. При более низких температурах увеличивается время растворения, при перегреве свыше 800 C возрастает угар марганца и газонасыщение расплава.
Да, лигатура совместима с магнийсодержащими алюминиевыми сплавами. Введение хрома и марганца в сплавы Al–Mg повышает их коррозионную стойкость и прочность при сохранении пластичности.
Стандартная поставка — слитки массой 5–8 кг. По согласованию с производителем возможна отливка слитков другой массы и геометрии под конкретные условия загрузки плавильных печей.
Предварительный прогрев не обязателен. При загрузке в расплав слитки должны быть сухими. При хранении на открытом воздухе рекомендуется подогрев до 100–150 C для удаления конденсата.