


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


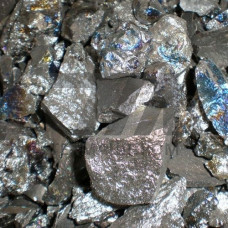
Лигатура AlSr5 — алюминиево-стронциевая лигатура, поставляемая в слитках, предназначенная для модифицирования эвтектического кремния в силуминах (сплавах системы Al–Si). Содержание стронция в пределах 4,5–5,5 % обеспечивает стабильный модифицирующий эффект при введении в расплав в количестве 0,1–0,5 % от массы металла. В отличие от натриевых флюсов, стронций не выгорает в течение 2–3 часов, что позволяет обрабатывать крупнотоннажные плавки в литейных цехах без потери эффективности.
Стронций в составе AlSr5 относится к модификаторам замедленного действия. При введении в расплав силумина он переводит пластинчатую морфологию эвтектического кремния в волокнистую, что повышает пластичность и ударную вязкость отливок. Лигатура AlSr5 растворяется в алюминиевом расплаве при температуре 720–780 C без образования шлаковых включений. Оптимальная температура ввода — 730–750 C, выдержка перед заливкой — 15–30 минут для полного усвоения стронция.
Слитки AlSr5 имеют компактную форму массой 4–7 кг, что упрощает дозирование при загрузке в плавильные агрегаты. Лигатура производится методом сплавления алюминия марки А85 с металлическим стронцием в вакуумных или индукционных печах с последующей разливкой в изложницы. Структура слитка гомогенная, без ликвации стронция по сечению, что гарантирует воспроизводимость модифицирующего эффекта от плавки к плавке.
AlSr5 применяется при производстве отливок из вторичных и первичных силуминов марок АК7ч, АК9ч, АК12, АК12М2, АК12ММгН по ГОСТ 1583, а также сплавов А356, А357, 356.2 по международным стандартам. Основные области использования:
Расход AlSr5 зависит от содержания кремния в сплаве и требуемого уровня механических свойств. Для эвтектических силуминов (Si 10–13 %) достаточно введения 0,2–0,3 % лигатуры от массы расплава; для заэвтектических сплавов с Si 15–18 % расход увеличивают до 0,4–0,5 %. Остаточное содержание стронция в отливке должно составлять 0,01–0,03 %, что обеспечивает полное перемодифицирование структуры без образования грубых интерметаллидов.
Важное преимущество AlSr5 — устойчивость к «отравлению» модифицирующего эффекта примесями фосфора и сурьмы. При содержании фосфора в шихте до 0,005 % стронций сохраняет работоспособность, тогда как натриевые модификаторы дезактивируются. Это делает AlSr5 предпочтительным выбором при использовании вторичных алюминиевых сплавов с повышенным содержанием примесей.
| Параметр | AlSr5 (типичное значение) | Метод контроля | Норматив | Примечание |
|---|---|---|---|---|
| Стронций, % | 4,5–5,5 | Атомно-эмиссионный анализ | ТУ 48-21-108 | Равномерное распределение по слитку |
| Примеси железа, %, не более | 0,20 | Спектральный анализ | ТУ 48-21-108 | Влияет на пластичность отливок |
| Температура плавления, C | 660–680 | Дифференциальная сканирующая калориметрия | — | Близка к температуре плавления алюминия |
| Плотность, г/см | 2,7–2,8 | Гидростатическое взвешивание | — | Не всплывает и не оседает в расплаве |
| Масса слитка, кг | 4–7 | Взвешивание | — | Удобно для точного дозирования |
Слитки AlSr5 поставляются в сухой таре, исключающей контакт с влагой. Перед загрузкой в расплав слитки не требуют предварительного прогрева, однако при хранении на складе с нерегулируемой влажностью рекомендуется подогрев до 150–200 C в течение 1–2 часов для удаления конденсата. Ввод лигатуры производится колокольчиком или в зону интенсивного перемешивания расплава — в плавильные печи сопротивления, индукционные канальные и тигельные печи, а также в раздаточные печи литейных машин.
При литье под давлением модифицирование AlSr5 позволяет увеличить ресурс пресс-форм за счет снижения пригара и улучшения заполняемости тонкостенных полостей. Для кокильного литья с толщиной стенки 3–8 мм эффект модифицирования сохраняется при повторных переплавах шихты до 3 раз, что важно при организации замкнутого цикла возврата литников и брака.
Для полного перевода эвтектического кремния в волокнистую форму достаточно 0,01–0,03 % остаточного стронция в отливке. При меньшем содержании эффект модифицирования ослабевает, при большем — возможно образование стронцийсодержащих интерметаллидов, снижающих пластичность.
Да, AlSr5 совместима с магнийсодержащими силуминами типа АК7ч и А356. Однако при содержании магния более 0,5 % необходимо корректировать режим термической обработки, так как стронций влияет на кинетику распада пересыщенного твердого раствора.
Эффект сохраняется в течение 2–3 часов при температуре расплава 700–750 C. Это позволяет обрабатывать расплав в центральной плавильной печи и разливать его по раздаточным печам без повторного модифицирования.
Ввод лигатуры не сопровождается выделением газов, однако перед модифицированием рекомендуется провести дегазацию аргоном или азотом для удаления водорода. Стронций не является дегазатором и не влияет на газосодержание расплава.