


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


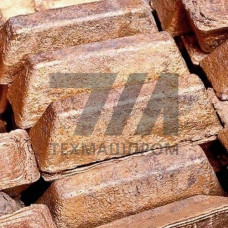
Лигатура в слитках CuMg35 — это двухкомпонентный мастер-сплав на медной основе с номинальным содержанием магния 35 % (диапазон 33–37 %). Материал поставляется в виде мерных слитков и предназначен для введения магния в медные и медно-никелевые расплавы при производстве деформируемых и литейных бронз, латуней и специальных сплавов. Применение лигатуры исключает прямой контакт чистого магния с расплавом, что предотвращает пироэффект, снижает угар и обеспечивает стабильное усвоение легирующего элемента.
CuMg35 характеризуется температурой плавления в интервале 720–760 C, что ниже температуры плавления чистой меди (1083 C). Благодаря этому слитки быстро растворяются в медном расплаве при температуре 1150–1250 C без локального переохлаждения ванны. Плотность лигатуры составляет около 4,8 г/см, что обеспечивает её погружение в расплав и равномерное распределение магния по объёму металла без всплытия на зеркало ванны.
Основное назначение CuMg35 — раскисление медных расплавов и легирование магнием. При введении в расплав магний связывает растворённый кислород в оксид MgO, который переходит в шлак, что позволяет получать плотный безгазовый металл. Остаточное содержание магния в готовом сплаве контролируется в пределах 0,05–0,5 % в зависимости от марки и назначения продукции.
Лигатура применяется при производстве следующих групп материалов:
Слитки CuMg35 изготавливаются методом литья в изложницы с последующим контролем химического состава. Геометрия слитков подобрана для удобства дозирования и загрузки в плавильные агрегаты — отражательные печи, индукционные тигельные печи и дуговые печи. Масса одного слитка обычно составляет 5–15 кг, что позволяет точно рассчитывать навеску на плавку.
Поверхность слитков не должна иметь загрязнений, окисных включений и усадочных раковин, выходящих на поверхность. Допускаются незначительные дефекты, устраняемые при последующем переплаве. Химический состав контролируется спектральным анализом на каждой плавке.
| Параметр | CuMg35 (типичные значения) | Метод контроля | Норматив | Примечание |
|---|---|---|---|---|
| Массовая доля магния, % | 33–37 | Титриметрический анализ | ГОСТ 4515 | Номинальное содержание — 35 % |
| Массовая доля меди, % | основа | Разность | — | Не менее 62 % |
| Примеси, не более, % | 0,5 | Спектральный анализ | — | Fe, Si, Al, Ni суммарно |
| Температура плавления, C | 720–760 | Дифференциальная сканирующая калориметрия | — | Ниже температуры плавления Cu |
| Плотность, г/см | 4,6–5,0 | Гидростатическое взвешивание | — | Обеспечивает погружение в расплав |
| Масса слитка, кг | 5–15 | Взвешивание | — | По согласованию с заказчиком |
Слитки CuMg35 чувствительны к воздействию влаги и окислению при длительном хранении. Рекомендуется хранить материал в закрытых складских помещениях с относительной влажностью не более 60 % при температуре от –30 до +40 C. При нарушении условий хранения на поверхности слитков образуется рыхлый слой оксида магния, который увеличивает угар при плавке и снижает степень усвоения легирующего элемента.
Транспортировка осуществляется в деревянных ящиках или металлических контейнерах с прокладками, исключающими механические повреждения слитков. Допускается перевозка всеми видами транспорта при условии защиты от атмосферных осадков. Перед загрузкой в печь слитки должны быть просушены при температуре 150–200 C в течение 2–3 часов для удаления поверхностной влаги.
Расчёт навески лигатуры производится с учётом коэффициента усвоения магния, который составляет 85–95 % при введении в медный расплав под зеркало металла. Для повышения степени усвоения рекомендуется вводить слитки CuMg35 порциями при интенсивном перемешивании расплава и температуре не ниже 1150 C. При производстве медно-никелевых сплавов температура введения может быть повышена до 1250–1300 C для компенсации более высокой вязкости расплава.
Введение лигатуры непосредственно перед разливкой позволяет минимизировать потери магния на испарение и окисление. При необходимости повторного раскисления или корректировки состава допускается многократное введение CuMg35 в течение одной плавки. Контроль остаточного содержания магния в готовом металле осуществляется методом атомно-абсорбционной спектрометрии или эмиссионного спектрального анализа.
Чистый магний имеет низкую плотность (1,74 г/см) и высокую химическую активность. При введении в медный расплав он всплывает на поверхность, интенсивно окисляется и горит, что приводит к угару до 50 % и неравномерному распределению элемента. Лигатура CuMg35 с плотностью около 4,8 г/см погружается в расплав и растворяется без пироэффекта, обеспечивая усвоение магния на уровне 85–95 %.
Для чистой меди и низколегированных сплавов оптимальная температура введения — 1150–1200 C. Для медно-никелевых расплавов с повышенной вязкостью температуру поднимают до 1250–1300 C. Введение при температуре ниже 1100 C замедляет растворение слитков и увеличивает потери магния.
Навеска рассчитывается по формуле: m = (M C) / (K 0,35), где M — масса расплава, C — требуемое содержание магния в процентах, K — коэффициент усвоения (0,85–0,95), 0,35 — массовая доля магния в лигатуре. Для получения 0,1 % Mg в 1000 кг расплава при K = 0,9 потребуется примерно 3,2 кг CuMg35.
Суммарное содержание примесей (железо, кремний, алюминий, никель) не должно превышать 0,5 %. Повышенное содержание железа и кремния может приводить к образованию интерметаллидных фаз в готовом сплаве и ухудшению пластических свойств. Контроль примесей проводится спектральным методом на каждой плавке.