


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


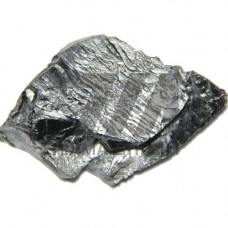
Лигатура в слитках NiW — это двойной сплав на основе никеля с вольфрамом, выпускаемый методом вакуумно-дугового или индукционного переплава и поставляемый в виде слитков массой от 3 до 20 кг. Основное назначение — ввод вольфрама в расплавы жаропрочных никелевых суперсплавов, коррозионностойких сталей и наплавочных материалов, где использование чистого вольфрама затруднено из-за его температуры плавления 3422 C и высокой плотности 19,3 г/см. Никелевая матрица обеспечивает плотность лигатуры 14,0–15,5 г/см, что снижает ликвацию и ускоряет растворение вводимой добавки в ковше и печи.
Товарная лигатура NiW выпускается преимущественно с массовой долей вольфрама 50–80 %. Наиболее распространённые марки — NiW-50, NiW-60, NiW-70, NiW-80. Содержание никеля составляет остаток; примеси регламентируются по углероду, сере, фосфору, кремнию и кислороду. Слитки не склонны к образованию вольфрамовой сетки и сегрегации по сечению, что подтверждается макроанализом темплетов.
| Показатель | NiW-50 | NiW-60 | NiW-70 | NiW-80 |
|---|---|---|---|---|
| Вольфрам, % | 50 1 | 60 1 | 70 1 | 80 1 |
| Никель, % | ост. | ост. | ост. | ост. |
| Углерод, % макс. | 0,03 | 0,03 | 0,02 | 0,02 |
| Сера, % макс. | 0,015 | 0,015 | 0,010 | 0,010 |
| Плотность, г/см | 14,2 | 14,7 | 15,1 | 15,5 |
| Температура плавления, C | 1460 | 1490 | 1520 | 1550 |
Лигатура NiW вводится в расплав при температуре 1500–1600 C с предварительным подогревом слитков до 400–600 C для удаления влаги. Растворение вольфрама в никелевой матрице происходит быстрее, чем при вводе ферровольфрама, за счёт меньшей плотности и близости температур плавления компонентов. Усвоение вольфрама достигает 95–98 % при вводе в ковш под струю металла. Слитки дробят или разрезают на мерные заготовки в зависимости от ёмкости печи и требуемой навески.
Каждая партия сопровождается сертификатом с указанием фактического химического состава, выполненного атомно-эмиссионным или рентгенофлуоресцентным методом. Слитки маркируются краской и бирками с номером плавки. Поверхность не должна иметь шлаковых включений, трещин и следов коррозии. Упаковка — деревянные ящики или металлические контейнеры с массой нетто до 500 кг.
Лигатура NiW не содержит железа и углерода в значимых количествах, что критично при выплавке никелевых суперсплавов с ограничением по этим элементам. Плотность NiW ниже, чем у ферровольфрама, что снижает ликвацию и повышает усвоение вольфрама.
Промышленно освоены марки с содержанием вольфрама до 80 %. Дальнейшее увеличение доли вольфрама приводит к росту хрупкости слитка и затрудняет дробление.
Оптимальный интервал ввода — 1500–1600 C. Предварительный подогрев слитков до 400–600 C исключает попадание влаги и снижает тепловой удар.
Аттестация выполняется атомно-эмиссионной спектрометрией с индуктивно связанной плазмой (ICP-AES) либо рентгенофлуоресцентным анализом (XRF) по представительной пробе от каждой плавки.