


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


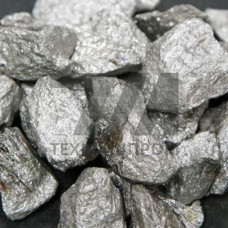
Лигатура ванадий ВнАл-65 — алюмотермический ванадий-алюминиевый сплав, применяемый для ввода ванадия в расплавы стали и чугуна. Массовая доля ванадия в товарной лигатуре составляет 60–68 %, алюминий — 25–35 %, остальное — примеси кремния, железа, углерода и азота. Продукт получают внепечным алюмотермическим восстановлением оксида ванадия VO с последующей кристаллизацией слитка или грануляцией. В отличие от феррованадия, где ванадий связан с железом, ВнАл-65 содержит алюминий в качестве основного сопутствующего элемента, что снижает температуру плавления лигатуры до 1450–1550 C и повышает её растворимость в жидкой стали.
| Параметр | Значение | Метод контроля | Влияние на плавку | Примечание |
|---|---|---|---|---|
| Массовая доля V, % | 60–68 | титриметрия, РФА | основной легирующий элемент | по ТУ изготовителя |
| Массовая доля Al, % | 25–35 | ААС, РФА | снижение T плавления | раскисляющее действие |
| Кремний, % не более | 2,5 | спектральный анализ | контроль примесей | ограничение по Si |
| Углерод, % не более | 0,5 | экспресс-анализ | для низкоуглеродистых марок | критично для трубных сталей |
| Фракция, мм | 10–50 | ситовой анализ | скорость растворения | по согласованию — 2–10 мм |
| Насыпная плотность, г/см | 3,2–3,8 | ГОСТ 19440 | погружение в ковш | для донной присадки |
Лигатуру ВнАл-65 вводят в ковш при выпуске металла из плавильного агрегата либо в процессе внепечной обработки на АКП. Температура расплава при присадке — не ниже 1580 C. Растворение фракции 10–50 мм в объёме ковша занимает 3–7 минут при естественной конвекции. Усвоение ванадия составляет 85–95 % при донной присадке и 70–80 % при подаче на зеркало металла. Алюминий, входящий в состав лигатуры, выполняет функцию дополнительного раскислителя, что позволяет сократить расход алюминиевой катанки. При обработке в вакууме наблюдается частичное испарение алюминия, поэтому расход лигатуры корректируют с учётом остаточного давления в камере.
Лигатура поставляется в стальных барабанах или биг-бэгах с массой нетто 250–1000 кг. Хранение — в закрытых складах при относительной влажности не выше 75 %. Контакт с влагой ограничивают, поскольку алюминиевая составляющая склонна к образованию оксидной плёнки, снижающей усвоение ванадия. Гарантийный срок хранения без изменения химического состава — 24 месяца с даты изготовления.
В феррованадии основной сопутствующий элемент — железо, в ВнАл-65 — алюминий. Это снижает температуру плавления лигатуры и обеспечивает дополнительное раскисление расплава, но ограничивает применение в сталях со строгим лимитом по алюминию.
При донной присадке в ковш усвоение составляет 85–95 %, при подаче на зеркало металла — 70–80 %. Показатель зависит от температуры расплава, фракции лигатуры и интенсивности перемешивания.
Да, при условии контроля массовой доли углерода в лигатуре — не более 0,5 %. Для марок с содержанием углерода менее 0,05 % требуется входной контроль каждой партии.
Для АКП рациональна фракция 10–50 мм: она обеспечивает предсказуемую скорость растворения и минимальный угар. Фракция 2–10 мм применяется при инжекционной подаче через порошковый проводник.