


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


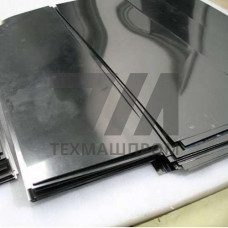
Лист вольфрамовый ЦСВД — это горячекатаный или холоднокатаный прокат из вольфрама, полученный методом порошковой металлургии с последующей механической обработкой. Маркировка ЦСВД расшифровывается как «центральное спекание, высокое давление» — технология, обеспечивающая повышенную плотность материала (не менее 19,2 г/см) и минимальную пористость. В отличие от листов ВА или ВМ, продукция ЦСВД отличается более однородной мелкозернистой структурой и стабильными механическими свойствами по всей площади листа.
Вольфрамовые листы ЦСВД характеризуются высокой температурой плавления — 3420 C, что делает их незаменимыми в условиях экстремальных тепловых нагрузок. Предел прочности при растяжении составляет 350–500 МПа в зависимости от толщины и направления прокатки. Твердость по Виккерсу находится в диапазоне 350–450 HV. Материал сохраняет механическую прочность при температурах до 1600 C в инертной среде или вакууме, однако на воздухе начинает интенсивно окисляться уже при 400–500 C.
Толщина листов ЦСВД варьируется от 0,5 до 10 мм, ширина — до 600 мм, длина — до 1200 мм. Поставка осуществляется в соответствии с ТУ 48-19-246-90 и аналогичными отраслевыми нормативными документами. Допуски по толщине для прецизионных применений составляют 0,05 мм для тонких листов и 0,15 мм для толстых.
Процесс изготовления включает прессование заготовок из вольфрамового порошка, предварительное спекание при 1200–1400 C, затем высокотемпературное спекание при 2800–3000 C в атмосфере водорода. Последующая горячая прокатка при 1300–1500 C формирует листовую структуру с волокнистой ориентацией зерен, что обеспечивает анизотропию свойств: прочность вдоль направления прокатки на 10–15 % выше, чем поперек. Для тонких листов применяется дополнительная холодная прокатка с промежуточными отжигами.
Листы вольфрамовые ЦСВД востребованы в отраслях, где требуется сочетание высокой температуры плавления, стойкости к эрозии и стабильности размеров при нагреве:
Вольфрамовые листы ЦСВД обладают низкой пластичностью при комнатной температуре — относительное удлинение составляет 2–5 %. Раскрой и механическая обработка требуют применения твердосплавного или алмазного инструмента. Гибка и штамповка выполняются с предварительным нагревом до 300–500 C для предотвращения трещинообразования. Сварка вольфрамовых листов производится электронно-лучевым методом в вакууме либо аргонодуговой сваркой с присадочным материалом той же марки.
При проектировании узлов из листа ЦСВД необходимо учитывать коэффициент линейного расширения 4,5 10 К — это в три раза ниже, чем у стали, что важно при сопряжении с деталями из других материалов в условиях циклического нагрева.
| Толщина, мм | Предел прочности, МПа | Относительное удлинение, % | Плотность, г/см | Типичное применение |
|---|---|---|---|---|
| 0,5–1,0 | 400–500 | 2–4 | 19,2–19,3 | Экраны, фольга для изоляции |
| 1,5–3,0 | 380–450 | 3–5 | 19,2–19,3 | Нагреватели, контейнеры |
| 4,0–6,0 | 350–420 | 2–4 | 19,1–19,2 | Тигли, подложки |
При закупке листов вольфрамовых ЦСВД следует проверять сертификат качества с указанием химического состава: содержание основного металла — не менее 99,95 %, примеси железа, никеля и молибдена — не более 0,01 % каждая. Контроль плотности проводится гидростатическим взвешиванием, контроль структуры — металлографическим анализом. Для ответственных применений рекомендуется ультразвуковой контроль на отсутствие расслоений и внутренних дефектов.
Лист ЦСВД производится по технологии центрального спекания под высоким давлением, что обеспечивает более высокую плотность (19,2 г/см против 18,8–19,0 г/см у ВА) и меньшую пористость. Лист ВА содержит присадки алюминия и калия, повышающие жаропрочность, но ЦСВД предпочтителен там, где критична однородность структуры и минимальное газовыделение в вакууме.
Нет. На воздухе вольфрам начинает окисляться при 400–500 C с образованием летучего WO. Максимальная рабочая температура на воздухе — 300–350 C. Для высокотемпературной эксплуатации требуется вакуумная среда (остаточное давление не выше 10 Па) или инертная атмосфера аргона.
Для тонких листов до 2 мм применяется гидроабразивная резка или электроэрозионная обработка. Для толстых листов — механическая резка твердосплавными дисками с охлаждением. Лазерная резка возможна, но требует высокой мощности и создает зону термического влияния с микротрещинами, поэтому для ответственных деталей не рекомендуется.
Для листов толщиной до 3 мм отклонение от плоскостности не превышает 2 % от длины, для листов 4–10 мм — 1,5 %. При необходимости правки выполняется холодная прокатка или правка на вакуумных плитах при 800–1000 C.