


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


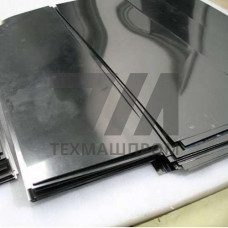
Лист вольфрамовый марки ВС — деформированный полуфабрикат из вольфрама технической чистоты, полученный методами порошковой металлургии с последующей горячей и холодной прокаткой. Марка ВС расшифровывается как «вольфрам спечённый» и регламентируется ГОСТ 23949-80. Содержание основного элемента — не менее 99,9 % W. Именно чистота металла определяет уникальное сочетание свойств: температура плавления 3422 C, плотность 19,25 г/см, модуль упругости 410 ГПа. Лист ВС сохраняет прочность при нагреве до 1600 C в вакууме и до 1200 C в инертной среде, что недостижимо для большинства тугоплавких сплавов.
Прокатка вольфрама ВС ведётся при температурах выше температуры хрупко-вязкого перехода, что формирует мелкозернистую волокнистую структуру. Готовый лист проходит вакуумный отжиг для снятия внутренних напряжений. Анизотропия механических свойств выражена слабее, чем у кованых заготовок, что важно при гибке и штамповке.
| Параметр | Значение | Условия | Единица | Метод контроля |
|---|---|---|---|---|
| Толщина | 0,1–6,0 | стандартный сортамент | мм | ГОСТ 23949-80 |
| Плотность | 19,20–19,30 | 20 C | г/см | гидростатическое взвешивание |
| Предел прочности | 600–1100 | 20 C, отожжённый | МПа | растяжение |
| Относительное удлинение | 2–15 | 20 C | % | растяжение |
| Твёрдость | 350–450 | 20 C | HV | Виккерс |
| Теплопроводность | 163–173 | 20 C | Вт/(мК) | стационарный метод |
Лист вольфрамовый ВС востребован там, где требуется сочетание тугоплавкости, низкого давления насыщенного пара и стабильности геометрии при термоциклировании.
Механическая обработка листа ВС ведётся твердосплавным инструментом с износостойким покрытием при обильном охлаждении. Резка лазером или электроэрозионным методом предпочтительна для толщин свыше 3 мм. Гибка выполняется при нагреве до 400–600 C для предотвращения хрупкого разрушения. Сварка возможна электронно-лучевым или диффузионным способом в вакууме; дуговая сварка в защитных газах даёт склонность к образованию трещин. Соединение с медью и молибденом реализуется через пайку припоями на основе серебра или меди.
ВС — спечённый вольфрам технической чистоты ( 99,9 % W). ВЧ содержит больше примесей и применяется для менее ответственных деталей. ВТ — вольфрам с присадками оксидов тория или лантана, обеспечивающими эмиссионную стойкость электродов.
В вакууме или инертной среде лист ВС работоспособен до 1600 C без рекристаллизационного охрупчивания. На воздухе без защитной атмосферы окисление начинается выше 400 C, поэтому требуется вакуум или аргон.
Для отожжённого листа толщиной до 1 мм радиус гибки составляет не менее 3–5 толщин при нагреве до 400–600 C. Холодная гибка возможна только для тонких листов и сопровождается риском расслоения.
Да, каждая партия сопровождается сертификатом качества с указанием массовой доли вольфрама, содержания примесей (Fe, Mo, O, C, N) и результатов механических испытаний согласно ГОСТ 23949-80.