


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


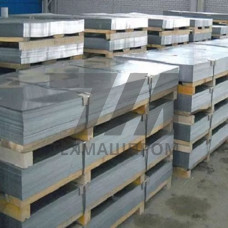
Лист жести ГЖК — это холоднокатаная листовая сталь, прошедшая горячее лужение (покрытие оловом) и предназначенная для изготовления штампованных деталей. В отличие от жести общего назначения, материал с индексом ГЖК (горячее лужение, качественная) характеризуется повышенной пластичностью, что обеспечивает возможность глубокой вытяжки без разрушения покрытия и основы. Прокат поставляется в листах, прошедших дрессировку, что гарантирует стабильную толщину и минимальный разнотолщинность по всей плоскости.
Технология горячего лужения формирует на поверхности стали равномерный слой олова толщиной от 1,8 до 25 мкм. Покрытие наносится методом погружения полосы в расплавленный металл, что обеспечивает высокую адгезию и сплошность слоя. Для жести ГЖК характерна мелкозернистая структура феррита, достигаемая контролем режимов отжига и дрессировки. Это позволяет материалу выдерживать многооперационную штамповку с суммарной степенью деформации до 40% без образования трещин и отслоения покрытия.
Лист жести ГЖК выпускается толщиной 0,18–0,50 мм, шириной 512–1000 мм. По твердости материал подразделяется на категории, соответствующие режимам дрессировки. Для штамповки сложных деталей применяются мягкие состояния с твердостью 50–65 HR30T, для менее ответственных операций — полутвердые и твердые состояния с твердостью до 75 HR30T.
| Толщина, мм | Твердость, HR30T | Предел прочности, МПа | Относительное удлинение, % | Толщина покрытия, мкм |
|---|---|---|---|---|
| 0,20 | 52–58 | 270–330 | 28–35 | 1,8–3,0 |
| 0,28 | 55–62 | 290–350 | 25–32 | 3,0–5,0 |
| 0,36 | 58–65 | 310–370 | 22–28 | 5,0–8,0 |
Показатель глубины сферической лунки по Эриксену для жести ГЖК в мягком состоянии составляет не менее 8,5 мм при толщине 0,28 мм. Это обеспечивает стабильное поведение материала в процессах вытяжки с прижимом и без него. Контроль качества покрытия включает испытания на пористость методом ферроксила и на адгезию при изгибе на 180.
Лист жести ГЖК ориентирован на производства, где требуется сочетание коррозионной стойкости и технологичности при штамповке. Основные области применения:
Для операций глубокой вытяжки рекомендуется применять жесть ГЖК с пониженной твердостью и увеличенной толщиной покрытия. При штамповке с высокой степенью деформации необходимо учитывать анизотропию механических свойств, обусловленную текстурой холоднокатаного проката. Оптимальная смазка при вытяжке — эмульсии на основе минеральных масел, не содержащие активных соединений, способных повредить оловянное покрытие.
Хранение листов жести ГЖК должно исключать контакт с влагой и резкие перепады температуры во избежание конденсации. При транспортировке и складировании пачки листов защищаются от механических повреждений, которые могут нарушить сплошность покрытия и привести к локальной коррозии при последующем хранении.
Жесть ГЖК имеет более жесткие допуски по толщине и повышенные требования к пластичности. Материал проходит дополнительный контроль механических свойств и сплошности покрытия, что гарантирует стабильность при многооперационной штамповке.
Для мягких состояний с твердостью 50–58 HR30T суммарная степень деформации при последовательной вытяжке может достигать 40%. Для полутвердых состояний рекомендуется ограничивать деформацию 25–30%.
Поверхность жести ГЖК имеет технологическую смазку, которая обеспечивает достаточные антифрикционные свойства при штамповке. Для операций с высокой степенью деформации допускается нанесение дополнительной технологической смазки.
Сплошность покрытия проверяется методом ферроксила, толщина — гравиметрическим или кулонометрическим методом. Адгезия покрытия оценивается испытанием на изгиб на 180 без отслоения.