


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


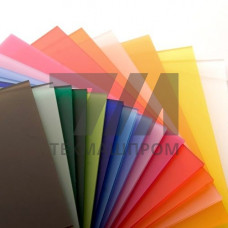
QUINN CAST DESIGN — серия листовых пластиков на основе литого полиуретана (cast polyurethane), выпускаемая компанией Quinn. В отличие от экструдированных и прессованных полимеров, материал получают заливкой реакционной смеси в открытые формы, что обеспечивает изотропность физико-механических свойств по толщине листа и отсутствие внутренних напряжений. Серия позиционируется как конструкционный материал для узлов, работающих при совместном действии абразивного износа, ударных нагрузок и знакопеременного сжатия.
Ключевое отличие литого полиуретана QUINN CAST DESIGN от листового ПА, ПЭ и ПП — сочетание высокой твёрдости по Шору D с эластичностью: материал восстанавливает геометрию после ударного нагружения, не образуя хрупких сколов. Диапазон твёрдости в серии охватывает значения от 60 Shore A до 75 Shore D, что позволяет подбирать лист под конкретный узел — от демпфирующих прокладок до формообразующих вставок штампов.
| Параметр | Единица | Диапазон серии | Метод контроля | Условия эксплуатации |
|---|---|---|---|---|
| Твёрдость | Shore A / D | 60 A – 75 D | ISO 868 | –30…+80 C |
| Прочность при растяжении | МПа | 20–55 | ISO 37 | кратковременно до +100 C |
| Относительное удлинение | % | 300–600 | ISO 37 | циклическое сжатие |
| Сопротивление раздиру | кН/м | 40–110 | ISO 34-1 | кромочный износ |
| Остаточная деформация сжатия | % | 15–35 | ISO 815 | 70 C, 22 ч |
| Толщина листа | мм | 5–100 | штангенциркуль | мехобработка |
Листы QUINN CAST DESIGN обрабатываются на стандартном металлорежущем оборудовании: фрезерование концевыми и дисковыми фрезами, точение резцами с положительным передним углом, сверление спиральными свёрлами с полированной канавкой. Из-за низкой теплопроводности полиуретана при скорости резания выше 300 м/мин требуется интенсивное охлаждение СОЖ или воздушный обдув — иначе наблюдается локальный перегрев и засаливание кромки. Резьбовые соединения формируют метчиками с увеличенным заборным конусом; для неразъёмных узлов применяют склеивание по подготовленной шероховатой поверхности.
Материал стоек к воздействию минеральных масел, слабых кислот и щелочей, однако не рекомендуется для длительного контакта с кетонами, сложными эфирами и концентрированными ароматическими растворителями. При эксплуатации в условиях гидроабразивной эрозии ресурс листа определяется твёрдостью: для пульпы с содержанием твёрдой фазы свыше 30 % применяют марки с Shore D 60–75.
Заливка в форму даёт изотропную структуру без ориентации макромолекул, поэтому прочность и удлинение одинаковы во всех направлениях, а внутренние напряжения минимальны. Экструдированный лист анизотропен и склонен к растрескиванию при механической обработке.
Для абразивной руды с крупным куском применяют Shore D 60–70: обеспечивается стойкость к внедрению абразива при сохранении ударной вязкости. Для мелкодисперсной пульпы достаточно Shore A 90 – Shore D 55.
Эксплуатационный диапазон — от –30 C до +80 C. Кратковременно допускается нагрев до +100 C без необратимой потери эластичности; выше начинается термодеструкция уретановых связей.
Термическая сварка не применяется из-за деструкции полиуретана. Соединение выполняют механическим крепежом, склейкой на полиуретановых клеях или вулканизацией стыка горячим методом на specialised оборудовании.