


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


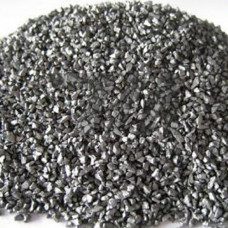
Литой карбид вольфрама ЛКВ-З — это твердосплавный материал в виде зерен неправильной формы, получаемый методом плавления и последующей грануляции. По зерновому составу и физико-механическим свойствам ЛКВ-З относится к категории среднезернистых рэлитов, применяемых для упрочнения поверхностей, работающих в условиях интенсивного абразивного износа и ударных нагрузок.
Структура ЛКВ-З представляет собой эвтектическую смесь монокарбида вольфрама (WC) и цементирующей фазы на основе WC. Такое сочетание обеспечивает высокую микротвердость зерен — в диапазоне 2300–2900 HV, что сопоставимо с твердостью природного алмаза. Плотность материала составляет 14,5–15,5 г/см, что позволяет надежно удерживать частицы в металлической матрице при наплавке.
Гранулометрический состав ЛКВ-З регламентируется нормативной документацией и, в зависимости от партии, может варьироваться в пределах 0,5–5,0 мм. Зерна характеризуются развитой поверхностью и наличием острых кромок, что обеспечивает механическое заклинивание частиц в наплавленном слое и повышает адгезию к основному металлу.
| Параметр | Значение для ЛКВ-З | Метод контроля | Примечание | Типичное применение |
|---|---|---|---|---|
| Микротвердость | 2300–2900 HV | Виккерс | На зерне WC | Абразивный износ |
| Плотность | 14,5–15,5 г/см | Гидростатический | Пикнометр | Контроль качества |
| Фракция | 0,5–5,0 мм | Сита | По ГОСТ 25593 | Наплавка |
| Химический состав | W — 94–96% | Химический анализ | C — 3,8–4,2% | Исходное сырье |
ЛКВ-З применяется в качестве присадочного материала при аргонодуговой наплавке, плазменной наплавке и наплавке открытой дугой. Оптимальная температура плавления зерен составляет 2700–2800 C, что требует использования тугоплавких электродов и строгого контроля тепловложения. При превышении температуры нагрева свыше 2900 C происходит диссоциация карбида с выделением свободного углерода и снижением твердости наплавленного слоя.
Для получения качественного покрытия рекомендуется использовать ток обратной полярности 120–200 А при напряжении 25–35 В. Скорость наплавки подбирается таким образом, чтобы обеспечить равномерное распределение зерен по поверхности без их всплытия в шлаковую корку. Толщина наплавленного слоя обычно составляет 3–8 мм, при этом доля карбидной фазы в покрытии достигает 60–70% по объему.
Основная область использования ЛКВ-З — защита деталей бурового оборудования, работающих в контакте с горной породой. Материал применяется для армирования рабочих органов землеройной техники, дробящих плит, конусов дробилок и шнековых конвейеров. Высокая износостойкость позволяет увеличить ресурс деталей в 5–10 раз по сравнению с неармированными поверхностями.
Выбор гранулометрического состава ЛКВ-З определяется условиями эксплуатации. Для защиты от интенсивного абразивного износа при небольших ударных нагрузках применяют зерна фракции 0,5–2,0 мм, обеспечивающие более плотную упаковку в матрице. При наличии значительных ударных воздействий целесообразно использовать фракцию 2,0–5,0 мм, которая обладает большей устойчивостью к выкрашиванию.
При наплавке тонкостенных деталей, подверженных термическим деформациям, рекомендуется предварительный подогрев изделия до 200–300 C. Это снижает скорость охлаждения и предотвращает образование трещин в зоне термического влияния. Для деталей, работающих при температурах до 600 C, ЛКВ-З сохраняет твердость без существенной потери эксплуатационных характеристик.
Каждая партия ЛКВ-З проходит входной контроль по химическому составу, гранулометрии и микротвердости. Допустимое отклонение по содержанию основного компонента не превышает 1%. Материал поставляется в герметичной упаковке, исключающей увлажнение и окисление поверхности зерен. Срок хранения при соблюдении условий складирования не ограничен.
ЛКВ-З отличается гранулометрическим составом и соотношением фаз WC/WC. По сравнению с более мелкозернистыми марками ЛКВ-1 и ЛКВ-2, ЛКВ-З обеспечивает повышенную стойкость к ударным нагрузкам за счет более крупных зерен.
Материал наносится аргонодуговой, плазменной наплавкой или наплавкой открытой дугой. Зерна подаются в сварочную ванну вместе с присадочным прутком или насыпаются на поверхность перед проходом электрода.
Покрытия на основе ЛКВ-З сохраняют твердость при температурах до 600 C. При превышении этого порога начинается интенсивное окисление карбидной фазы и снижение износостойкости.
Поверхность должна быть очищена от окалины, масла и ржавчины до металлического блеска. Для толстостенных деталей рекомендуется предварительный подогрев до 200–300 C для снижения термических напряжений.