


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


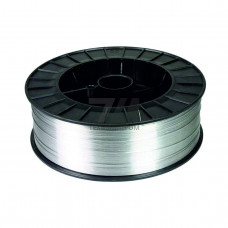
Магниевая проволока МА20-1 — деформируемый полуфабрикат из магниевого сплава системы Mg–Mn–Ce, легированного неодимом. Материал поставляется в бухтах и на катушках, предназначен для сварочных работ, наплавки и восстановления деталей из магниевых сплавов, а также для использования в качестве присадочного материала при аргонодуговой сварке неплавящимся электродом.
Химический состав МА20-1 регламентирован нормативной документацией и включает следующие компоненты:
Легирование неодимом и церием формирует мелкодисперсную структуру с упрочняющими интерметаллидными фазами, что обеспечивает повышенную жаропрочность и сопротивление ползучести при температурах до 250 C. Марганец повышает коррозионную стойкость и снижает вредное влияние железа. Сплав МА20-1 характеризуется хорошей свариваемостью, отсутствием склонности к горячим трещинам и стабильными механическими характеристиками сварного шва.
Проволока поставляется в отожжённом состоянии (М) или после закалки и искусственного старения (Т6). В состоянии поставки Т6 материал демонстрирует следующие показатели:
Сварные соединения, выполненные присадочной проволокой МА20-1, после термической обработки достигают коэффициента прочности 0,85–0,95 от основного металла, что позволяет применять материал для ответственных узлов авиационной и ракетной техники.
Сварка магниевой проволокой МА20-1 выполняется в среде аргона высокой чистоты (не ниже 99,98%) с использованием источников питания переменного тока. Рекомендуемые режимы:
Перед сваркой поверхность проволоки и кромок деталей подвергается химическому травлению или механической зачистке для удаления оксидной плёнки. Многослойная сварка требует промежуточной зачистки каждого валика щёткой из нержавеющей стали.
Магниевая проволока МА20-1 востребована в отраслях, где критически важна минимизация массы конструкции при сохранении прочностных показателей:
Проволока МА20-1 выпускается диаметрами от 1,6 до 6,0 мм. Допуск по диаметру составляет 0,05 мм для размеров до 3 мм и 0,08 мм для больших сечений. Материал наматывается на катушки массой 5–20 кг или в бухты до 80 кг, защищённые от механических повреждений.
| Диаметр, мм | Состояние поставки | Временное сопротивление, МПа | Относительное удлинение, % | Тип намотки |
|---|---|---|---|---|
| 1,6 | М | 220–250 | 10–14 | катушка |
| 2,0 | М | 220–250 | 10–14 | катушка |
| 3,0 | Т6 | 240–280 | 8–12 | бухта |
| 4,0 | Т6 | 240–280 | 8–12 | бухта |
| 5,0 | М | 220–250 | 10–14 | бухта |
| 6,0 | М | 220–250 | 10–14 | бухта |
Хранение проволоки МА20-1 осуществляется в закрытых складских помещениях при относительной влажности не более 60%. Магниевые сплавы склонны к коррозии при контакте с влагой, поэтому бухты дополнительно упаковываются в полиэтиленовую плёнку с влагопоглотителем. Срок хранения без переконсервации — 12 месяцев с даты отгрузки.
МА20-1 легирована неодимом и церием, что обеспечивает более высокую жаропрочность и сопротивление ползучести при температурах до 250 C. Сплав МА2-1 на основе системы Mg–Al–Zn имеет более высокую прочность при нормальной температуре, но уступает МА20-1 по характеристикам при нагреве.
Для ответственных конструкций рекомендуется закалка с последующим искусственным старением по режиму: нагрев до 530–540 C, выдержка 4–6 часов, охлаждение на воздухе, затем старение при 200 C в течение 8–16 часов. Для неответственных узлов допускается эксплуатация без термообработки.
Проволока применяется для заварки раковин, трещин, газовой пористости и других литейных дефектов в корпусных деталях из магниевых сплавов. Также используется для восстановления изношенных резьбовых отверстий и посадочных поверхностей под подшипники.
Поверхность проволоки обезжиривается ацетоном или уайт-спиритом, затем травится в растворе азотной кислоты концентрацией 10–15% в течение 1–2 минут с последующей промывкой в горячей воде и сушкой. Альтернативный способ — механическая зачистка абразивной шкуркой до металлического блеска.