


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


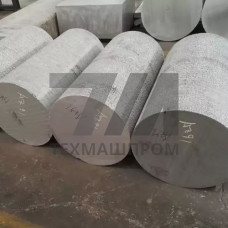
Магниевые поковки МА2-1пч — горячедеформированные полуфабрикаты из магниевого сплава системы Mg–Al–Zn–Mn, выплавляемого по повышенным требованиям чистоты (индекс «пч»). Сплав МА2-1пч регламентируется ГОСТ 1497 и ГОСТ 804, поставка поковок — по ГОСТ 18351 и техническим условиям. Ограниченное содержание примесей железа, никеля, меди и кремния повышает коррозионную стойкость в морской атмосфере и хлоридных средах по сравнению с рядовым МА2-1. Поковки получают штамповкой в закрытых штампах при 380–450 C с последующей термической обработкой — гомогенизацией и старением.
Основа сплава — магний; алюминий 3,8–5,0 %, цинк 0,8–1,5 %, марганец 0,3–0,8 %. Именно марганец связывает железо в интерметаллиды, снижая электрохимическую активность. Плотность сплава — 1,78–1,82 г/см, что в 2,5 раза ниже алюминия и в 4,4 раза ниже стали. Предел прочности поковок в состоянии поставки — не менее 245 МПа, предел текучести — 145–160 МПа, относительное удлинение — 6–10 %. Модуль упругости — 44–45 ГПа.
| Показатель | Значение | Условие испытания | Единица | Стандарт |
|---|---|---|---|---|
| Плотность | 1,80 | 20 C | г/см | ГОСТ 1497 |
| Предел прочности | 245 | растяжение, 20 C | МПа | ГОСТ 1497 |
| Предел текучести | 145–160 | растяжение, 20 C | МПа | ГОСТ 1497 |
| Относительное удлинение | 6–10 | растяжение, 20 C | % | ГОСТ 1497 |
| Твёрдость | 50–65 | 20 C | HB | ГОСТ 9012 |
| Рабочая температура | –50…+150 | длительная эксплуатация | C | ТУ |
Сплав МА2-1пч склонен к образованию текстуры при штамповке, что приводит к анизотропии механических свойств: вдоль волокна предел прочности на 10–15 % выше, чем поперёк. Температурный интервал горячей деформации — 380–450 C; нагрев выше 470 C вызывает пережог и снижение коррозионной стойкости. Скорость деформации на гидравлических прессах — 0,01–0,1 с, что обеспечивает заполнение тонких рёбер штампов. После штамповки поковки отжигают при 340–360 C для снятия остаточных напряжений.
Механическая обработка резанием ведётся без охлаждения или с минимальной подачей СОЖ во избежание возгорания стружки. Для защиты от коррозии применяют оксидирование, хроматирование или лакокрасочные покрытия. Контакт с углеродистой сталью и медью недопустим без изоляции — возникает гальваническая пара. Крепёж выполняется из магниевых или алюминиевых сплавов с анодированием.
Индекс «пч» означает повышенную чистоту: ограничено содержание железа, никеля, меди и кремния. Это снижает скорость коррозии в морской атмосфере и хлоридных средах в 2–3 раза при сохранении уровня прочности.
Горячую деформацию ведут при 380–450 C. Нагрев выше 470 C приводит к пережогу, росту зерна и падению коррозионной стойкости.
Сплав ограниченно свариваем. Аргонодуговая сварка возможна с последующей термообработкой для снятия напряжений, однако зона термического влияния теряет прочность на 15–20 %.
В сухих отапливаемых помещениях при влажности не выше 60 %. Контакт с углеродистой сталью, медью и их сплавами без изоляции недопустим из-за гальванической коррозии.