


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


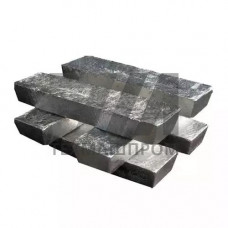
Магний в чушках МЛ5 — это литейный магниевый сплав системы Mg–Al–Zn–Mn, легированный цирконием, предназначенный для изготовления фасонных отливок методами литья в песчаные формы, кокиль и под давлением. Материал поставляется в виде чушек (слитков) массой 5–8 кг, что обеспечивает удобство дозирования при плавке и загрузке в тигельные печи.
Сплав МЛ5 относится к группе высокопрочных магниевых литейных сплавов с жаропрочностью до 200 C. Химический состав регламентируется ГОСТ 2856-79: алюминий — 7,5–9,0 %, цинк — 0,2–0,8 %, марганец — 0,15–0,5 %, цирконий — 0,05–0,15 %, примеси — не более 0,5 %. Микроструктура сплава формируется твёрдым раствором алюминия в магнии с упрочняющими интерметаллидными фазами Mg17Al12 и Mg3Zn3Al2, что обеспечивает сочетание высокой удельной прочности и удовлетворительной пластичности.
Механические свойства магния в чушках МЛ5 определяются после термической обработки отливок по режиму Т4 (закалка без старения) или Т6 (закалка с искусственным старением). В состоянии Т4 сплав демонстрирует предел прочности при растяжении — 230–250 МПа, предел текучести — 100–120 МПа, относительное удлинение — 5–8 %. После старения по режиму Т6 прочностные показатели возрастают до 240–270 МПа при снижении пластичности до 2–4 %.
Ключевым преимуществом МЛ5 является высокая удельная прочность (отношение предела прочности к плотности), которая достигает 130–150 МПасм/г — это в 1,5–2 раза выше, чем у алюминиевых литейных сплавов и конструкционных сталей. Плотность сплава составляет 1,81 г/см, что делает его одним из самых лёгких конструкционных материалов, применяемых в промышленности.
Сплав обладает удовлетворительной коррозионной стойкостью в атмосферных условиях и в средах, не содержащих галогенидов. Для защиты от коррозии отливки из МЛ5 подвергают химическому оксидированию с последующим нанесением лакокрасочных покрытий. Рабочий диапазон температур эксплуатации — от –60 до +200 C, что позволяет применять материал в климатических зонах с экстремально низкими температурами.
Переплав чушек МЛ5 осуществляется в стальных тиглях под слоем флюса ВИ2 или защитной атмосферой из смеси SF6 с CO2. Температура заливки составляет 720–780 C, температура формы — 200–300 C для кокильного литья. Сплав обладает хорошей жидкотекучестью, что позволяет получать тонкостенные отливки сложной конфигурации с толщиной стенки от 3 мм.
Усадка при кристаллизации — 1,1–1,3 %, что требует учёта при конструировании литейной оснастки и назначении припусков на механическую обработку. Склонность к образованию микропористости компенсируется применением прибылей увеличенного сечения и направленной кристаллизацией.
Магний в чушках МЛ5 используется преимущественно в авиастроении, ракетно-космической технике и автомобилестроении для производства корпусных деталей, работающих при знакопеременных нагрузках:
Чушки МЛ5 поставляются в соответствии с ГОСТ 2856-79 и ТУ 48-21-31-90. Каждая партия сопровождается сертификатом качества с указанием химического состава и результатов механических испытаний контрольных образцов. Допустимые отклонения по массе чушек — 10 %, поверхность не должна иметь загрязнений, окисных включений и следов коррозии.
| Параметр | Состояние Т4 | Состояние Т6 | Метод контроля | Норматив |
|---|---|---|---|---|
| Предел прочности, МПа | 230–250 | 240–270 | Испытание на растяжение | ГОСТ 1497 |
| Предел текучести, МПа | 100–120 | 140–160 | Испытание на растяжение | ГОСТ 1497 |
| Относительное удлинение, % | 5–8 | 2–4 | Испытание на растяжение | ГОСТ 1497 |
| Твёрдость HB | 55–65 | 65–80 | Бринелль | ГОСТ 9012 |
| Плотность, г/см | 1,81 | 1,81 | Гидростатическое взвешивание | ГОСТ 18898 |
МЛ5 содержит цирконий и повышенное количество алюминия (7,5–9,0 %) по сравнению с МЛ3 (5,5–7,0 % Al). Это обеспечивает МЛ5 более высокие прочностные характеристики после термообработки и лучшую жаропрочность до 200 C, тогда как МЛ3 применяется для менее нагруженных отливок.
Стандартная схема защиты включает химическое оксидирование в растворе на основе хромового ангидрида с образованием плёнки толщиной 3–10 мкм, последующее грунтование эпоксидными грунтами и нанесение финишных лакокрасочных покрытий. Для работы в агрессивных средах применяется анодирование в щелочном электролите.
Да, сплав МЛ5 сваривается аргонодуговой сваркой неплавящимся электродом с присадочной проволокой того же состава. Сварные соединения после термообработки Т4 достигают коэффициента прочности 0,7–0,8 от основного металла. Сварка требует предварительного подогрева до 200–250 C и последующего отжига для снятия напряжений.
Чушки хранят в сухих отапливаемых складах при относительной влажности не более 60 % на расстоянии не менее 1 м от нагревательных приборов. Допускается хранение под навесом при условии защиты от атмосферных осадков. Срок хранения без потери качества — не ограничен при соблюдении условий.