


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


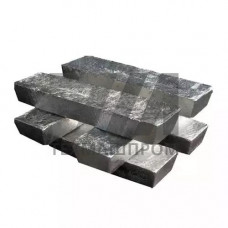
Магний в чушках (слитках) ВМД10 — это первичный магниевый металл высокой чистоты, выпускаемый в виде мерных слитков для дальнейшего использования в металлургическом и химическом производстве. Обозначение ВМД10 расшифровывается как «высокомагниевый деформируемый» с содержанием основного компонента не менее 99,9% — данный параметр регламентируется техническими условиями на продукцию и подтверждается сертификатом качества партии.
Ключевая особенность слитков ВМД10 — минимальное содержание примесей: железа (не более 0,04%), кремния (до 0,03%), никеля (до 0,002%) и меди (до 0,002%). Такая чистота обеспечивает стабильность свойств при последующем легировании и позволяет использовать материал в ответственных технологических процессах, где недопустимо загрязнение расплава посторонними элементами.
Магний ВМД10 поставляется в чушках массой 82 кг, что удобно для дозирования при загрузке в плавильные агрегаты. Контроль качества осуществляется по содержанию каждого примесного элемента — отклонения от норм не допускаются, что отличает данную марку от технического магния МГ90 и МГ95, предназначенных для менее ответственных применений.
| Показатель | Норма для ВМД10 | Метод контроля | Типичное значение | Примечание |
|---|---|---|---|---|
| Массовая доля Mg | 99,9% | Атомно-эмиссионный анализ | 99,92–99,95% | Основной компонент |
| Массовая доля Fe | 0,04% | Спектральный анализ | 0,02–0,03% | Влияет на коррозионную стойкость |
| Массовая доля Si | 0,03% | Спектральный анализ | 0,01–0,02% | Снижает пластичность |
| Массовая доля Ni | 0,002% | Атомно-абсорбционный анализ | 0,001% | Контролируется строго |
| Массовая доля Cu | 0,002% | Атомно-абсорбционный анализ | 0,001% | Влияет на электропроводность |
Чушки ВМД10 используются преимущественно в качестве шихтового материала при производстве магниевых и алюминиево-магниевых сплавов. Высокая чистота металла позволяет получать расплавы с прогнозируемым химическим составом без корректирующих добавок, что критично при литье заготовок под последующую деформацию — прутков, плит и профилей для авиастроения и автомобилестроения.
При плавке ВМД10 необходимо учитывать высокую химическую активность магния к кислороду и влаге. Рекомендуется применять флюсы на основе карналлита или защитную атмосферу из гексафторида серы (SF) в смеси с азотом. Температура перегрева расплава не должна превышать 720–750 C во избежание интенсивного окисления и роста содержания неметаллических включений.
Чушки ВМД10 хранятся в закрытых складских помещениях при относительной влажности не более 60%. Поверхность слитков при контакте с влагой покрывается оксидно-гидроксидной пленкой, что ухудшает смачиваемость при плавке и увеличивает угар металла. Транспортировка осуществляется в деревянных ящиках или на поддонах с обязательной защитой от атмосферных осадков — использование открытого подвижного состава не допускается.
При загрузке в плавильные печи чушки предварительно просушивают при температуре 120–150 C в течение 2–3 часов. Это позволяет удалить адсорбированную влагу и предотвратить выбросы расплава при контакте с горячим металлом.
ВМД10 имеет более высокое содержание основного металла (99,9% против 99,9% у МГ90 при различных нормах на примеси) и ужесточенные лимиты на железо, никель и медь. Это обеспечивает стабильность свойств при легировании и снижает риск загрязнения расплава в ответственных производствах.
Стандартная масса чушки составляет 82 кг. Допускаются отклонения по согласованию с потребителем, однако типовые партии формируются из слитков единой массы для удобства дозирования при загрузке в плавильные агрегаты.
Да, перед загрузкой в печь чушки необходимо просушить при 120–150 C для удаления поверхностной влаги. Дополнительно рекомендуется очистка от оксидной пленки механическим способом или травлением в слабом растворе кислоты.
ВМД10 применяется при выплавке деформируемых сплавов МА2-1, МА5, ВМД17 и литейных сплавов МЛ5, МЛ10. Высокая чистота исходного металла позволяет получать заданный химический состав без корректирующих добавок.