


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


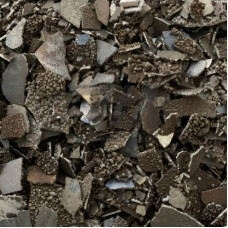
Марганец металлический Мн89Н4 — это ферросплавный материал на основе марганца с регламентированным содержанием никеля (около 4 %), выпускаемый в виде кусков, дробленой фракции или порошка. В отличие от стандартного металлического марганца марок Мн95, Мн90, Мн87, наличие никеля в составе Мн89Н4 обеспечивает дополнительное легирование никелем одновременно с марганцем, что особенно востребовано при выплавке низколегированных и легированных сталей, где требуется совместное введение этих элементов. Основное содержание марганца — не менее 89 %, никеля — 3,5–4,5 %, что подтверждается сертификатами качества и паспортами на партию.
Материал Мн89Н4 относится к группе металлического марганца с никелевой добавкой. Ключевые параметры:
Насыпная плотность дробленого материала составляет 3,2–3,8 т/м в зависимости от фракции. Температура плавления марганцевой основы — 1244 C, наличие никеля незначительно повышает интервал плавления. Материал поставляется в кусках размером 10–100 мм, а также в дробленом виде фракций 2–10 мм и 0–2 мм. Влажность не превышает 0,5 %.
Марганец металлический Мн89Н4 применяется преимущественно в металлургическом производстве для одновременного легирования стали марганцем и никелем. Основные направления:
При введении в расплав Мн89Н4 обеспечивает одновременное насыщение металла марганцем и никелем, что сокращает количество присадок и упрощает технологический процесс. Раскислительная способность марганца в сочетании с никелем позволяет снизить содержание кислорода в стали и повысить её механические свойства.
Введение Мн89Н4 в сталеплавильный агрегат производится в загрузочную корзину или непосредственно в ковш при внепечной обработке. Усвоение марганца составляет 85–92 %, никеля — 95–98 % в зависимости от способа ввода и основности шлака. Оптимальная фракция для ввода в ковш — 10–50 мм, для загрузки в печь — 50–100 мм. Материал не требует предварительной сушки при хранении в закрытых условиях.
| Параметр | Значение | Метод контроля | Единица | Допуск |
|---|---|---|---|---|
| Содержание Mn | 89 | Титриметрия | % | 0,5 |
| Содержание Ni | 3,5–4,5 | ААС | % | 0,3 |
| Углерод | 0,10 | Экспресс-анализ | % | — |
| Фракция | 10–100 | Ситовой анализ | мм | 5 |
| Насыпная плотность | 3,2–3,8 | ГОСТ 19440 | т/м | 0,1 |
Марганец металлический Мн89Н4 поставляется в стальных барабанах, биг-бэгах по 1000 кг или навалом в специализированных контейнерах. Хранение осуществляется в сухих закрытых складах, исключающих контакт с влагой и агрессивными средами. Гарантийный срок хранения без изменения химического состава — 24 месяца с даты изготовления при соблюдении условий. Транспортировка возможна всеми видами транспорта, включая морские перевозки в контейнерах.
Мн89Н4 содержит 3,5–4,5 % никеля, что обеспечивает одновременное легирование стали двумя элементами. Стандартный Мн90 никеля не содержит и применяется только для введения марганца.
Усвоение марганца составляет 85–92 %, никеля — 95–98 % при вводе в ковш с основной футеровкой и температурой расплава 1550–1600 C.
Материал эффективен для низколегированных трубных сталей класса прочности К52–К60, судостроительных сталей, а также сталей, работающих при отрицательных температурах до –60 C.
Для ввода в ковш-печь рекомендуется фракция 10–50 мм, обеспечивающая равномерное растворение и минимальный угар. Для загрузки в печь применяется фракция 50–100 мм.