


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


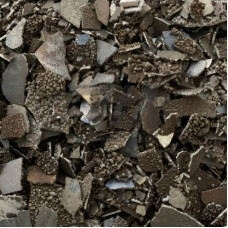
Марганец металлический Мн92Н6 — низкофосфористый сорт металлического марганца, получаемый алюминотермическим восстановлением рудного сырья. Массовая доля марганца составляет не менее 92 %, содержание никеля — 5,5–6,5 %, что обеспечивает повышенную плотность и стабильность химического состава при введении в расплав. Продукт поставляется в виде кусков правильной формы с контролируемым гранулометрическим составом, что гарантирует равномерное усвоение присадки в сталеплавильных агрегатах.
Ключевое отличие Мн92Н6 от стандартных марок металлического марганца — присутствие никеля в составе. Это позволяет использовать присадку для одновременного легирования стали марганцем и никелем без раздельного введения ферросплавов, что сокращает продолжительность плавки и снижает угар легирующих элементов. Благодаря низкому содержанию фосфора (не более 0,05 %) и серы (не более 0,03 %) сорт пригоден для выплавки ответственных марок стали с жёсткими ограничениями по вредным примесям.
Состав марганца металлического Мн92Н6 регламентируется требованиями к низкофосфористым сортам металлического марганца. Контроль содержания примесей выполняется методами атомно-эмиссионной спектрометрии и химического анализа на соответствие паспорту качества партии.
| Элемент | Массовая доля, % | Метод контроля | Типовое применение | Форма поставки |
|---|---|---|---|---|
| Mn | 92,0 | Титриметрия | Раскисление стали | Куски 5–50 мм |
| Ni | 5,5–6,5 | АЭС-анализ | Легирование аустенитных сталей | Куски 5–50 мм |
| P | 0,05 | Фотометрия | Спецстали с низким P | Куски 5–50 мм |
| S | 0,03 | Сжигание в токе O | Качественные конструкционные стали | Куски 5–50 мм |
Марганец металлический Мн92Н6 востребован в электросталеплавильном и конвертерном производстве при выплавке легированных марок стали. Основные сценарии использования:
Присадка вводится в расплав в виде кусков фракции 5–50 мм непосредственно под струю металла или в ковш при выпуске плавки. Усвоение марганца при корректной технологии раскисления составляет 92–97 %, никеля — не менее 98 %. Оптимальная температура введения — 1580–1650 C, что соответствует температуре выпуска большинства конструкционных и нержавеющих сталей.
Применение марганца металлического Мн92Н6 обеспечивает технологические преимущества по сравнению с раздельным введением ферромарганца и никеля:
Марганец металлический Мн92Н6 не склонен к самовозгоранию и не требует специальных условий хранения. Продукт сохраняет свои свойства при длительном складировании на открытых площадках, однако для предотвращения окисления поверхности рекомендуется хранение под навесом или в закрытых складских помещениях с относительной влажностью не более 75 %. Транспортировка осуществляется насыпью в крытых вагонах, контейнерах или специализированных мешках типа MKR с полиэтиленовым вкладышем. При загрузке в сталеплавильные агрегаты не требуется предварительный подогрев присадки.
Основное отличие — наличие 5,5–6,5 % никеля в составе. Мн92Н6 позволяет одновременно легировать сталь марганцем и никелем, тогда как Мн95 требует отдельного введения никелевых присадок. Содержание фосфора в Мн92Н6 ниже, что расширяет область применения для сталей с жёсткими ограничениями по примесям.
Материал применяется в дуговых сталеплавильных печах, конвертерах с верхней и донной продувкой, а также в установках ковш-печь при внепечной обработке стали. Возможно использование в индукционных печах при выплавке специальных сплавов.
Стандартная фракция — 5–50 мм. Для ковшевой обработки с интенсивным перемешиванием продувкой аргоном допускается фракция 5–25 мм для ускорения растворения. Крупные куски 25–50 мм предпочтительны при введении в печь на дно перед завалкой шихты.
При корректной технологии введения и последующей продувке инертным газом усвоение марганца составляет 92–97 %. Потери связаны преимущественно с переходом марганца в шлак в виде оксида MnO и зависят от основности шлакового расплава и температуры металла.