


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


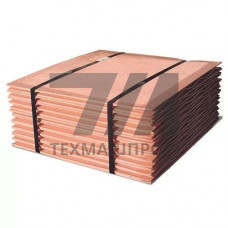
Медь катодная М1 — первичный металл, получаемый электролитическим рафинированием и поставляемый в виде катодов по ГОСТ 546–2001 и ГОСТ 859–2001. Марка М1 регламентирует суммарное содержание примесей не более 0,1 %, при этом медь — не менее 99,90 %. Катод представляет собой пластину с ушками для подвески на токонесущие штанги электролизных ванн; масса одного катода — от 40 до 120 кг, толщина — 6–12 мм.
Электролитическое рафинирование обеспечивает удаление селена, теллура, висмута и благородных металлов, которые концентрируются в шламе. Именно чистота по этим элементам отличает катодную медь М1 от огневого рафинирования и определяет её пригодность для переплава в бескислородную медь и сплавы ответственного назначения.
Лимитируемые примеси по ГОСТ 859–2001 для марки М1:
Кислород присутствует в виде эвтектики Cu–CuO, которая охрупчивает металл при горячей обработке и водородной болезни. Для переплава в бескислородную медь марки М0б применяют катоды с минимальным содержанием кислорода либо вводят раскислители.
| Параметр | Значение | Условия | Метод контроля | Влияние на переработку |
|---|---|---|---|---|
| Плотность | 8,94 г/см | 20 C | ГОСТ 8.024 | расчёт шихты |
| Удельное сопротивление | 0,01724 мкОмм | 20 C, отожжённая | ГОСТ 7229 | кабельный прокат |
| Температура плавления | 1083 C | атмосферное давление | ДТА | литейный передел |
| Теплопроводность | 390 Вт/(мК) | 20 C | ГОСТ 30256 | кристаллизаторы МНЛЗ |
| Предел прочности | 220–240 МПа | литое состояние | ГОСТ 1497 | резка катодов |
| Относительное удлинение | 35–45 % | литое состояние | ГОСТ 1497 | пластичность |
Катодная медь М1 служит шихтовой заготовкой для металлургических и электротехнических производств:
Катоды маркируют клеймом завода-изготовителя и номером партии. Контроль химического состава выполняют спектральным анализом по ГОСТ 13938.1–13938.13. Поверхность не должна иметь шламовых включений, наростов и следов электролита. Хранение — в закрытых складах при относительной влажности не выше 75 %; контакт с солями аммония и сернистыми соединениями вызывает образование патины и требует изоляции штабелей от бетонных полов.
Марка М1 содержит не более 0,1 % примесей, М2 — до 0,3 %. Разница критична для бескислородной меди и катанки, где лимитируется электропроводность и содержание кислорода.
ГОСТ 546–2001 устанавливает требования к катодам, ГОСТ 859–2001 — к марке М1 по химическому составу. Для экспортных поставок применяют ASTM B115 и EN 1978.
Крупногабаритные катоды массой свыше 80 кг разрезают на гильотинных ножницах или гидравлических прессах перед загрузкой в индукционную печь для стабилизации шихтовки.
Применяют металлографический метод по ГОСТ 21073.2 и восстановительный отжиг в водороде при 850 C с оценкой вспучивания поверхности.