


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


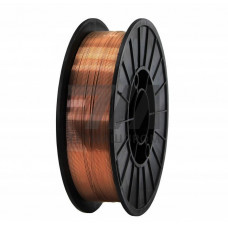
Сварочная медная проволока в катушках по ГОСТ 16130-90 — это тянутый круглый профиль из меди марок М1, М1р, М2р, предназначенный для дуговой сварки, наплавки и пайки медных и медно-никелевых конструкций. Стандарт нормирует диаметр 0,5–12,0 мм, предельные отклонения, овальность, кривизну и состояние поверхности. Проволока поставляется в бухтах и на катушках, что обеспечивает непрерывную подачу через механизмы сварочных полуавтоматов без остановки на перезарядку.
Ключевой параметр — чистота меди. Марка М1 содержит не менее 99,90 % Cu, М1р — 99,90 % Cu с регламентированным остатком раскислителей, М2р — 99,70 % Cu. Примеси (кислород, сера, фосфор, свинец) ограничены, поскольку они образуют легкоплавкие эвтектики и вызывают горячие трещины в шве. Кислород в меди свыше 0,02 % провоцирует водородную болезнь — пористость при кристаллизации металла шва.
| Диаметр, мм | Марка меди | Предельное отклонение, мм | Временное сопротивление, МПа | Относительное удлинение, % |
|---|---|---|---|---|
| 1,2 | М1р | –0,06 | 220–260 | не менее 25 |
| 2,0 | М1 | –0,08 | 210–250 | не менее 25 |
| 3,0 | М1р | –0,08 | 200–240 | не менее 20 |
| 4,0 | М2р | –0,10 | 190–230 | не менее 20 |
| 6,0 | М1 | –0,12 | 180–220 | не менее 18 |
Сварку выполняют на постоянном токе обратной полярности. Для диаметров 1,2–2,0 мм применяют аргон высшего сорта; расход защитного газа — 8–12 л/мин. Кромки зачищают до металлического блеска на ширину 20–30 мм, обезжиривают ацетоном. Предварительный подогрев 200–400 C необходим для деталей толщиной свыше 10 мм — он снижает скорость отвода тепла и предотвращает непровар. При наплавке используют осцилляцию горелки с амплитудой 2–3 диаметра проволоки.
Проволока наматывается на катушки или в бухты массой до 80 кг. Каждая партия сопровождается сертификатом с указанием марки, диаметра, номера плавки и результатов испытаний. Хранение — в закрытых помещениях при относительной влажности не выше 70 %; перед сваркой поверхность проверяют на отсутствие окисной плёнки. Окислы удаляют травлением или механической зачисткой.
М1р содержит регламентированный остаток раскислителей (фосфор, кремний), что снижает окисление сварочной ванны. М1 — медь повышенной чистоты без активных раскислителей, применяется там, где недопустимо загрязнение шва.
Для толщины 5 мм оптимален диаметр 2,0–3,0 мм при токе 250–350 А в среде аргона. Меньший диаметр требует увеличения числа проходов и даёт больше тепловложения.
Нет. Медь активно окисляется при высоких температурах, поэтому сварка выполняется только в аргоне или гелии. Без защиты шов насыщается оксидами и приобретает пористость.
Водородная болезнь — образование паров воды в кристаллизующемся шве, что приводит к пористости и снижению плотности соединения. Содержание кислорода в проволоке не должно превышать 0,02 %.