


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


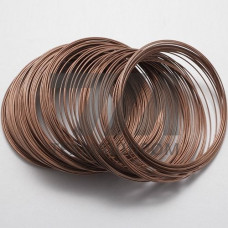
Медная проволока в катушках, изготовленная по ТУ 48-21-817-87, представляет собой тянутую холоднодеформированную заготовку круглого сечения из электротехнической меди марок М1, М1Е и М1р. Технические условия регламентируют производство проволоки диаметром от 0,05 до 12,0 мм с временным сопротивлением разрыву в диапазоне 200–500 МПа в зависимости от категории прочности. Материал поставляется в катушках массой от 15 до 150 кг, что обеспечивает непрерывность технологических операций при переработке на высокоскоростном оборудовании.
Химический состав меди, нормируемый ТУ 48-21-817-87, соответствует требованиям ГОСТ 859 для марок М1 и М1Е: содержание меди и серебра — не менее 99,9 %, примеси (кислород, свинец, висмут, сурьма, железо) ограничены сотыми долями процента. Бескислородная медь М1Е дополнительно характеризуется содержанием кислорода не более 0,001 %, что критично для последующей сварки и пайки в среде защитных газов.
Технические условия предусматривают выпуск проволоки двух категорий по прочности: мягкой (отожжённой) и твёрдой (нагартованной). Мягкая проволока имеет относительное удлинение не менее 20–30 %, твёрдая — не более 1,5 %. Удельное электрическое сопротивление при 20 C не превышает 0,01724 Оммм/м для марки М1 и 0,01707 Оммм/м для М1Е, что соответствует международному стандарту IACS (101–102 %).
| Диаметр, мм | Категория прочности | Временное сопротивление, МПа | Относительное удлинение, % | Масса катушки, кг |
|---|---|---|---|---|
| 0,05–0,20 | Твёрдая | 350–500 | 1,0 | 15–30 |
| 0,21–1,00 | Твёрдая | 300–450 | 1,5 | 30–60 |
| 1,10–4,00 | Мягкая | 200–280 | 20–35 | 60–120 |
| 4,10–12,00 | Мягкая | 200–250 | 25–40 | 100–150 |
Изготовление проволоки по ТУ 48-21-817-87 осуществляется методом волочения с промежуточными и финишными отжигами в колпаковых печах с защитной атмосферой. Контроль геометрических параметров выполняется на лазерных измерительных системах с точностью до 0,001 мм. Овальность сечения не превышает половины поля допуска на диаметр. Поверхность проволоки не имеет заусенцев, раковин, плен и других дефектов, ухудшающих технологичность при дальнейшей переработке.
Намотка на катушки производится с фиксированным шагом и контролируемым натяжением, что исключает перехлёсты витков и обеспечивает сход проволоки без рывков при размотке. Тип катушки (коническая, цилиндрическая, с фланцами) согласуется с заказчиком и зависит от диаметра проволоки и типа применяемого перерабатывающего оборудования.
Проволока медная в катушках ТУ 48-21-817-87 востребована в электротехнической и кабельной промышленности, приборостроении и машиностроении. Основные направления использования:
Поставка проволоки в катушках, регламентированная ТУ 48-21-817-87, обеспечивает ряд технологических преимуществ перед поставкой в бухтах или мотках. Бесстыковая длина проволоки на катушке позволяет вести непрерывную переработку на эмаль-агрегатах, волочильных станах и крутильных машинах без остановок на сварку. Это снижает количество отходов и повышает коэффициент использования материала до 98–99 %. Стабильное натяжение при размотке исключает образование петель и спутывание, что особенно важно при работе на скоростях до 40 м/с.
Для предприятий кабельной отрасли катушечная намотка позволяет организовать автоматизированные линии с роботизированной сменой катушек, сокращая время переналадки оборудования. Масса катушек подбирается с учётом грузоподъёмности транспортных систем и требований к межоперационному хранению.
Каждая партия проволоки, выпускаемая по ТУ 48-21-817-87, проходит приёмочные испытания в объёме проверки химического состава, геометрических размеров, механических свойств и электрического сопротивления. Выборочный контроль включает испытания на навивание вокруг стержня диаметром, равным двум диаметрам проволоки, без образования трещин и расслоений. Для мягкой проволоки дополнительно контролируется равномерность механических свойств по длине катушки.
Маркировка катушек содержит товарный знак предприятия-изготовителя, условное обозначение проволоки, номер партии, массу нетто и штамп технического контроля. Каждая катушка сопровождается сертификатом качества с указанием фактических результатов испытаний, что обеспечивает прослеживаемость материала при входном контроле на предприятии-потребителе.
Технические условия распространяются на проволоку из меди марок М1, М1Е и М1р. Марка М1Е — бескислородная медь с содержанием кислорода до 0,001 %, применяется при необходимости последующей сварки или пайки в защитной атмосфере.
Мягкая проволока проходит финишный отжиг и имеет временное сопротивление 200–280 МПа с относительным удлинением 20–40 %. Твёрдая проволока поставляется в нагартованном состоянии с прочностью 300–500 МПа и удлинением не более 1,5 %.
Длина зависит от диаметра и массы катушки. Для проволоки диаметром 0,05 мм на катушке массой 15 кг длина может достигать 870 км, для диаметра 1,0 мм при массе 60 кг — около 8,6 км. Бесстыковая намотка обеспечивает непрерывность технологических операций.
Сварка проволоки в процессе переработки не рекомендуется, так как место соединения имеет повышенное электрическое сопротивление и пониженные механические свойства. При необходимости сварка выполняется только на черновых переходах с последующей вырезкой дефектного участка.