


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


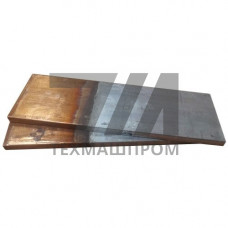
Медно-алюминиевые переходные пластины по ТУ 3449-001-67999-3782016 представляют собой биметаллические элементы, полученные методом горячей прокатки или сваркой взрывом, в которых медный и алюминиевый слои соединены по всей плоскости контакта с образованием переходного диффузионного слоя. Изделие предназначено для исключения прямого контакта алюминиевых шин с медными токоведущими частями, где гальваническая пара Al–Cu в присутствии влаги и электролита вызывает электрохимическую коррозию и рост переходного сопротивления.
Пластина работает в составе болтовых контактных соединений распределительных устройств, щитов низкого напряжения, выводов силовых трансформаторов, шинопроводов и зажимов кабельных наконечников. Ключевой параметр — прочность сцепления слоёв на сдвиг, обеспечивающая сохранение электрической непрерывности при циклических токовых и температурных нагрузках.
| Типоразмер | Габарит, мм | Медь, мм | Алюминий, мм | Ток, А |
|---|---|---|---|---|
| ПМА-1 | 40 40 | 2,0 | 6,0 | 250 |
| ПМА-2 | 60 50 | 3,0 | 8,0 | 400 |
| ПМА-3 | 80 60 | 4,0 | 10,0 | 630 |
| ПМА-4 | 100 80 | 4,0 | 10,0 | 1000 |
Перед сборкой контактные поверхности зачищают до металлического блеска, обезжиривают и покрывают нейтральной смазкой на основе вазелина или цинксодержащей пастой. Затяжку болтовых соединений выполняют динамометрическим ключом с контролем момента по ТУ; для соединений Al–Cu применяют тарельчатые пружины для компенсации температурных деформаций. Не допускается нагрев зоны контакта выше +150 C и повторная зачистка медного слоя абразивом, нарушающая сплошность биметалла.
Прямой контакт Al–Cu образует гальваническую пару с разностью потенциалов около 0,6 В; во влажной среде возникает электрохимическая коррозия, растёт переходное сопротивление и температура узла. Биметаллическая вставка переносит границу разнородных металлов внутрь монолитного соединения, где диффузионный слой исключает доступ электролита.
Нормируемое значение — не более 0,5 мкОм на 1 см площади контакта при плотности тока до 2,5 А/мм. Параметр контролируется при приёмо-сдаточных испытаниях и сохраняется в течение всего срока службы при соблюдении момента затяжки.
Допускается только зачистка до металлического блеска без снятия слоя. Фрезерование, строжка или глубокое шлифование недопустимы, так как приводят к уменьшению толщины меди ниже минимальных 1,5 мм и снижению прочности сцепления слоёв.
Момент устанавливается проектом узла и указывается в ТУ на конкретный типоразмер; ориентировочно для болтов М10–М12 он составляет 25–45 Нм. Обязателен контроль динамометрическим ключом и установка тарельчатых пружин для компенсации температурного расширения алюминия.