


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


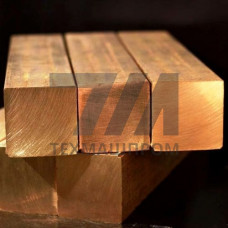
Медный брусок М2 — это деформируемая полуфабрикатная продукция, изготавливаемая из меди марки М2 методом горячей или холодной деформации с последующей механической обработкой. Материал соответствует требованиям ГОСТ 859-2020 и ГОСТ 1535-2020, что регламентирует химический состав и сортамент. В отличие от электротехнической меди М1, марка М2 содержит повышенную долю примесей — до 0,5%, что определяет её удельное электрическое сопротивление на уровне 0,0175–0,0180 Оммм/м. Это делает брусок М2 оптимальным выбором для узлов, где приоритетом выступают механическая прочность и обрабатываемость, а не максимальная проводимость.
Базовое содержание меди в сплаве М2 составляет не менее 99,7%. Легирующими добавками выступают кислород (0,01–0,08%), а также примеси железа, никеля, свинца и сурьмы в суммарном количестве до 0,3%. Кислород присутствует в виде эвтектики Cu–CuO, что накладывает ограничения на применение материала в среде водорода при температурах выше 400 C — возникает водородная болезнь, приводящая к растрескиванию. Предел прочности бруска в холоднотянутом состоянии достигает 250–300 МПа, относительное удлинение — 8–12%. Твёрдость по Бринеллю варьируется в диапазоне 45–65 HB в зависимости от степени нагартовки.
Поставка осуществляется в виде прутков квадратного, прямоугольного или шестигранного сечения. Наиболее распространённые размеры стороны квадрата — от 5 до 100 мм, длина мерная — 1–4 м. Допуск на размеры устанавливается классом точности по ГОСТ 1535-2020: нормальная точность (В) или повышенная (П). Для ответственных машиностроительных применений предусмотрена категория по механическим свойствам — мягкое (М), полутвёрдое (ПТ) или твёрдое (Т) состояние.
Медь М2 демонстрирует высокую пластичность в отожжённом состоянии — относительное сужение достигает 60–70%, что позволяет выполнять глубокую вытяжку, гибку и штамповку без образования трещин. Режущий инструмент из быстрорежущей стали или твёрдых сплавов обеспечивает стабильное стружкообразование при скоростях резания 200–400 м/мин. Для улучшения обрабатываемости рекомендуется применять СОЖ на водной основе, предотвращающую налипание материала на режущую кромку. Сварка бруска М2 выполняется аргонодуговым методом с присадочной проволокой той же марки; пайка твёрдыми и мягкими припоями не требует специальной подготовки поверхности.
Брусок М2 востребован в отраслях, где сочетание теплопроводности и конструкционной прочности важнее электропроводности:
Выбор между марками меди определяется условиями эксплуатации. М1 с содержанием меди 99,9% применяется для токопроводящих жил и обмоток, где критично минимальное сопротивление. М3 (99,5% Cu) используется для второстепенных конструкционных элементов без требований к проводимости. Брусок М2 занимает промежуточное положение, обеспечивая достаточную электропроводность для силовых контактов при улучшенной обрабатываемости и более низкой стоимости по сравнению с М1.
| Параметр | М1 | М2 | М3 | Метод контроля |
|---|---|---|---|---|
| Содержание Cu, % | 99,90 | 99,70 | 99,50 | ГОСТ 9716.3 |
| Удельное сопротивление, Оммм/м | 0,01724 | 0,0175–0,0180 | 0,0180–0,0190 | ГОСТ 7229 |
| Предел прочности (тв.), МПа | 270–320 | 250–300 | 240–290 | ГОСТ 1497 |
| Теплопроводность, Вт/(мК) | 390 | 380–385 | 370–380 | расчётная |
При приёмке партии бруска М2 проверяется сертификат качества с указанием химического состава и результатов механических испытаний. Геометрические размеры контролируются микрометром в трёх точках по длине, отклонение от прямолинейности не должно превышать 5 мм на 1 м. Поверхность не должна содержать раковин, трещин и расслоений; допустимы незначительные следы волочения и местные потемнения, не выводящие размеры за пределы допуска. Хранение осуществляется в закрытых складских помещениях при относительной влажности не выше 70% во избежание интенсивного окисления поверхности.
Удельное сопротивление меди М2 составляет 0,0175–0,0180 Оммм/м против 0,01724 Оммм/м у М1. Разница в 2–4% несущественна для силовых контактных соединений, но критична для обмоточных проводов и высокочастотных токопроводов.
Аргонодуговая сварка вольфрамовым электродом выполняется без ограничений. При газовой сварке необходимо использовать нейтральное пламя, исключающее насыщение металла водородом, — иначе возникает пористость и охрупчивание шва.
ГОСТ 1535-2020 предусматривает квадратные сечения со стороной 5–100 мм, прямоугольные — с отношением сторон до 1:3, шестигранные — с размером под ключ 8–80 мм. Немерная длина составляет 1–4 м, мерная — по согласованию с заказчиком.
В атмосферных условиях и пресной воде медь М2 устойчива. Опасность представляют аммиачные среды и растворы, содержащие ионы аммония, — они вызывают сезонное растрескивание при наличии внутренних напряжений после холодной деформации.