


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


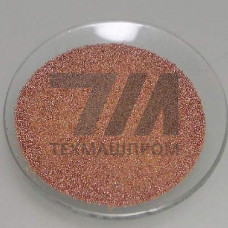
ПМС-К — медный порошок, получаемый электролитическим осаждением из сернокислых растворов с последующей промывкой, стабилизацией и сушкой. Марка относится к электролитическим порошкам меди с дендритной формой частиц и предназначена преимущественно для изготовления алмазных отрезных кругов, буровых коронок и антифрикционных спечённых деталей. Отличительная особенность марки — развитая поверхность дендритов, обеспечивающая высокую удерживающую способность по отношению к алмазным зёрнам в металлической связке.
Порошок ПМС-К выпускается по ГОСТ 4960-2009 в нескольких классах крупности. Химический состав нормируется по содержанию меди — не менее 99,5 %, кислорода — не более 0,5 %, влаги — не более 0,1 %. Насыпная плотность электролитического дендритного порошка составляет 1,0–2,5 г/см, что существенно ниже, чем у распылённых марок ПМС-В и ПМС-Н. Форма частиц — дендритная, ветвистая; такая морфология увеличивает площадь контакта при спекании и улучшает механическое сцепление связки с абразивом.
| Класс крупности | Остаток на сите, % | Насыпная плотность, г/см | Удельная поверхность, м/кг | Типовое применение |
|---|---|---|---|---|
| ПМС-К 1 | не более 2 (сито 45 мкм) | 1,0–1,6 | 350–500 | алмазные круги малого диаметра |
| ПМС-К 2 | не более 2 (сито 71 мкм) | 1,2–1,9 | 250–400 | буровые коронки, отрезные диски |
| ПМС-К 3 | не более 2 (сито 100 мкм) | 1,5–2,2 | 180–300 | антифрикционные втулки, подшипники скольжения |
| ПМС-К 4 | не более 2 (сито 160 мкм) | 1,8–2,5 | 120–220 | фрикционные диски, токосъёмные вставки |
Основной потребитель ПМС-К — инструментальное производство, где порошок служит матрицей металлической связки алмазно-абразивного слоя. Дендритная структура частиц обеспечивает механическое заклинивание алмазных зёрен и их удержание при ударных нагрузках на высоких окружных скоростях резания. Помимо алмазного инструмента, марка применяется в порошковой металлургии для получения пористых антифрикционных изделий и токопроводящих элементов.
ПМС-К перерабатывается методами холодного прессования с последующим спеканием в защитной атмосфере (водород, диссоциированный аммиак) либо в вакууме. Температура спекания медной матрицы составляет 780–900 C в зависимости от состава шихты и требуемой пористости. Дендритные частицы обладают пониженной текучестью по сравнению с распылёнными порошками, поэтому при холодном прессовании в пресс-формах сложной геометрии рекомендуется виброукладка или добавление пластификатора. Усадка при спекании достигает 8–14 % по линейному размеру, что учитывается при проектировании оснастки.
Для смешивания с алмазными зёрнами и другими компонентами связки (кобальт, олово, никель, карбид вольфрама) применяются двухконусные смесители и шаровые мельницы с контролем продолжительности во избежание наклёпа и окисления дендритов. Хранение порошка осуществляется в герметичной таре в сухих отапливаемых помещениях; при относительной влажности выше 70 % наблюдается интенсивное окисление поверхности и рост содержания кислорода.
ПМС-К — электролитический порошок с дендритной формой частиц и низкой насыпной плотностью 1,0–2,5 г/см. ПМС-В получают распылением расплава водой, ПМС-Н — распылением азотом; оба имеют сферическую или оскольчатую форму и насыпную плотность 2,5–4,5 г/см, что даёт лучшую текучесть, но меньшую удерживающую способность по алмазу.
Для буровых алмазных коронок обычно применяют ПМС-К 2 с остатком на сите 71 мкм не более 2 %. Более тонкий ПМС-К 1 используют для кругов малого диаметра и финишных операций, где требуется высокая плотность упаковки связки и минимальная шероховатость режущей кромки.
Спекание медной матрицы на основе ПМС-К проводят при 780–900 C в атмосфере водорода или диссоциированного аммиака. При добавлении легкоплавких компонентов (олово, цинк) температура снижается до 700–780 C. Вакуумное спекание применяется при изготовлении деталей с повышенными требованиями к чистоте границ зёрен.
Порошок хранят в герметичной металлической или полиэтиленовой таре в сухом отапливаемом помещении при относительной влажности не выше 70 %. Гарантийный срок хранения по ГОСТ 4960-2009 — 12 месяцев со дня изготовления. Перед использованием порошок рекомендуется просушить при 80–100 C для удаления адсорбированной влаги.