


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


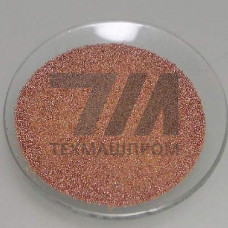
ПМС-М2 — электролитический медный порошок, получаемый осаждением из сернокислых растворов с последующей промывкой, стабилизацией и рассевом. Марка относится к среднедисперсным электролитическим порошкам с дендритной формой частиц, что обеспечивает высокую насыпную плотность и развитую поверхность контакта при спекании. Материал соответствует требованиям ГОСТ 4960-75 к медным порошкам и поставляется с нормируемым гранулометрическим составом.
Ключевое отличие ПМС-М2 от восстановленных порошков — дендритная морфология частиц, полученная электроосаждением. Такая структура даёт механическое зацепление частиц при холодном прессовании и ускоряет диффузионные процессы в печах спекания. Содержание меди — не менее 99,5 %, кислород в виде оксидов — в пределах, регламентированных для электролитических марок. Порошок не содержит смазок и связующих, что позволяет вводить его в шихту без дополнительной подготовки.
| Параметр | Значение | Метод контроля | Влияние на процесс | Примечание |
|---|---|---|---|---|
| Массовая доля меди | 99,5 % | ГОСТ 4960-75 | Электропроводность спека | Основа марки |
| Насыпная плотность | 1,7–2,6 г/см | ГОСТ 19440 | Заполнение пресс-формы | Дендритная форма |
| Фракция | 40–100 мкм | Ситовой анализ | Плотность прессовки | По заказу — 63 мкм |
| Кислород | 0,35 % | Восстановление в H | Восстановительная атмосфера | Контроль оксидов |
| Усадка при спекании | 2–5 % | Дилатометрия | Калибровка размеров | При 900 C |
Прессование ПМС-М2 выполняется при давлении 300–600 МПа; дендритная форма частиц обеспечивает достаточную прочность сырой прессовки без пластификаторов. Спекание проводят при 850–950 C в защитной атмосфере; продолжительность изотермической выдержки — 30–60 мин. Для деталей с повышенной плотностью применяют двукратное прессование с промежуточным отжигом. При металлизации порошок наносится газотермическим или плазменным методом; фракция 40–63 мкм предпочтительна для плазменных горелок с подачей через шнековый питатель.
Порошок поставляется в герметичных металлических барабанах или полиэтиленовых контейнерах с вытеснением воздуха инертным газом. Хранение — в сухих отапливаемых складах при относительной влажности не выше 70 %; контакт с влагой вызывает окисление поверхности и снижает спекаемость. Гарантийный срок хранения — 12 месяцев со дня изготовления при соблюдении условий упаковки. Перед вводом в шихту рекомендуется контрольная сушка при 80–100 C.
ПМС-М2 получен электролизом и имеет дендритную форму частиц, тогда как ПМС-1 — восстановленный порошок с губчатой структурой. Дендриты дают более высокую насыпную плотность и лучшее механическое сцепление при прессовании, но требуют более точного подбора давления.
Для плазменных установок с шнековой подачей применяют фракцию 40–63 мкм. Более крупные частицы не успевают расплавиться в факеле, мелкие — выносятся газовым потоком и снижают коэффициент напыления.
При содержании кислорода до 0,35 % дополнительное восстановление не требуется: водородная атмосфера печи спекания восстанавливает поверхностные оксиды при нагреве до 600–700 C. Отжиг необходим только при длительном хранении во влажных условиях.
Для пресс-форм применяют твёрдые сплавы на основе карбида вольфрама или закалённые штамповые стали Х12МФ с полированной рабочей поверхностью. Медный порошок склонен к налипанию, поэтому рекомендуется смазка стенок стеаратом цинка.