


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


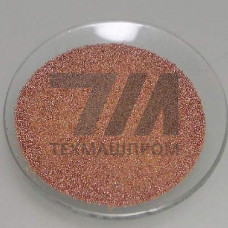
ПМС-Ву — электролитический медный порошок, получаемый катодным осаждением меди из сернокислых растворов с последующей промывкой, стабилизацией и рассевом. Марка «Ву» обозначает восстановленный/электролитический порошок с повышенной насыпной плотностью и дендритной формой частиц, предназначенный для связок алмазно-абразивного инструмента и узлов трения. В отличие от распылённых марок (ПМС-1, ПМС-2), ПМС-Ву имеет развитую поверхность частиц, что обеспечивает высокую спекаемость при относительно низких температурах.
Порошок меди ПМС-Ву выпускается по ГОСТ 4960-75 (марки ПМС-В, ПМС-Ву и др.) с нормируемым зерновым составом и содержанием кислорода. Дендритная морфология частиц формирует высокую удельную поверхность, что ускоряет восстановление оксидов в водородной среде и повышает прочность спечённого каркаса.
| Параметр | Значение | Метод контроля | Влияние на процесс | Примечание |
|---|---|---|---|---|
| Массовая доля меди, % | 99,5 | ГОСТ 4960-75 | Стабильность связки | основная фракция |
| Кислород, % | 0,3–0,8 | восстановление в H | спекаемость | контроль оксидов |
| Насыпная плотность, г/см | 1,5–2,6 | ГОСТ 19440 | заполнение пресс-формы | дендритная форма |
| Фракция, мкм | 40–100 | ситовой анализ | армирование связки | по заказу |
| Удельная поверхность, м/кг | 120–350 | БЭТ | кинетика спекания | развитая морфология |
При подготовке шихты ПМС-Ву смешивают с оловом, кобальтом, никелем или карбидом вольфрама в шаровых и V-образных смесителях. Восстановительный отжиг проводят в атмосфере водорода или диссоциированного аммиака при 400–600 C. Спекание связок на основе ПМС-Ву ведут в диапазоне 780–900 C в зависимости от состава лигатуры. Дендритная структура частиц обеспечивает механическое сцепление («заклинивание») с алмазными зёрнами, что повышает удержание режущих граней в связке.
Порошок хранят в герметичной таре в сухих отапливаемых складах при относительной влажности не выше 70 %. Контакт с влагой и кислотами приводит к окислению поверхности и росту содержания кислорода, что ухудшает спекаемость. Перед использованием партию рекомендуется проверять на насыпную плотность и гранулометрию.
ПМС-Ву имеет дендритную форму частиц и повышенную насыпную плотность, тогда как ПМС-1 — распылённый порошок с более гладкой поверхностью. Это даёт ПМС-Ву лучшую спекаемость и удержание абразива в связке.
Для связок алмазно-абразивного инструмента обычно используют фракции 40–100 мкм; конкретный размер подбирают под зернистость алмаза и тип связки.
Спекание ведут при 780–900 C в защитной атмосфере. Точный режим зависит от состава лигатуры (олово, кобальт, никель) и требуемой пористости.
Содержание кислорода определяют методом восстановления в водороде; для ПМС-Ву нормируется в пределах 0,3–0,8 %. Повышенный кислород снижает прочность спечённого каркаса.