


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


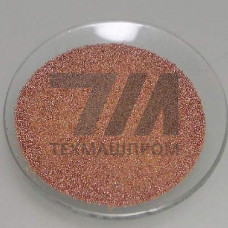
Медный порошок СА — электролитический порошок меди с контролируемой морфологией частиц, предназначенный для процессов порошковой металлургии и производства антифрикционных материалов. В отличие от распыленных аналогов, материал СА характеризуется дендритной формой частиц, что обеспечивает высокую удельную поверхность и улучшенную прессуемость при формовании изделий.
Электролитическое осаждение меди с последующим механическим измельчением позволяет получить фракции с насыпной плотностью 1,5–2,5 г/см и текучестью в пределах 30–50 с/50 г. Дендритная структура частиц способствует механическому зацеплению при компактировании, что снижает необходимое давление прессования до 200–400 МПа для достижения плотности 85–92 % от теоретической.
Химический состав регламентируется содержанием основного металла не менее 99,5 %, при этом примеси железа, свинца и мышьяка ограничены на уровне сотых долей процента. Кислород в виде оксидной пленки на поверхности частиц присутствует в количестве 0,05–0,15 %, что учитывается при проектировании режимов спекания в восстановительной атмосфере.
Порошок СА востребован при изготовлении фрикционных накладок и тормозных колодок для железнодорожного транспорта и тяжелой строительной техники. В составе композиций на железной основе медный компонент выполняет функцию теплопроводящей добавки, стабилизирующей коэффициент трения в диапазоне рабочих температур 200–600 C.
В электротехнической промышленности материал используется для пропитки вольфрамовых и молибденовых каркасов методом инфильтрации, формируя контактные узлы с высокой дугостойкостью. Дополнительные направления применения включают:
| Фракция, мкм | Насыпная плотность, г/см | Текучесть, с/50 г | Удельная поверхность, м/г | Рекомендуемое давление прессования, МПа |
|---|---|---|---|---|
| 40–63 | 1,8–2,2 | 35–45 | 0,3–0,5 | 250–350 |
| 63–100 | 2,0–2,4 | 30–40 | 0,2–0,3 | 200–300 |
| 100–160 | 2,2–2,5 | 28–35 | 0,1–0,2 | 180–250 |
Медный порошок СА относится к горючим материалам с температурой самовоспламенения аэрозоля около 400 C. Хранение осуществляется в герметичной таре при относительной влажности не более 60 %, исключающей окисление частиц и образование агломератов. При работе с материалом необходимо применение средств индивидуальной защиты органов дыхания и местной вытяжной вентиляции для предотвращения накопления пылевой взвеси в производственных помещениях.
Электролитический порошок СА имеет дендритную форму частиц, что обеспечивает более высокую прессуемость и прочность сырых брикетов по сравнению со сферическими распыленными частицами. Однако текучесть электролитического материала ниже, что ограничивает его применение в процессах с гравитационной подачей.
Для фрикционных изделий и подшипников скольжения преимущественно используются фракции 40–100 мкм, обеспечивающие оптимальное сочетание плотности упаковки и пористости спеченного каркаса. Крупные фракции 100–160 мкм применяются при инфильтрации каркасов из тугоплавких металлов.
Спекание выполняется в диссоциированном аммиаке или водороде при температуре 850–950 C. Восстановительная атмосфера обеспечивает удаление оксидной пленки с поверхности частиц и формирование качественных межчастичных контактов.
Основные ограничения касаются содержания железа (не более 0,02 %), свинца (не более 0,005 %) и мышьяка (не более 0,005 %). Суммарное содержание прочих примесей не должно превышать 0,1 %.