


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


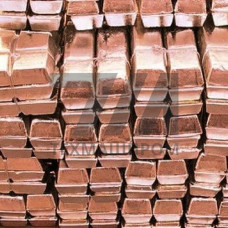
Медный слиток по ГОСТ 4515-93 — полуфабрикат, получаемый методом непрерывного литья или литья в изложницы из катодной меди марок М00к, М0к, М1к. Стандарт регламентирует химический состав, геометрические размеры и состояние поверхности слитков, предназначенных для последующей прокатки, прессования или переплава. Массовая доля меди в слитках марки М00к — не менее 99,99 %, в М1к — не менее 99,90 %.
ГОСТ 4515-93 устанавливает следующие типоразмеры слитков:
Кривизна поверхности слитка не должна превышать 5 мм на 1 м длины. Косина реза при механической резке — не более 10 мм. Слитки поставляются без термической обработки, с литой структурой дендритного типа.
Ограничения по примесям для слитков меди по ГОСТ 4515-93:
| Марка | Cu, % не менее | O, % | Fe, % не более | Pb, % не более |
|---|---|---|---|---|
| М00к | 99,99 | 0,001–0,05 | 0,001 | 0,001 |
| М0к | 99,95 | 0,001–0,05 | 0,004 | 0,004 |
| М1к | 99,90 | 0,001–0,08 | 0,005 | 0,005 |
Кислород в слитках присутствует в виде закиси меди CuO, распределённой по границам зёрен. Повышенное содержание кислорода снижает пластичность при горячей обработке давлением, поэтому для ответственных прокатных переделов применяют слитки с регламентированным содержанием O не более 0,03 %.
Приёмку слитков проводят партиями. Партия — слитки одной марки, одного типоразмера, изготовленные по единому технологическому режиму. Контролируемые параметры: химический состав (спектральный или химический анализ), геометрические размеры, состояние поверхности. На поверхности слитков не допускаются трещины, заливы, шлаковые включения глубиной более 3 мм. Допускаются отдельные вмятины и рябизна, не выводящие размеры за предельные отклонения.
Слитки транспортируют в железнодорожных вагонах и автотранспортом с укладкой на деревянные подкладки, исключающей механические повреждения. Условия хранения — закрытые склады с относительной влажностью не более 75 % для предотвращения образования оксидных плёнок на поверхности.
М00к содержит не менее 99,99 % меди и имеет более жёсткие ограничения по железу и свинцу (не более 0,001 % каждого), тогда как М1к допускает 99,90 % Cu и примеси до 0,005 %. Слитки М00к применяют для особо ответственных токопроводящих изделий.
Литая дендритная структура с осевой и периферийной зонами, различающимися по дисперсности. Закись меди CuO располагается преимущественно по границам дендритных ячеек.
ГОСТ 4515-93 поставляет слитки без термической обработки. Гомогенизацию при 800–900 C применяют на прокатных предприятиях при необходимости выравнивания состава перед горячей деформацией.
Круглые слитки по ГОСТ 4515-93 изготавливают диаметром до 400 мм. Слитки большего диаметра выпускают по согласованию изготовителя и потребителя.