


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


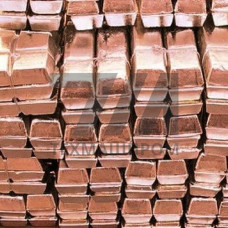
Медный слиток МФ10 — это медная заготовка, выпускаемая в соответствии с ГОСТ 546–2001, предназначенная для последующей обработки давлением. Маркировка МФ10 расшифровывается как «медь формовочная» с содержанием основного металла не менее 99,95 %. Данная марка относится к категории безкислородной меди с низким содержанием примесей, что обеспечивает стабильные физико-механические свойства при переработке в деформированные полуфабрикаты.
Слитки МФ10 изготавливаются из катодов марки М00к и М0к методом непрерывного литья или полунепрерывного литья в водоохлаждаемые кристаллизаторы. Химический состав регламентируется ГОСТ 859–2014, где массовая доля меди — не менее 99,95 %, а суммарное содержание примесей не превышает 0,05 %. Ключевое ограничение — содержание кислорода не более 0,01 %, что отличает МФ10 от обычной формовочной меди М1р и приближает её по свойствам к бескислородным маркам.
Слитки МФ10 поставляются в виде плоских или круглых заготовок с сечением от 100 100 мм до 300 300 мм для прямоугольных слитков и диаметром от 80 до 300 мм для круглых. Длина слитков варьируется от 1 до 6 метров в зависимости от требований заказчика и технологических возможностей прокатного или прессового оборудования. Твёрдость слитков в состоянии поставки — 35–55 HB, плотность — 8,94 г/см, удельное электрическое сопротивление — не более 0,01724 Оммм/м.
| Параметр | Значение для МФ10 | Метод контроля | Нормативный документ | Примечание |
|---|---|---|---|---|
| Массовая доля Cu, % | 99,95 | Спектральный анализ | ГОСТ 859–2014 | Не менее |
| Массовая доля O, % | 0,01 | Восстановительное плавление | ГОСТ 546–2001 | Безкислородная |
| Удельная электропроводность, МСм/м | 58,0 | Вихретоковый | ГОСТ 27333–87 | IACS 100 % |
| Плотность, г/см | 8,94 | Гидростатический | ГОСТ 18898–89 | При 20 C |
Слитки МФ10 демонстрируют высокую пластичность в горячем состоянии, что позволяет использовать их для производства широкой номенклатуры деформированных полуфабрикатов. Оптимальный интервал горячей деформации составляет 750–900 C. При нагреве выше 950 C возможно охрупчивание из-за остаточного кислорода, поэтому температурный режим контролируется на всех этапах нагрева перед прокаткой или прессованием. В холодном состоянии слитки МФ10 также поддаются деформации, однако из-за высокой чистоты металла наблюдается склонность к налипанию на инструмент, что требует применения технологических смазок на основе графита или дисульфида молибдена.
Слитки МФ10 служат исходным сырьём для изготовления ответственных токопроводящих элементов, где критически важна стабильность электропроводности и отсутствие газовых включений. Основные направления переработки включают:
В электротехнической отрасли слитки МФ10 востребованы при производстве коллекторных пластин, контактных колец и деталей вакуумных выключателей. Низкое содержание кислорода обеспечивает отсутствие водородной болезни при пайке и сварке готовых изделий, что особенно важно для узлов, работающих в среде водяного пара или водорода. В машиностроении из слитков МФ10 изготавливают уплотнительные кольца, работающие при криогенных температурах до –253 C, где обычная медь с повышенным содержанием кислорода становится хрупкой.
Каждая партия слитков МФ10 сопровождается сертификатом качества, в котором указываются результаты спектрального анализа химического состава и данные о фактической массе. Поверхность слитков не должна иметь раковин, трещин, шлаковых включений и газовых пузырей. Допускаются незначительные дефекты, устраняемые при последующей зачистке, если их глубина не превышает 2 % от толщины слитка. Контроль макроструктуры проводится на поперечных темплетах, отбираемых от каждого десятого слитка партии.
Основное отличие — содержание кислорода: у МФ10 оно не превышает 0,01 %, тогда как у М1 допускается до 0,05 %. Это обеспечивает МФ10 более высокую пластичность при сварке и пайке, а также стабильную электропроводность на уровне 100 % IACS.
Стандартная номенклатура включает плоские слитки сечением от 100 100 до 300 300 мм и круглые слитки диаметром 80–300 мм. Длина может составлять от 1 до 6 метров, точные размеры согласовываются при размещении заказа.
Да, слитки МФ10 применяются в гальванотехнике для изготовления растворимых анодов, однако для этих целей чаще используют марки М1р или М2, так как требования к чистоте по кислороду для анодного процесса менее критичны.
Оптимальный интервал деформации составляет 750–900 C. Нагрев выше 950 C не рекомендуется из-за риска охрупчивания, связанного с остаточным кислородом в структуре металла.