


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


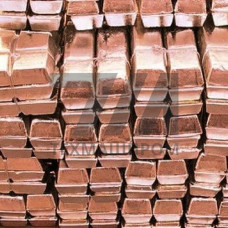
Медный слиток МФ9 — это медная заготовка, выпускаемая по ГОСТ 193-79, предназначенная для дальнейшего передела в полуфабрикаты и изделия электротехнического назначения. Марка МФ9 относится к категории безкислородной меди с содержанием основного металла не менее 99,95 %, что обеспечивает стабильные показатели электропроводности и пластичности при последующей деформационной обработке.
Слитки МФ9 характеризуются минимальным содержанием примесей, среди которых нормируются кислород, свинец, висмут, сурьма, мышьяк, железо и никель. Массовая доля кислорода в металле не превышает 0,01 %, что принципиально отличает МФ9 от катодной меди М0к и позволяет использовать её для производства ответственных токопроводящих элементов без риска образования газовой пористости при сварке и пайке.
Основные эксплуатационные показатели слитков МФ9:
Слитки МФ9 отливаются в виде плоских или цилиндрических заготовок, предназначенных для последующей прокатки, прессования или волочения. Стандартная номенклатура включает слитки прямоугольного сечения шириной 100–300 мм, толщиной 40–120 мм и длиной до 1500 мм. Масса одного слитка варьируется от 50 до 500 кг в зависимости от технологических требований перерабатывающего предприятия.
| Типоразмер | Сечение, мм | Длина, мм | Масса, кг | Назначение |
|---|---|---|---|---|
| СМ-1 | 100 40 | 800–1200 | 60–90 | Прокатка на ленту |
| СМ-2 | 150 60 | 1000–1400 | 120–180 | Прессование профилей |
| СМ-3 | 200 80 | 1200–1500 | 250–350 | Волочение проволоки |
Безкислородная структура слитков МФ9 обеспечивает высокую технологичность при горячей деформации в интервале температур 750–900 C. Металл демонстрирует устойчивость к образованию трещин при осадке и раскатке, что критично при производстве шин, лент и прутков на непрерывно-литейных агрегатах. Для холодной деформации слитки предварительно подвергают гомогенизирующему отжигу при 500–600 C, что способствует выравниванию дендритной ликвации и повышению ресурса пластичности.
Применение слитков МФ9 целесообразно в производствах, где предъявляются повышенные требования к стабильности электрических характеристик готовой продукции:
Каждая партия слитков МФ9 сопровождается сертификатом качества, подтверждающим соответствие химического состава требованиям ГОСТ 193-79. Приёмка осуществляется по результатам спектрального анализа, проводимого на атомно-эмиссионных спектрометрах, а также по данным измерения удельного электросопротивления на образцах, вырезанных из тела слитка. Допускается контроль макроструктуры на наличие усадочных раковин, газовых пузырей и неметаллических включений методом ультразвуковой дефектоскопии.
МФ9 — это безкислородная медь с содержанием кислорода не более 0,01 %, тогда как М0к — катодная медь, которая может содержать до 0,03 % кислорода. Слитки МФ9 обладают более высокой пластичностью и стабильной электропроводностью, что делает их предпочтительными для производства тонкой проволоки и ответственных токопроводящих элементов.
Недопустимы усадочные раковины, выходящие на поверхность, газовые пузыри, трещины, шлаковые включения и расслоения. Контроль проводится визуально, а также методами ультразвуковой дефектоскопии для выявления внутренних несплошностей.
Оптимальный интервал горячей деформации составляет 750–900 C. Нагрев выше 950 C не рекомендуется из-за риска интенсивного окисления и снижения механических свойств металла.
Слитки МФ9 не предназначены для литейных технологий. Они используются исключительно как заготовки для деформационной обработки — прокатки, прессования и волочения. Для литейных производств применяются другие марки меди, например М1 или М2.