


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


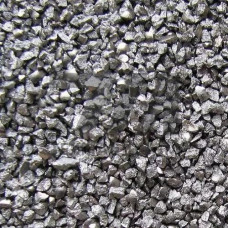
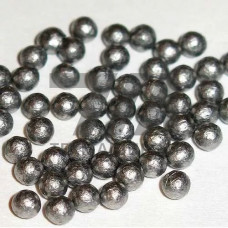
Металлическая дробь ГОСТ 11964-81 — это абразивный материал, производимый методом распыления расплавленного металла с последующей классификацией по фракциям. Норматив регламентирует геометрические параметры, твердость и химический состав для двух типов дроби: колотой (ДЧК) и литой (ДСЛ). Ключевое отличие от других абразивов — отсутствие внутренних напряжений и стабильная микроструктура, что обеспечивает равномерный износ и прогнозируемый ресурс при дробеструйной обработке.
ГОСТ 11964-81 устанавливает номинальные размеры зерен от 0,2 до 5,0 мм. Дробь колотая ДЧК изготавливается из стальной проволоки с последующим дроблением, что придает частицам остроугольную форму с режущими кромками. Дробь литая ДСЛ получается распылением расплава и характеризуется сферической геометрией, обеспечивающей более щадящее воздействие на обрабатываемую поверхность.
Контроль гранулометрического состава выполняется ситовым анализом. Допустимое отклонение по фракциям регламентируется для каждой группы отдельно, при этом содержание зерен основной фракции должно составлять не менее 80%. Твердость по Бринеллю для литой дроби варьируется в диапазоне 380–550 HB, для колотой — 320–450 HB, что определяет выбор материала под конкретные задачи абразивной обработки.
Металлическая дробь ГОСТ 11964-81 демонстрирует устойчивость к ударным нагрузкам в камерах дробеметного типа. При скорости метания 60–90 м/с потери от разрушения не превышают 2–3% за цикл, что существенно ниже показателей кварцевого песка. Благодаря высокой плотности (7,8 г/см) частицы передают значительный импульс при соударении, обеспечивая эффективное удаление окалины, ржавчины и старых лакокрасочных покрытий.
Для дробеструйных аппаратов непрерывного действия важным параметром является сыпучесть материала. Дробь ДСЛ со сферической формой демонстрирует минимальное трение между частицами, что исключает заторы в питающих шлангах и соплах. Расход абразива при обработке стального проката составляет 8–15 кг/м в зависимости от исходного состояния поверхности и требуемой степени очистки.
Дробь по ГОСТ 11964-81 востребована в технологических процессах, где требуется контролируемая шероховатость поверхности перед нанесением защитных покрытий. Основные области использования:
| Фракция, мм | Тип дроби | Твердость, HB | Рекомендуемое применение | Расход, кг/м |
|---|---|---|---|---|
| 0,2–0,5 | ДСЛ | 380–420 | Финишная обработка тонкостенных деталей | 4–6 |
| 0,8–1,2 | ДЧК | 320–380 | Удаление окалины с горячекатаного проката | 8–12 |
| 1,5–2,5 | ДСЛ | 450–550 | Упрочнение крупногабаритных деталей | 12–18 |
При подборе дроби под конкретное оборудование учитывают не только фракцию, но и твердость. Для дробеметных барабанов и проходных камер с высокой интенсивностью соударений предпочтительна литая дробь ДСЛ с повышенной твердостью, так как она демонстрирует меньший износ при многократном использовании. В пневматических дробеструйных аппаратах с давлением 0,4–0,6 МПа эффективнее работает колотая дробь ДЧК, обеспечивающая более агрессивное съемное действие за счет режущих кромок.
Системы регенерации абразива в дробеметных установках должны включать воздушный сепаратор и вибрационный грохот для удаления измельченных частиц и загрязнений. Предельное содержание пылевой фракции в рабочей смеси не должно превышать 5%, иначе снижается производительность обработки и ухудшается качество поверхности. Периодический контроль гранулометрического состава и досыпка свежей дроби обеспечивают стабильность технологического процесса.
Колотая дробь ДЧК изготавливается дроблением стальной проволоки и имеет остроугольную форму с режущими кромками, что обеспечивает более интенсивный съем материала. Литая дробь ДСЛ получается распылением расплава и имеет сферическую форму, обеспечивающую равномерную обработку без рисок и более длительный срок службы.
Для удаления плотной окалины с горячекатаного проката рекомендуется дробь фракции 0,8–1,2 мм. Более крупные фракции создают избыточную шероховатость, а мелкие не обеспечивают достаточную кинетическую энергию для разрушения прочного оксидного слоя.
Расход зависит от фракции, твердости и исходного состояния поверхности. Для листового проката с незначительной коррозией расход составляет 8–12 кг/м, для сильно загрязненных поверхностей с остатками старого покрытия — до 18 кг/м. При использовании систем регенерации фактический расход свежей дроби снижается до 1–2 кг/м.
Да, дробь ГОСТ 11964-81 рассчитана на многократное использование в системах с регенерацией. После каждого цикла абразив проходит через сепаратор и грохот для удаления измельченных частиц. При содержании пылевой фракции более 5% требуется досыпка свежей дроби для поддержания производительности.