


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


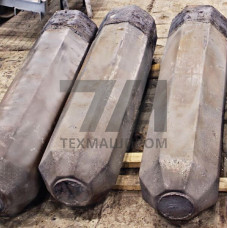
Материал относится к группе сталей с содержанием хрома 11,5–13,5 %, никеля 2,5–3,5 % и меди 0,8–1,2 %. Низкое содержание углерода (не более 0,06 %) гарантирует высокую свариваемость и пластичность, а легирование медью повышает стойкость к атмосферной коррозии и воздействию слабоагрессивных сред. Чушки поставляются мерным весом для удобства дозирования при плавке в индукционных печах и дуговых агрегатах.
Сталь 06Х12Н3Д выплавляется в электродуговых печах с последующей внепечной обработкой для снижения содержания серы и фосфора. После разливки в чушки формируется феррито-мартенситная структура с участками остаточного аустенита, что обеспечивает оптимальное сочетание прочности и вязкости. Отливки из данного материала не требуют закалки и отпуска — механические характеристики достигаются непосредственно после нормализации или высокого отпуска при 680–720 C.
Технологические свойства включают удовлетворительную жидкотекучесть, позволяющую получать отливки сложной конфигурации с толщиной стенки от 8 до 60 мм. Линейная усадка составляет 1,8–2,2 %, что учитывается при проектировании литейной оснастки. Материал склонен к образованию горячих трещин при жестко закрепленной формовке, поэтому рекомендуется применение податливых смесей и прибылей увеличенного сечения.
Предел текучести материала — не менее 590 МПа, временное сопротивление разрыву — 690–830 МПа, относительное удлинение — не менее 15 %, ударная вязкость KCU — не менее 59 Дж/см. Твердость отливок после нормализации находится в диапазоне 220–260 HB. Рабочие температуры эксплуатации ограничены интервалом от –60 до +350 C, что позволяет применять сталь в узлах арктического исполнения и оборудовании с умеренным нагревом.
| Параметр | Значение для отливки | Метод контроля | Условия испытания | Норматив |
|---|---|---|---|---|
| Предел текучести | 590 МПа | Растяжение | 20 C | ГОСТ 1497 |
| Временное сопротивление | 690–830 МПа | Растяжение | 20 C | ГОСТ 1497 |
| Относительное удлинение | 15 % | Растяжение | 20 C | ГОСТ 1497 |
| Ударная вязкость KCU | 59 Дж/см | Ударный изгиб | –40 C | ГОСТ 9454 |
Чушки 06Х12Н3Д используются преимущественно для производства литых деталей гидротехнических сооружений, насосного оборудования и запорной арматуры. Характерные изделия включают рабочие колеса центробежных насосов, направляющие аппараты, корпусные детали задвижек и клапанов, работающих в контакте с речной, морской и оборотной водой.
Низкое содержание углерода обеспечивает хорошую свариваемость без предварительного подогрева для толщин до 20 мм. Сварка выполняется электродами типа Э-10Х16Н25АМ6 или проволокой аналогичного состава в среде аргона. Для толстостенных отливок рекомендуется подогрев до 150–200 C с последующим замедленным охлаждением для предотвращения образования закалочных структур в зоне термического влияния. Допускается многократная ремонтная заварка дефектов литья без ухудшения коррозионной стойкости.
Обрабатываемость резанием оценивается как удовлетворительная: материал обрабатывается твердосплавным инструментом со скоростями резания 80–120 м/мин при точении. Для сверления глубоких отверстий применяются сверла с охлаждением эмульсией. Шлифование выполняется кругами на электрокорундовой основе.
Каждая партия чушек сопровождается сертификатом качества с указанием химического состава и результатов механических испытаний. Контроль состава выполняется спектральным методом на образцах от каждой плавки. Допускается контроль твердости на отливках-свидетелях, отлитых совместно с основной партией. Чушки поставляются с очищенной поверхностью без шлаковых включений и видимых дефектов усадочного происхождения.
Отливки нормализуются при 950–1000 C с последующим высоким отпуском при 680–720 C. Для тонкостенных отливок допускается только высокий отпуск без нормализации.
Материал устойчив к атмосферной коррозии, пресной и морской воде, слабым растворам органических кислот. Не рекомендуется для контакта с соляной и серной кислотами.
Основные дефекты — горячие трещины и усадочная пористость в массивных узлах. Для их предотвращения применяют прибыли увеличенного объема и податливые формовочные смеси.
Чушки поставляются массой от 5 до 25 кг. Допускается изготовление чушек нестандартной массы по согласованию с потребителем для удобства шихтовки.