


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


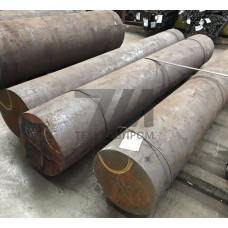
Металлические чушки 13Х11Н2В2МФ представляют собой литейную форму жаропрочной стали мартенситного класса, легированной хромом, никелем, вольфрамом, молибденом и ванадием. Данный материал предназначен для изготовления деталей, работающих при повышенных температурах и значительных механических нагрузках. Чушки 13Х11Н2В2МФ применяются в качестве исходного сырья для производства фасонных отливок, поковок и штамповок, которые эксплуатируются в условиях циклического термического воздействия и агрессивных сред.
Химический состав сплава 13Х11Н2В2МФ регламентирован и обеспечивает комплекс высокотемпературных свойств. Содержание хрома (10,5–12,0 %) формирует коррозионную стойкость и окалиностойкость при нагреве до 600–650 C. Никель (1,5–2,0 %) повышает прокаливаемость и вязкость, вольфрам (1,6–2,2 %) и молибден (0,35–0,65 %) упрочняют твёрдый раствор, а ванадий (0,18–0,28 %) обеспечивает дисперсионное твердение при термической обработке. Такое сочетание легирующих элементов позволяет достигать предела прочности на уровне 980–1180 МПа после закалки и отпуска.
Выплавка стали 13Х11Н2В2МФ производится в открытых индукционных печах или дуговых печах с последующим вакуумированием для снижения содержания газов и неметаллических включений. Разливка металла в чушки осуществляется в изложницы с утеплённой надставкой, что обеспечивает плотную бездефектную структуру слитка. Масса чушки, как правило, составляет 15–25 кг, что удобно для дозирования шихты при повторной плавке в литейных цехах.
Для получения качественных отливок из чушек 13Х11Н2В2МФ необходимо соблюдать температурный режим плавки: перегрев металла над ликвидусом не должен превышать 80–100 C. Заливка форм производится при температуре 1560–1600 C. Ввиду склонности стали к образованию усадочных раковин и горячих трещин, при конструировании литниковой системы предусматривают прибыли увеличенного объёма и применяют экзотермические смеси.
Оптимальный комплекс механических характеристик достигается после закалки от 1000–1020 C в масле и высокого отпуска при 660–700 C. В результате формируется структура сорбита отпуска с карбидным упрочнением. Материал сохраняет стабильность свойств при длительной работе при температурах до 550–600 C, что подтверждается показателями длительной прочности.
| Параметр | Значение после закалки и отпуска | Метод испытания | Температура испытания | Примечание |
|---|---|---|---|---|
| Предел прочности в | 980–1180 МПа | Растяжение по ГОСТ 1497 | 20 C | Продольные образцы |
| Предел текучести 0,2 | 735–930 МПа | Растяжение по ГОСТ 1497 | 20 C | Условный предел текучести |
| Относительное удлинение | 12–16 % | Растяжение по ГОСТ 1497 | 20 C | На пятикратных образцах |
| Ударная вязкость KCU | 59 Дж/см | Ударный изгиб по ГОСТ 9454 | 20 C | Образцы с U-концентратором |
| Длительная прочность 1000/550 | 390 МПа | Испытание на ползучесть | 550 C | База 1000 часов |
Чушки 13Х11Н2В2МФ востребованы в отраслях, где требуется сочетание жаропрочности, коррозионной стойкости и сопротивления термической усталости. Основные направления использования:
Приёмка чушек 13Х11Н2В2МФ осуществляется по результатам химического анализа, который проводится спектральным или химическим методом на пробе, отобранной от каждой плавки. Контроль макроструктуры не является обязательным для чушек, однако выборочно проверяется отсутствие усадочных раковин, пузырей и расслоений. Каждая партия сопровождается сертификатом качества с указанием фактического химического состава и результатов механических испытаний на образцах, отобранных от контрольных поковок.
Хранение чушек производится в закрытых складских помещениях или под навесом, исключающим попадание атмосферных осадков. При длительном хранении возможно появление поверхностной коррозии, которая удаляется механической обработкой или травлением перед загрузкой в плавильный агрегат. Транспортировка осуществляется насыпью в специализированных контейнерах или на поддонах с фиксацией груза.
Чушки обеспечивают более гибкую логистику для литейных производств: материал легко дозируется по массе, не требует предварительной резки и позволяет корректировать химический состав при переплаве введением ферросплавов. Кроме того, стоимость чушек ниже стоимости готового проката или поковок.
Сварка возможна с предварительным подогревом до 300–400 C и последующим отпуском для снятия напряжений. Рекомендуется применять электроды из аустенитного класса или однотипного состава. Сварные соединения требуют обязательного контроля на отсутствие трещин и дефектов.
Для длительной работы (более 10 000 часов) температура не должна превышать 550–580 C. При кратковременных режимах допускается нагрев до 650 C, однако ресурс при этом снижается пропорционально времени выдержки.
Основной метод — спектральный анализ на содержание вольфрама и ванадия. Дополнительно можно провести искровую пробу: сплав даёт характерный искровой пучок с жёлтыми разветвлениями, отличающийся от хромистых сталей без вольфрама.