


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


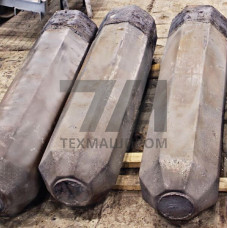
Переплав чушек 14Х17Н2 осуществляется в индукционных тигельных печах с основной или нейтральной футеровкой, а также в дуговых сталеплавильных агрегатах. Рекомендуемый режим расплавления — под слоем жидкоподвижного шлака на основе извести и плавикового шпата, что обеспечивает десульфурацию и дефосфорацию металла. Температура перегрева перед выпуском составляет 1600–1620 C, температура заливки в формы — 1560–1580 C в зависимости от толщины стенок отливки.
Для получения требуемого комплекса механических свойств отливки из стали 14Х17Н2 подвергаются закалке с нагревом до 1030–1050 C с охлаждением в масле или на воздухе и последующим отпуском при 600–680 C. После такой обработки обеспечивается предел текучести не менее 635 МПа, временное сопротивление разрыву — 835–980 МПа, относительное удлинение — не менее 10%, ударная вязкость KCU — не менее 59 Дж/см.
| Параметр | Значение | Метод контроля | Нормативный документ | Примечание |
|---|---|---|---|---|
| Массовая доля углерода, % | 0,14–0,20 | Спектральный анализ | ГОСТ 977-88 | Обеспечивает прокаливаемость |
| Массовая доля хрома, % | 16,0–18,0 | Спектральный анализ | ГОСТ 5632-72 | Коррозионная стойкость |
| Массовая доля никеля, % | 1,5–2,5 | Спектральный анализ | ГОСТ 5632-72 | Повышает вязкость |
| Предел текучести, МПа | 635 | Испытание на растяжение | ГОСТ 1497-84 | После термообработки |
| Ударная вязкость KCU, Дж/см | 59 | Испытание на маятниковом копре | ГОСТ 9454-78 | При +20 C |
Каждая партия металлических чушек 14Х17Н2 сопровождается сертификатом качества, содержащим результаты спектрального анализа химического состава. Контроль макроструктуры проводится на предмет отсутствия усадочных раковин, пузырей и расслоений. Допускаются поверхностные дефекты в виде незначительных заливов и окисной пленки, не препятствующих использованию материала в шихте. Масса одной чушки, как правило, составляет 15–25 кг, что обеспечивает удобство дозирования при загрузке в плавильный агрегат.
Помимо основных легирующих элементов, нормируется содержание серы — не более 0,025%, фосфора — не более 0,030%, а также кремния и марганца в пределах 0,8% и 0,8% соответственно. Допустимое содержание остаточных примесей меди и титана ограничивается 0,3% каждого.
Нет, чушки являются шихтовой заготовкой и не применяются как готовый прокат. Они предназначены исключительно для переплава в литейных цехах с последующим изготовлением фасонных отливок требуемой конфигурации.
Оптимальным вариантом является основная футеровка на основе магнезита или доломита. Использование кислой футеровки не рекомендуется из-за высокого содержания хрома, который активно взаимодействует с кислыми шлаками, увеличивая угар легирующих элементов.
При использовании сухих чушек без следов масла и влаги предварительный подогрев не обязателен. Однако при хранении на открытых площадках в зимний период рекомендуется прогрев шихты до 120–150 C для удаления конденсата и предотвращения выбросов металла при загрузке.