


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


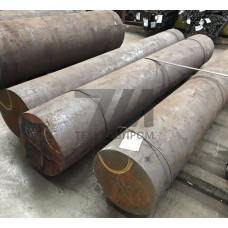
Металлические чушки 34ХН3МА представляют собой литой полуфабрикат из хромоникельмолибденовой конструкционной стали, предназначенный для последующего переплава в электродуговых и индукционных печах. Данная марка относится к группе высокопрочных сталей с повышенной прокаливаемостью, что определяет её использование при изготовлении крупногабаритных поковок ответственного назначения.
Химический состав стали 34ХН3МА регламентирован ГОСТ 4543 и характеризуется содержанием углерода в пределах 0,30–0,38%, хрома 0,80–1,10%, никеля 2,75–3,15% и молибдена 0,20–0,30%. Легирование никелем обеспечивает высокую вязкость и сопротивление хрупкому разрушению, хром повышает прокаливаемость и прочностные свойства, молибден способствует устранению отпускной хрупкости и повышению сопротивления ползучести при умеренных температурах.
Чушки 34ХН3МА поставляются с контролируемым химическим составом и отсутствием поверхностных дефектов, что гарантирует стабильность свойств конечного металла. При выплавке ответственных изделий рекомендуется использовать чушки с документально подтверждённой чистотой по сере и фосфору — суммарное содержание этих примесей не должно превышать 0,025%.
Переплав чушек осуществляется в открытых индукционных печах с кислой или основной футеровкой, а также в вакуумно-индукционных установках для получения металла повышенной чистоты. Оптимальная температура перегрева расплава перед выпуском составляет 1580–1620 C, что обеспечивает хорошую жидкотекучесть и удаление неметаллических включений.
Изделия из стали 34ХН3МА подвергаются закалке от 850–870 C в масле с последующим высоким отпуском при 560–620 C. После полного цикла термообработки металл демонстрирует высокий комплекс прочностных характеристик при сохранении пластичности.
| Параметр | Значение для поковок | Значение для проката | Метод контроля | Условия испытаний |
|---|---|---|---|---|
| Предел текучести, МПа | 835–980 | 835–980 | ГОСТ 1497 | Продольный образец |
| Временное сопротивление, МПа | 980–1180 | 980–1180 | ГОСТ 1497 | Продольный образец |
| Относительное удлинение, % | 12–14 | 12–14 | ГОСТ 1497 | Пятикратный образец |
| Ударная вязкость KCU, Дж/см | 59–78 | 59–78 | ГОСТ 9454 | При +20 C |
Благодаря сочетанию высокой прочности, вязкости и прокаливаемости, сталь 34ХН3МА применяется для изготовления деталей, работающих при значительных статических и динамических нагрузках:
При поставке металлических чушек 34ХН3МА каждая партия сопровождается сертификатом качества с указанием фактического химического состава. Рекомендуется проводить входной контроль на соответствие ударной вязкости и отсутствию флокенов — дефектов, характерных для хромоникелевых сталей при недостаточном раскислении или нарушении режимов охлаждения слитков.
Масса одной чушки обычно составляет 8–15 кг, что удобно для дозирования шихты при выплавке в печах средней ёмкости. Хранение чушек должно исключать попадание влаги и атмосферных осадков, поскольку науглероживание и окисление поверхности приводят к нестабильности свойств выплавляемого металла.
Основной контроль ведётся по сере и фосфору, суммарное содержание которых не должно превышать 0,025%. Дополнительно проверяется содержание меди до 0,30% и мышьяка до 0,08%.
Да, но только для фасонного литья с последующей термической обработкой. Однако литая структура уступает деформированной по пластичности, поэтому для ответственных деталей рекомендуется ковка или прокатка.
Для снижения остаточных напряжений применяется низкий отпуск при 180–220 C в течение 2–3 часов. Высокий отпуск при 560–620 C используется только как финальная операция термообработки.
При загрузке в холодную печь подогрев не требуется. При добавлении в жидкую ванну чушки должны быть сухими и подогретыми до 150–200 C для исключения выбросов металла.