


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


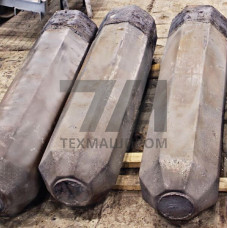
Металлические чушки 38ХН3МФА — это литые заготовки из конструкционной легированной стали мартенситного класса, полученные кристаллизацией расплава в изложницах или на установках непрерывного литья. Марка 38ХН3МФА относится к системе легирования Cr–Ni–Mo–V и применяется преимущественно как шихтовый материал для последующего электрошлакового, вакуумно-дугового или электронно-лучевого переплава. Химический состав регламентируется ГОСТ 4543, поставка чушек — техническими условиями производителя металлургического передела.
Сталь 38ХН3МФА содержит углерод в пределах 0,33–0,40 %, что обеспечивает упрочняемость при закалке и отпуске. Никель в количестве 2,8–3,3 % повышает прокаливаемость и ударную вязкость при отрицательных температурах. Молибден 0,35–0,50 % снижает склонность к отпускной хрупкости, ванадий 0,10–0,18 % ограничивает рост зерна при нагреве. Хром 1,30–1,70 % совместно с никелем формирует твёрдый раствор с высокой устойчивостью переохлаждённого аустенита.
Литые чушки имеют дендритную структуру с ликвационной неоднородностью по сечению. Именно поэтому материал направляется на переплав: ЭШП и ВДП выравнивают распределение легирующих элементов, удаляют неметаллические включения и водород, снижают содержание серы и фосфора до 0,010 % и ниже.
| Параметр | Значение | Условие контроля | Метод | Допуск |
|---|---|---|---|---|
| Масса чушки | 8–25 кг | поставка | взвешивание | 5 % |
| Длина | 300–600 мм | партия | измерение | 10 мм |
| Содержание углерода | 0,33–0,40 % | ковшовая проба | спектральный анализ | 0,01 % |
| Сера | 0,015 % | плавка | ГОСТ 17745 | — |
| Фосфор | 0,020 % | плавка | ГОСТ 17745 | — |
| Твёрдость в литом состоянии | 241–285 HB | поверхность | ГОСТ 9012 | 15 HB |
Чушки 38ХН3МФА служат шихтой для выплавки высоконагруженных деталей, работающих при знакопеременных нагрузках и температурах до 400 C. После переплава и последующей термомеханической обработки сталь применяется в следующих узлах:
Перед загрузкой в дуговую или индукционную печь чушки дробятся до фракции 100–300 мм либо подаются целиком в зависимости от ёмкости тигля. Температура начала плавления стали 38ХН3МФА составляет около 1450 C, температура солидус — 1380 C. При ЭШП чушки используются как расходуемый электрод после переплавки в слиток; при ВДП предварительно формируется электрод сваркой или литьём.
Материал склонен к образованию флокенов при повышенном содержании водорода, поэтому чушки проходят вакуумную дегазацию или длительный отжиг при 650–680 C. Охлаждение после кристаллизации — замедленное, в термосах или с подогревом изложниц, что предотвращает образование горячих трещин.
Каждая партия чушек сопровождается сертификатом с указанием номера плавки, химического состава по ковшовой пробе и результатами контроля макроструктуры. Отбор проб для спектрального анализа выполняется из тела чушки или из донной части изложницы. Дополнительно проводится ультразвуковой контроль на наличие внутренних дефектов — усадочной рыхлости и газовых пузырей.
Чушки — литой полупродукт с дендритной структурой и повышенной ликвацией. Прокат проходит деформацию и термообработку, имеет однородную структуру и нормированные механические свойства. Чушки предназначены для переплава, а не для непосредственного изготовления деталей.
Материал используется для электрошлакового (ЭШП), вакуумно-дугового (ВДП) и электронно-лучевого (ЭЛП) переплава. При ЭШП чушки свариваются в расходуемый электрод, при ВДП — прессуются или свариваются в электрод заданного диаметра.
Твёрдость литой поверхности составляет 241–285 HB по ГОСТ 9012. Разброс обусловлен скоростью кристаллизации и химической неоднородностью по сечению отливки.
При повышенном содержании водорода проводится диффузионный отжиг при 650–680 C для предотвращения флокенообразования. В остальных случаях чушки загружаются в печь без предварительной термообработки.