


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



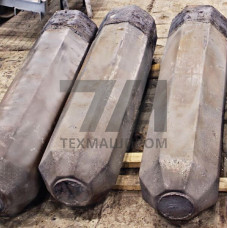
Металлические чушки 40Х13 представляют собой литейную форму легированной стали мартенситного класса с содержанием хрома 12,0–14,0 % и углерода 0,36–0,45 %. Чушки 40Х13 поставляются в виде мерных слитков массой 8–15 кг, что обеспечивает удобство дозирования при загрузке в индукционные печи и дуговые агрегаты. Материал предназначен для изготовления фасонных отливок, работающих в условиях повышенной влажности, слабоагрессивных сред и абразивного износа.
Химический состав 40Х13 регламентируется ГОСТ 977-88 и ГОСТ 2176-77. Основные легирующие элементы — хром (12,0–14,0 %) и углерод (0,36–0,45 %), дополнительно присутствуют марганец (до 0,8 %) и кремний (до 0,8 %). Содержание серы и фосфора ограничено 0,025 % каждого. Структура стали после термической обработки — мартенсит с карбидами хрома, что обеспечивает сочетание высокой твёрдости и коррозионной стойкости в атмосферных условиях и пресной воде.
Чушки 40Х13 переплавляются в индукционных тигельных печах средней частоты с основной или нейтральной футеровкой. Температура заливки форм — 1560–1620 C, что соответствует интервалу кристаллизации 1480–1530 C. Жидкотекучесть стали достаточна для заполнения тонкостенных отливок сложной конфигурации. Усадка при затвердевании составляет 1,8–2,0 %, что требует учёта при конструировании литейной оснастки и назначении припусков на механическую обработку.
Отливки из 40Х13 подвергаются отжигу при 740–800 C для снятия внутренних напряжений и улучшения обрабатываемости резанием. Окончательные механические свойства формируются закалкой от 980–1050 C в масле с последующим отпуском при 200–300 C. После такой обработки твёрдость достигает 48–54 HRC, предел прочности — 1200–1400 МПа, относительное удлинение — 4–6 %.
Отливки из металлических чушек 40Х13 востребованы в узлах, где требуется сочетание коррозионной стойкости и износостойкости при умеренных ударных нагрузках. Материал применяется в пищевом машиностроении, химическом аппаратостроении, энергетическом и нефтегазовом оборудовании.
Применение металлических чушек 40Х13 в литейном производстве обеспечивает стабильность химического состава плавки и минимальный угар легирующих элементов. Компактная форма чушки упрощает складирование и транспортировку, снижает потери металла при переплаве. По сравнению с отливками из углеродистых сталей, изделия из 40Х13 демонстрируют в 3–5 раз более высокую стойкость к атмосферной коррозии и в 2–3 раза больший ресурс при абразивном изнашивании.
| Параметр | Значение | Метод контроля | Условия испытаний | Норматив |
|---|---|---|---|---|
| Предел прочности, МПа | 1200–1400 | Растяжение | 20 C | ГОСТ 1497 |
| Предел текучести, МПа | 950–1100 | Растяжение | 20 C | ГОСТ 1497 |
| Относительное удлинение, % | 4–6 | Растяжение | 20 C | ГОСТ 1497 |
| Твёрдость, HRC | 48–54 | Роквелл | После закалки и отпуска | ГОСТ 9013 |
| Ударная вязкость, Дж/см | 25–35 | Испытание на изгиб | 20 C, образец KCU | ГОСТ 9454 |
Металлические чушки 40Х13 поставляются с гарантированным химическим составом и сопроводительной документацией, включающей сертификат качества. Каждая партия проходит входной контроль на содержание основных легирующих элементов спектральным методом. Допустимые отклонения по массе чушки — 5 %, по геометрическим размерам — 3 мм.
Оптимальная температура заливки форм — 1560–1620 C. Перегрев выше 1650 C приводит к угару хрома и ухудшению жидкотекучести, а заливка ниже 1540 C вызывает недоливы и спаи в тонкостенных отливках.
Да, обязателен отжиг при 740–800 C для снятия литейных напряжений. Для достижения рабочих свойств применяется закалка от 980–1050 C в масле и отпуск при 200–300 C. Без термообработки отливки склонны к трещинообразованию и имеют пониженную коррозионную стойкость.
Материал устойчив в атмосферных условиях, пресной и морской воде, слабоагрессивных растворах органических кислот, пищевых средах. Не рекомендуется применение в растворах соляной и серной кислот, а также в средах с хлоридами при температуре выше 60 C.
Стандартная масса чушки составляет 8–15 кг. По согласованию с производителем возможна отливка чушек массой до 25 кг для крупных плавок. Допустимое отклонение по массе — 5 %.