


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


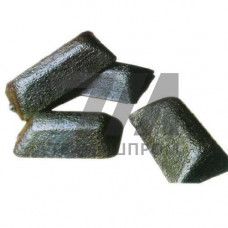
Металлические чушки Л1 представляют собой первичный алюминиевый сплав системы Al–Cu, поставляемый в форме плоских слитков массой 15–22 кг. Материал соответствует требованиям ГОСТ 11069 и ГОСТ 1583, предназначен для изготовления фасонных отливок и деформируемых полуфабрикатов. Чушки Л1 отличаются строго регламентированным химическим составом, где содержание меди составляет 4,0–5,0 %, что обеспечивает стабильные механические свойства после термической обработки.
Сплав Л1 относится к группе дюралюминиевых составов с добавками магния и марганца. Основные легирующие элементы — медь (4,0–5,0 %), магний (0,4–1,0 %), марганец (0,4–1,0 %). Примеси ограничены: железо — не более 0,5 %, кремний — не более 0,5 %, цинк — не более 0,3 %. Микроструктура чушки формируется при контролируемой кристаллизации, что исключает ликвацию и обеспечивает равномерное распределение интерметаллидных фаз AlCu и AlMn по объёму слитка.
Поставка в чушках гарантирует отсутствие окисных включений и газовой пористости, что критично при последующем переплаве в литейных цехах. Плотность сплава — 2,78–2,82 г/см, температура солидуса — 502 C, ликвидуса — 638 C. Интервал кристаллизации 136 C определяет умеренную жидкотекучесть, достаточную для заливки форм средней сложности.
Механические характеристики сплава Л1 реализуются после закалки и искусственного старения. Закалка проводится с температуры 495–505 C с выдержкой 2–4 часа, старение — при 150–170 C в течение 6–12 часов. В состоянии Т6 сплав демонстрирует:
Для отливок, работающих без значительных нагрузок, допустимо применение в литом состоянии (F) с прочностью 180–220 МПа. Ударная вязкость сплава после полной термической обработки достигает 25–35 Дж/см, что позволяет использовать материал для деталей, воспринимающих динамические нагрузки.
Переплав чушек Л1 выполняется в тигельных и отражательных печах сопротивления, а также в индукционных печах промышленной частоты. Рекомендуемая температура перегрева расплава — 720–760 C, температура заливки — 680–720 C. Для защиты от окисления применяются покровные флюсы на основе карналлита или смеси KCl–NaCl. Модифицирование сплава натрием или стронцием не требуется, однако для повышения герметичности отливок рекомендуется рафинирование хлорсодержащими препаратами или продувка аргоном.
Литейные свойства Л1 характеризуются линейной усадкой 1,2–1,4 %, что требует учёта при конструировании литниковых систем. Склонность к горячим трещинам умеренная, что позволяет изготавливать отливки сложной конфигурации с толщиной стенки от 4 мм. Герметичность сплава обеспечивает его применение для корпусных деталей, работающих под давлением до 10 МПа.
Сплав Л1 ориентирован на производство фасонных отливок, работающих в условиях повышенных механических нагрузок. Основные области использования:
Чушки Л1 также используются как шихтовая заготовка для приготовления вторичных алюминиевых сплавов с заданным содержанием меди. Применение первичных чушек гарантирует воспроизводимость химического состава и механических свойств конечной продукции, что особенно важно при серийном производстве отливок с регламентированными характеристиками.
| Параметр | Л1 | АК7ч | АЛ9 |
|---|---|---|---|
| Система легирования | Al–Cu–Mg | Al–Si–Mg | Al–Si–Mg |
| Предел прочности, МПа | 390–430 | 180–220 | 170–200 |
| Относительное удлинение, % | 8–12 | 2–4 | 3–5 |
| Жидкотекучесть | Средняя | Высокая | Высокая |
| Склонность к горячим трещинам | Умеренная | Низкая | Низкая |
По сравнению с силуминами АК7ч и АЛ9 сплав Л1 обеспечивает существенно более высокие прочностные характеристики после закалки и старения, однако уступает им по жидкотекучести и герметичности. Выбор между этими материалами определяется условиями эксплуатации: Л1 предпочтителен для нагруженных деталей, силумины — для сложных тонкостенных отливок.
Каждая партия чушек Л1 сопровождается сертификатом качества, содержащим результаты спектрального анализа химического состава и данные о механических испытаниях образцов, вырезанных из контрольных отливок. Допустимые отклонения по массе чушки — 5 %, по геометрическим размерам — 3 мм. Поверхность чушек не должна иметь загрязнений, окисных плён и посторонних включений.
Хранение чушек Л1 осуществляется в сухих закрытых складских помещениях при относительной влажности не более 75 %. При длительном хранении допускается образование поверхностной оксидной плёнки, которая не влияет на качество переплава при условии предварительной просушки шихты при 150–200 C в течение 2 часов.
Оптимальная температура заливки расплава Л1 составляет 680–720 C. Перегрев выше 760 C нежелателен из-за интенсивного окисления и насыщения водородом.
Для достижения максимальных механических свойств отливки подвергают закалке с 495–505 C и искусственному старению при 150–170 C. В литом состоянии прочность составляет 180–220 МПа.
Содержание железа и кремния ограничено 0,5 % каждого, цинка — 0,3 %. Суммарное количество прочих примесей не должно превышать 0,1 %.
Сплав Л1 обладает ограниченной свариваемостью. Аргонодуговая сварка возможна с применением присадочной проволоки СвАК5, однако прочность сварного шва не превышает 60–70 % от основного металла.