


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


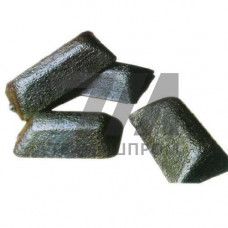
Металлические чушки ЛР3 представляют собой литейную латунь, легированную кремнием и свинцом, предназначенную для изготовления фасонных отливок методом литья в кокиль, песчано-глинистые формы и под давлением. Марочное обозначение ЛР3 регламентируется ГОСТ 1020, а химический состав соответствует сплаву системы Cu–Zn–Si–Pb. В отличие от деформируемых латуней, чушки ЛР3 поставляются в виде мерных слитков массой 18–25 кг, что обеспечивает удобство дозирования при загрузке плавильных агрегатов.
Ключевая особенность сплава ЛР3 — наличие кремния в количестве 0,6–1,2 %, который повышает жидкотекучесть расплава и снижает склонность к газонасыщению. Свинец (0,5–1,5 %) улучшает обрабатываемость резанием готовых отливок. Суммарное содержание меди в чушках ЛР3 составляет 57–61 %, что определяет умеренную стоимость сплава при сохранении коррозионной стойкости в атмосферных условиях и пресной воде.
Температура заливки сплава ЛР3 при литье в кокиль находится в диапазоне 980–1050 C, при литье под давлением — 950–1000 C. Линейная усадка составляет около 1,5 %, что требует учёта при конструировании литейной оснастки. Сплав обладает удовлетворительной герметичностью и свариваемостью, что позволяет применять его для изготовления корпусных деталей арматуры, работающих под давлением до 1,6 МПа.
Механические свойства отливок из ЛР3 зависят от способа литья и термической обработки. В литом состоянии предел прочности при растяжении достигает 250–300 МПа, относительное удлинение — 8–15 %, твёрдость по Бринеллю — 70–90 HB. После нормализации при 600–650 C с выдержкой 2–3 часа пластичность возрастает, что позволяет подвергать отливки правке и незначительной механической доработке.
| Параметр | Литьё в кокиль | Литьё под давлением | Литьё в песчаные формы | Нормализованное состояние |
|---|---|---|---|---|
| Предел прочности, МПа | 280–300 | 250–270 | 240–260 | 260–290 |
| Относительное удлинение, % | 10–15 | 8–12 | 6–10 | 12–18 |
| Твёрдость, HB | 80–90 | 75–85 | 70–80 | 65–75 |
| Плотность, г/см | 8,4 | 8,4 | 8,4 | 8,4 |
Чушки ЛР3 востребованы в производстве санитарно-технической арматуры — корпусов вентилей, задвижек, смесителей, а также деталей водомерных узлов. Сплав применяется для отливки элементов трубопроводной обвязки в системах холодного и горячего водоснабжения, где требуется устойчивость к коррозии в слабоагрессивных средах. В электротехнической промышленности из ЛР3 изготавливают токоведущие детали — контактные пластины, клеммные колодки, корпуса предохранителей, работающие при температуре до 200 C.
Дополнительные направления использования:
При поставке чушек ЛР3 каждая партия сопровождается сертификатом качества с указанием химического состава. Входной контроль включает спектральный анализ на содержание меди, цинка, кремния, свинца и примесей — железа, никеля, олова. Допустимое отклонение по массе чушки не превышает 5 %, поверхность не должна иметь раковин, шлаковых включений и окисных плёнок глубиной более 3 мм.
Хранение чушек ЛР3 осуществляется в сухих складских помещениях при относительной влажности не выше 70 %. При длительном хранении на поверхности образуется патина, которая не влияет на качество сплава и удаляется при переплаве. Перед загрузкой в плавильную печь чушки рекомендуется подогревать до 150–200 C для удаления конденсата и снижения риска выброса расплава.
Чушка ЛР3 — литейный сплав с кремнием и свинцом, оптимизированный для фасонного литья. Л63 — деформируемая латунь, поставляемая в виде проката и не предназначенная для литья. ЛР3 имеет лучшую жидкотекучесть, но уступает Л63 по пластичности.
ГОСТ 1020 ограничивает содержание железа до 0,5 %, никеля до 0,5 %, олова до 0,3 %, а также суммарное количество прочих примесей до 1,0 %. Превышение этих значений снижает коррозионную стойкость и механические свойства отливок.
Сплав ЛР3 не рекомендуется для длительного контакта с морской водой из-за риска обесцинкования. Для морских условий применяются более стойкие латуни с добавками олова или алюминия, например ЛАМш.
Литьё в кокиль под низким давлением даёт наиболее плотную структуру без усадочных раковин. При литье в песчаные формы требуется проектирование прибылей и холодильников для исключения пористости в толстостенных сечениях.