


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


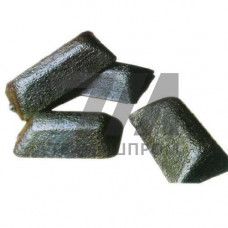
Металлические чушки ЛР4 — это латунный сплав системы Cu–Zn–Pb, поставляемый в виде литых слитков для последующего переплава в литейных цехах. Маркировка ЛР4 расшифровывается как латунь (Л) с добавлением свинца (Р) и номинальным содержанием свинца около 4%. Материал относится к группе свинцовых латуней, предназначенных для изготовления фасонных отливок, работающих в условиях повышенных требований к обрабатываемости резанием и герметичности корпусных деталей.
Химический состав сплава ЛР4 регламентируется ГОСТ 17711-93 и включает медь в диапазоне 58–61%, свинец 3,0–4,5%, а также легирующие добавки — алюминий, железо, марганец, кремний в суммарном количестве до 1,5%. Остальное — цинк. Такое сочетание обеспечивает сплаву высокую жидкотекучесть, что позволяет заполнять тонкостенные формы сложной конфигурации при литье в кокиль и в песчано-глинистые формы.
Чушки ЛР4 отличаются стабильной дендритной структурой, которая формируется при контролируемом охлаждении слитков. Это гарантирует равномерное распределение свинца в объёме металла и отсутствие ликвации при повторном переплаве. Свинец в сплаве присутствует в виде мелкодисперсных включений, которые выступают в роли твёрдой смазки при механической обработке, обеспечивая дробление стружки и снижение износа режущего инструмента.
Механические свойства отливок из ЛР4 определяются условиями кристаллизации. В литом состоянии сплав демонстрирует предел прочности при растяжении 250–300 МПа, относительное удлинение 15–20% и твёрдость по Бринеллю 70–90 НВ. После термической обработки — отжига при 550–650 C с последующим медленным охлаждением — пластичность возрастает, что позволяет применять отливки в узлах, подверженных вибрационным нагрузкам.
Латунные чушки ЛР4 востребованы в литейных производствах, выпускающих детали для санитарно-технической арматуры, насосного оборудования и запорной трубопроводной аппаратуры. Из сплава изготавливают корпуса вентилей, задвижек, смесителей, манометрических узлов, а также фасонные детали для судостроения и химического машиностроения, где требуется устойчивость к коррозии в пресной и морской воде.
Основные области применения отливок из ЛР4:
При работе с чушками ЛР4 необходимо учитывать склонность сплава к газонасыщению в расплавленном состоянии. Рекомендуемая температура перегрева при плавке — 1050–1100 C, температура заливки в формы — 980–1020 C. Для раскисления применяют медно-фосфористую лигатуру МФ9 в количестве 0,1–0,2% от массы шихты. При литье в кокиль целесообразно использовать противопригарные покрытия на основе графита или талька для предотвращения пригара на поверхности отливок.
Усадка сплава при кристаллизации составляет 1,5–1,7%, что требует учёта при конструировании литниковой системы и назначении припусков на механическую обработку. Для получения плотных отливок без усадочных раковин применяют прибыли с теплоизолирующими вставками и регулируемый режим охлаждения формы.
| Параметр | Значение для ЛР4 | Метод контроля | Нормативный документ | Типичное применение |
|---|---|---|---|---|
| Содержание меди, % | 58–61 | Химический анализ | ГОСТ 17711-93 | Корпусные отливки |
| Содержание свинца, % | 3,0–4,5 | Атомно-абсорбционная спектрометрия | ГОСТ 17711-93 | Обрабатываемые детали |
| Предел прочности, МПа | 250–300 | Испытание на растяжение | ГОСТ 1497-84 | Нагруженные узлы |
| Относительное удлинение, % | 15–20 | Испытание на растяжение | ГОСТ 1497-84 | Детали с ударными нагрузками |
| Твёрдость, НВ | 70–90 | Измерение твёрдости | ГОСТ 9012-59 | Антифрикционные элементы |
Применение готовых чушек ЛР4 вместо самостоятельного приготовления сплава из первичных металлов позволяет исключить погрешности шихтовки и гарантировать воспроизводимость химического состава от плавки к плавке. Чушки имеют стандартизированную массу 15–25 кг, что упрощает дозирование при загрузке в плавильные печи — индукционные тигельные и канальные, а также в газовые пламенные печи.
Сплав ЛР4 демонстрирует хорошую коррозионную стойкость в атмосферных условиях, пресной воде и слабоагрессивных средах, что расширяет область его применения в системах холодного и горячего водоснабжения. При этом наличие свинца в составе ограничивает использование сплава в питьевом водоснабжении согласно требованиям СанПиН, поэтому для контакта с питьевой водой применяются безсвинцовые латуни.
Согласно ГОСТ 17711-93, суммарное содержание алюминия, железа, марганца и кремния не должно превышать 1,5%. Примеси олова, никеля и сурьмы ограничиваются на уровне 0,5–1,0% в зависимости от требований заказчика.
Сплав пригоден для литья в песчано-глинистые формы, кокиль, а также под давлением. Для тонкостенных отливок сложной конфигурации рекомендуется литьё в кокиль с металлическими стержнями, обеспечивающее ускоренный теплоотвод и мелкозернистую структуру.
Свинец образует в структуре сплава мягкие включения, которые действуют как смазка в зоне резания. Это снижает усилие резания на 20–30% по сравнению с безсвинцовыми латунями, обеспечивает чистовую поверхность и увеличивает стойкость инструмента.
Сварка сплава ЛР4 ограничена из-за склонности к горячим трещинам, вызванным наличием свинца. Допустима пайка твёрдыми припоями и аргонодуговая сварка с присадочным прутком аналогичного состава при условии предварительного подогрева до 250–300 C.