


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


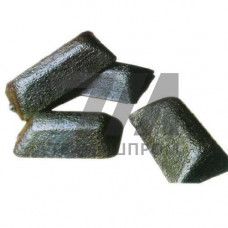
Металлические чушки ЛР5 представляют собой литейную латунь марки ЛР5, поставляемую в виде мерных слитков для последующего использования в качестве шихтовой заготовки. Данный материал относится к группе свинцовых латуней и применяется преимущественно в литейных цехах и на предприятиях цветной металлургии для изготовления фасонных отливок и полуфабрикатов, работающих в условиях повышенного трения.
Химический состав сплава ЛР5 регламентируется нормативной документацией и включает медь в диапазоне 57–60 %, свинец — 0,8–1,9 %, остальное — цинк. Содержание примесей (железа, сурьмы, висмута, фосфора) ограничено суммарно до 1,0–1,5 %, что обеспечивает стабильность механических характеристик при переплаве. Именно наличие свинца в структуре придает латуни ЛР5 улучшенные антифрикционные свойства и обрабатываемость резанием.
Чушки ЛР5 имеют плотную мелкозернистую структуру без усадочных раковин и газовых пузырей, что гарантирует минимальный угар при переплаве в индукционных печах. Температура плавления сплава находится в интервале 880–920 C, температура заливки при литье в песчано-глинистые формы — 1000–1050 C. Жидкотекучесть латуни ЛР5 оценивается как высокая, что позволяет заполнять тонкостенные полости форм сложной конфигурации.
Механические свойства сплава в литом состоянии характеризуются пределом прочности при растяжении 250–350 МПа и относительным удлинением 15–25 %. Твердость по Бринеллю составляет 60–80 HB. Указанные показатели достигаются без дополнительной термической обработки, что сокращает производственный цикл изготовления отливок.
Основное назначение металлических чушек ЛР5 — приготовление рабочих расплавов для фасонного литья. Из данного сплава изготавливают:
Благодаря присутствию свинца, латунь ЛР5 демонстрирует низкий коэффициент трения в паре со сталью и хорошо сопротивляется износу при граничной смазке. Это делает ее востребованной при производстве узлов трения для текстильного оборудования, полиграфических машин и автомобильной промышленности.
Применение готовых чушек ЛР5 вместо самостоятельного сплавления меди, цинка и свинца позволяет исключить погрешности дозирования компонентов и обеспечивает воспроизводимость химического состава от плавки к плавке. Чушки удобны для складирования и транспортировки, не требуют специальной подготовки перед загрузкой в печь.
Для литейных производств, работающих по технологии литья в кокиль или под давлением, чушки ЛР5 обеспечивают стабильную усадку в пределах 1,5–1,7 %, что позволяет точно рассчитывать размеры модельной оснастки. Сплав обладает удовлетворительной свариваемостью и паяемостью, что расширяет возможности ремонта и последующей механической обработки отливок.
| Параметр | Значение для ЛР5 | Метод контроля | Типичное применение | Примечание |
|---|---|---|---|---|
| Содержание меди, % | 57–60 | Спектральный анализ | Шихтовые заготовки | Основной легирующий элемент |
| Содержание свинца, % | 0,8–1,9 | Химический анализ | Антифрикционные детали | Обеспечивает обрабатываемость |
| Предел прочности, МПа | 250–350 | Испытания на растяжение | Нагруженные узлы | В литом состоянии |
| Твердость, HB | 60–80 | Твердомер Бринелля | Пары трения | Без термообработки |
При приемке металлических чушек ЛР5 на производстве рекомендуется проводить визуальный осмотр на предмет отсутствия окисных включений, шлаковых наслоений и механических повреждений. Масса одной чушки обычно составляет 15–25 кг, что удобно для дозирования при загрузке в плавильные агрегаты. Хранение чушек должно осуществляться в сухих складских помещениях, исключающих контакт с влагой и агрессивными химическими средами.
Для литейных цехов, оснащенных индукционными тигельными печами средней частоты, рекомендуется предварительный подогрев чушек до 150–200 C перед загрузкой в расплав — это снижает термический удар и сокращает время плавки. При использовании пламенных печей допускается загрузка чушек непосредственно в ванну расплава.
Основное отличие ЛР5 заключается в содержании свинца на уровне 0,8–1,9 % при содержании меди 57–60 %. Это обеспечивает оптимальный баланс между прочностью, пластичностью и антифрикционными свойствами, что делает сплав пригодным для изготовления подшипниковых узлов без дополнительного легирования оловом или никелем.
В составе ЛР5 ограничивается содержание железа (не более 0,5 %), сурьмы (не более 0,05 %), висмута (не более 0,005 %) и фосфора (не более 0,02 %). Суммарное содержание посторонних примесей не должно превышать 1,0–1,5 % в зависимости от требований нормативной документации.
Да, латунь ЛР5 пригодна для литья под давлением благодаря хорошей жидкотекучести и умеренной усадке. Однако для машин литья под давлением требуется точный контроль температуры расплава и скорости впрыска, чтобы избежать пористости в толстостенных сечениях отливок.
Наиболее эффективны индукционные тигельные печи средней частоты, обеспечивающие интенсивное перемешивание расплава и минимальный угар цинка. Допускается использование газовых пламенных печей, но при этом необходимо контролировать атмосферу для предотвращения окисления цинка.